
Ризик-орієнтований підхід в охороні праці за ISO 45001: небезпека, ризик і можливість ОЗіБП
Оцінка ризиків охорона праці ISO 45001 (у національній редакції ДСТУ ISO 45001:2019 «Системи управління охороною здоров'я та безпекою праці. Вимоги та настанови щодо застосування») становить інженерне ядро сучасної системи управління охороною праці (СУОП / OH&S Management System). На відміну від пострадянської моделі, яка десятиліттями зводила безпеку до формального підписання журналів інструктажів та сліпого копіювання типових положень, міжнародний стандарт ISO 45001 вимагає управляти фізичними, хімічними, біологічними, ергономічними та психосоціальними чинниками конкретного виробничого майданчика ще до того, як станеться аварія або професійне захворювання.
За даними Міжнародної організації праці (ILO) та Європейського агентства з безпеки та гігієни праці (EU-OSHA), більшість тяжких і смертельних нещасних випадків на промислових об'єктах стається там, де документація з охорони праці існувала окремо від реальних технологічних режимів, ремонтних операцій і дій підрядників. Саме тому під час впровадження систем менеджменту інженери компанії Еконтроль (Ekontrol) починають побудову СУОП з інструментальної та операційної діагностики робочих зон, переводячи кожну виробничу небезпеку у вимірюваний математичний індекс.
Розмежування понять: Небезпека (Hazard), Ризик для ОЗіБП (OH&S Risk) та Можливість для ОЗіБП (OH&S Opportunity)
У повсякденній мові інженерів слова «небезпека» та «ризик» часто вживають як синоніми, проте в розділі 3 та пункті 6.1.2 стандарту ISO 45001 між ними проведена чітка методологічна межа, яку прискіпливо перевіряють аудитори органів сертифікації, акредитованих у Національному агентстві з акредитації України (НААУ) або в європейських органах EA MLA (European co-operation for Accreditation):
- Небезпечний чинник або Небезпека (Hazard, п. 3.19 ISO 45001): це внутрішня властивість об'єкта, речовини, джерела енергії, технологічної операції чи організації праці, яка має потенціал завдати травми або погіршити стан здоров'я людини (injury and ill health). Прикладами небезпеки є обертовий вал токарного верстата частотою $1500\text{ об/хв}$, напруга $380\text{ В}$ у розподільній шафі, аерозоль марганцю в зоні напівавтоматичного зварювання, зерновий пил у норійній вежі елеватора або робота оператора на висоті $+6{,}5\text{ м}$. Сама по собі присутність небезпеки ще не каже, наскільки часто постраждає працівник.
- Ризик для охорони здоров'я і безпеки праці (OH&S Risk, п. 3.21 та п. 6.1.2.2 ISO 45001): це комбінація ймовірності (Likelihood) настання небезпечної події чи шкідливого впливу, пов'язаних із роботою, та тяжкості (Severity) травми чи розладу здоров'я, які може спричинити ця подія або експозиція. У математичному вираженні базовий ризик описується функцією $R = f(L, S)$ або трифакторним добутком $R = P \times E \times C$. Закоркована каністра з концентрованою азотною кислотою ($\text{HNO}_3$) на вентильованому складі з піддоном локалізації та зачиненим доступом має ту саму хімічну небезпеку, що й відкрите відро з кислотою, яке слюсар несе крутими сходами вручну, але рівень ризику ($R$) у цих двох сценаріях відрізняється в десятки разів.
- Можливість для ОЗіБП (OH&S Opportunity, п. 3.22 та п. 6.1.2.3 ISO 45001): це обставина або комплекс технічних та організаційних рішень, що здатні призвести до системного поліпшення результативності охорони праці (OH&S performance). Пункт 6.1.2.3 вимагає оцінювати не лише загрози, а й можливості: адаптацію робочого місця під антропометрію оператора (ергономічний редизайн), заміну ручного завантаження мішків масою $50\text{ кг}$ вакуумним маніпулятором, використання цифрових газоаналізаторів із передачею телеметрії або реорганізацію змін для усунення хронічної втоми.
Повний огляд структури стандарту, десяти розділів за Annex SL та етапів проходження сертифікаційного аудиту ми зібрали у повному посібнику із сертифікації ISO 45001, а організаційну архітектуру самої системи розібрали в матеріалі про побудову СУОП на підприємстві.
Ідентифікація небезпек за пунктом 6.1.2.1 ISO 45001: класифікація чинників і нестандартні режими
Згідно з пунктом 6.1.2.1 стандарту ISO 45001, організація зобов'язана встановити, впровадити та підтримувати постійний, проактивний процес ідентифікації небезпек. Проактивність означає, що служба охорони праці разом із лінійними інженерами виявляє джерела шкоди на стадії проєктування дільниці, закупівлі верстата або планування ремонту, не чекаючи акта розслідування нещасного випадку за формою Н-1.
Повний спектр виробничих режимів і ситуацій за п. 6.1.2.1 (a-h)
Найбільша помилка кабінетних реєстрів полягає в тому, що вони описують лише ідеальну штатну роботу оператора в першу зміну. Стандарт ISO 45001 вимагає примусово просканувати вісім обов'язкових вимірів діяльності підприємства:
- Штатні (рутинні) та нештатні (нерутинні) операції (Routine and non-routine activities): статистично до 60% тяжких травм у промисловості стається не під час серійного штампування деталей, а під час нерутинних втручань: усунення заклинювання шнека чи конвеєра, чищення бункера, налагодження штампа в режимі ручного прокручування, пусконалагоджувальних робіт, щорічного капітального ремонту (Shutdown / Turnaround) або нічного прибирання цеху.
- Потенційні аварійні ситуації (Emergency situations, у зв'язці з п. 8.2): розгерметизація аміачної холодильної установки чи хлораторної, пожежа в кабельному тунелі, вибух зернового чи деревного пилу в системі аспірації, падіння вантажу з мостового крана, блекаут із раптовим знеструмленням вентиляції та аварійного освітлення, а також воєнні ризики (ракетно-дронові обстріли, руйнування скління вибуховою хвилею, безпечний маршрут до сертифікованого укриття та безаварійна зупинка печей чи реакторів за сигналом повітряної тривоги).
- Людський та організаційний чинники (Human factors): індивідуальні фізичні та когнітивні обмеження, монотонія, схильність оператора обходити або закорочувати кінцеві вимикачі задля виконання норми виробітку, робота в умовах дефіциту часу або високого рівня шуму, де не чути звукових сигналів навантажувача.
- Усі категорії осіб у зоні ризику: окрім власного штатного персоналу, оцінка повинна охоплювати працівників підрядних будівельних, монтажних і клінінгових компаній (п. 8.1.4.2), водіїв стороннього автотранспорту під час розвантаження на рампі, відвідувачів, інспекторів та стажерів, а також осіб поблизу майданчика, на яких впливає діяльність заводу.
- Інфраструктура, обладнання, матеріали та дизайн робочих місць: взаємне розташування пішохідних доріжок і маршрутів вилкових навантажувачів, сліпі зони на поворотах складу, кут нахилу металевих сходів, освітленість робочих поверхонь, стан заземлення та ізоляції.
- Фактичні та заплановані зміни в організації, процесах чи технології (Management of Change, п. 8.1.3): поява нової хімічної речовини з іншим паспортом безпеки (SDS), перестановка пресів у цеху, скорочення чисельності ремонтної бригади.
Інженерна класифікація 5 груп небезпечних чинників
Під час виходу робочої групи в цех (Gemba safety walk) небезпеки структурують за п'ятьма фундаментальними класами:
- Фізичні та механічні небезпеки: кінетична енергія рухомих незахищених елементів (відкриті пасові, ланцюгові й зубчасті передачі, вали, шнеки, ножі кутерів, пуансони пресів); потенційна енергія піднятих вантажів і робота на висоті понад $1{,}3\text{ м}$ (перепад висот, неогороджені приямки, люки, дахи); електрична енергія (ураження змінним чи постійним струмом при прямому або непрямому дотику, електрична дуга короткого замикання Arc Flash у комірках $0{,}4\text{-}10\text{ кВ}$, статична електрика при перекачуванні діелектричних рідин і пневмотранспорті сипких продуктів); виробничий шум понад еквівалентний рівень $80\text{ дБА}$; загальна та локальна вібрація; тепловий удар, інфрачервоне випромінювання плавильних печей, кріогенні опіки, іонізуюче та лазерне випромінювання.
- Хімічні небезпеки: токсичні, подразнювальні, сенсибілізуючі та канцерогенні гази, пари і аерозолі в повітрі робочої зони (оксид вуглецю $\text{CO}$, оксиди азоту $\text{NO}x$, озон, зварювальний аерозоль із вмістом оксидів марганцю та шестивалентного хрому $\text{Cr(VI)}$, пари органічних розчинників ксилолу, толуолу, ацетону, туман сірчаної та соляної кислот у гальванічних цехах); дрібнодисперсний фіброгенний пил (діоксид кремнію $\text{SiO}2$ фракції $\text{PM}{2.5}\text{-PM}{10}$, зерновий, борошняний, вугільний та цементний пил); горючі та вибухонебезпечні газоповітряні і пилоповітряні суміші.
- Біологічні небезпеки: патогенні мікроорганізми 1-4 груп ризику в мікробіологічних і клінічних лабораторіях, збудники зоонозів (бруцельоз, лептоспіроз) у тваринництві та м'ясопереробці, спори пліснявих грибів (Aspergillus) і мікотоксини в елеваторному пилу, бактерії Legionella pneumophila у градирнях та системах зволоження повітря, контакт зі стічними водами на очисних спорудах.
- Ергономічні та біомеханічні небезпеки: ручне підіймання та переміщення вантажів понад граничні норми, вимушені нахили корпусу понад $30^\circ$, високочастотні стереотипні рухи кистей рук на конвеєрному пакуванні (ризик тунельного синдрому зап'ястя), тривала статична поза стоячи або сидячи, візуальне перевантаження операторів пультів управління (SCADA) та контролерів ВТК.
- Психосоціальні небезпеки (деталізовані також у стандарті ISO 45003): порушення циркадних ритмів через нічні та 12-годинні зміни, робота наодинці у віддалених насосних станціях чи обходах (lone workers без автоматичного датчика падіння Man-Down), емоційне вигорання, конфлікти підпорядкування, хронічний стрес через воєнні загрози.
Участь некерівних працівників за пунктом 5.4 ISO 45001
Стандарт ISO 45001 категорично забороняє проводити ідентифікацію небезпек силами одного інженера з охорони праці за зачиненими дверима кабінету. Пункт 5.4 (Консультації та участь працівників) встановлює пряму вимогу: робітники некерівних посад (non-managerial workers) та їхні представники повинні бути залучені до ідентифікації небезпек, оцінки ризиків і вибору заходів контролю. Тільки слюсар-ремонтник знає, що для заміни підшипника на висоті доводиться ставати ногою на трубу паропроводу, бо штатна площадка обслуговування не дозволяє підлізти гайковим ключем. Впровадження культури реєстрації передумов до інцидентів (Near Miss / «мало не сталося») без покарання інформатора дає компанії до 70% реальної інформації про приховані загрози.
Інженерний тест аудитора: як не переплутати Небезпеку, Подію та Наслідок у реєстрі
На сертифікаційних аудитах за ISO 45001 ми регулярно бачимо, як у колонку «Небезпека» записують «Падіння працівника» або «Перелом ноги». Це методологічна помилка, яка руйнує подальший підбір заходів захисту. Записуйте ланцюжок у три кроки: 1) Джерело небезпеки (Hazard): відкритий технологічний приямок глибиною 2,5 м у підлозі ремонтної зони; 2) Небезпечна подія (Hazardous Event): падіння слюсаря в приямок під час нічного обходу; 3) Наслідок (Severity): закрита черепно-мозкова травма або множинні переломи. Така деталізація одразу показує, де ставити інженерний бар'єр.
Кількісні та напівкількісні методики оцінки ризиків (IEC 31010): матриця 5x5 та метод Файна-Кінні
Після того як усі джерела небезпеки зафіксовані, вмикається пункт 6.1.2.2 ISO 45001 (Оцінка ризиків для ОЗіБП та інших ризиків для системи управління). Стандарт не нав'язує єдиної обов'язкової формули, але вимагає, щоб обрана методика була заздалегідь задокументована щодо своєї сфери застосування, характеру й часу, базувалася на об'єктивних критеріях і давала відтворювані результати незалежно від суб'єктивного настрою оцінювача. Методологічним довідником методів аналізу ризиків виступає міжнародний стандарт IEC 31010 (ДСТУ IEC/ISO 31010 «Керування ризиком. Методи загального оцінювання ризику»).
В інженерній практиці кожен ризик обов'язково оцінюють двічі:
- Початковий (вихідний) ризик ($R_0$, Initial / Inherent Risk): рівень ризику за наявних на цей момент умов або до впровадження додаткових інженерних бар'єрів;
- Залишковий ризик ($R_{\text{res}}$, Residual Risk): розрахунковий і фактично підтверджений рівень ризику після того, як заплановані заходи контролю за ієрархією п. 8.1.2 впроваджені та перевірені в роботі. Математична умова результативності захисту має вигляд $R_{\text{res}} < R_0$ та $R_{\text{res}} \le R_{\text{доп}}$ (де $R_{\text{доп}}$ становить затверджений поріг прийнятного ризику).
1. Класична напівкількісна матриця ризиків $5 \times 5$ ($R = L \times S$)
У двовимірній матриці розмірністю $5 \times 5$ індекс професійного ризику $R$ обчислюється як добуток бала Ймовірності настання небезпечної події ($L \in {1, 2, 3, 4, 5}$) на бал Тяжкості потенційних наслідків для життя і здоров'я ($S \in {1, 2, 3, 4, 5}$):
$$R = L \times S$$
Щоб двоє різних інженерів у цеху виставили однаковий бал, шкали $L$ та $S$ жорстко калібрують за частотою експозиції, надійністю технічних засобів та медичною класифікацією травм:
- Калібрування осі Ймовірності ($L$):
- $L = 1$ (Практично неможливо / Rare): подія не фіксувалася в галузі за останні 10 років; небезпечна зона ізольована фізичними блокуваннями високої надійності (категорія безпеки PL d / PL e за ISO 13849-1), контакт можливий лише при одночасній відмові двох незалежних систем.
- $L = 2$ (Малоймовірно / Unlikely): подія може статися не частіше 1 разу на 3-5 років; діють стабільні інженерні огородження та інструкції, але при ремонті можлива помилка персоналу.
- $L = 3$ (Можливо / Possible): інцидент або передумова (Near Miss) траплялися на підприємстві протягом останніх 1-3 років; захист тримається переважно на уважності оператора та періодичному контролі.
- $L = 4$ (Ймовірно / Likely): небезпечна ситуація виникає кілька разів на рік або щомісяця; інженерні огородження відсутні або зняті, працівник регулярно перебуває в зоні дії чинника.
- $L = 5$ (Майже напевно / Almost Certain): постійна щозмінна експозиція без колективного захисту (наприклад, робота в зоні шуму $95\text{ дБА}$ або ручне подавання заготовки під відкритий штамп); травма чи профзахворювання є питанням найближчого часу.
- Калібрування осі Тяжкості наслідків ($S$):
- $S = 1$ (Незначна / Negligible): мікротравма (дрібне садно, поріз, забій), що потребує лише обробки з цехової аптечки першої допомоги (First Aid Case) без втрати працездатності чи переведення на легшу роботу.
- $S = 2$ (Легка / Minor): легке ушкодження здоров'я з тимчасовою втратою працездатності (лікарняний листок до 3-7 днів, оборотне подразнення слизових чи шкіри) з повним функціональним відновленням.
- $S = 3$ (Середня / Moderate): травма середньої тяжкості з тривалою втратою працездатності (перелом кінцівки без зміщення, опік II ступеня, тимчасова госпіталізація понад 7-14 днів) або початкові ознаки професійного захворювання.
- $S = 4$ (Тяжка / Major): тяжка виробнича травма (ампутація пальців чи кінцівки, тяжка черепно-мозкова травма, втрата зору чи слуху, стійка інвалідність І-ІІІ групи, хронічне професійне захворювання: силікоз, вібраційна хвороба, нейросенсорна приглухуватість).
- $S = 5$ (Катастрофічна / Catastrophic): смертельний нещасний випадок (Fatality), груповий нещасний випадок із двома чи більше постраждалими або гостре масове отруєння.
2. Тривимірний метод Файна-Кінні (Fine-Kinney Method: $R = P \times E \times C$)
Двовимірна матриця $5 \times 5$ часто дає похибку тоді, коли потрібно порівняти операцію з високою небезпекою, яка виконується раз на пів року протягом 15 хвилин (наприклад, зачищення резервуара), і операцію, де оператор стоїть біля джерела небезпеки по 8 годин щодня. Для точного оцифрування таких сценаріїв інженери Еконтроль впроваджують напівкількісний метод Файна-Кінні (Fine-Kinney), розроблений у ВМС США (G.F. Kinney, A.D. Wiruth, 1976), де індекс ризику є добутком трьох незалежних параметрів:
$$R = P \times E \times C$$
Де кожен множник обирається за нелінійною логарифмічною шкалою:
- Ймовірність небезпечної події при перебуванні в зоні ($P$, Probability): $0{,}1$ (віртуально неможливо) $\rightarrow 0{,}2$ (практично неможливо) $\rightarrow 0{,}5$ (малоймовірно, але мислимо) $\rightarrow 1{,}0$ (незвично, але можливо) $\rightarrow 3{,}0$ (цілком можливо, 50/50) $\rightarrow 6{,}0$ (дуже ймовірно) $\rightarrow 10{,}0$ (очікується напевно при кожному контакті);
- Частота експозиції або перебування людини в небезпечній зоні ($E$, Exposure): $0{,}5$ (дуже рідко: менше 1 разу на рік) $\rightarrow 1{,}0$ (рідко: кілька разів на рік) $\rightarrow 2{,}0$ (іноді: раз на місяць) $\rightarrow 3{,}0$ (періодично: раз на тиждень) $\rightarrow 6{,}0$ (регулярно: щодня протягом зміни) $\rightarrow 10{,}0$ (безперервно: постійно протягом 8-годинного робочого дня);
- Тяжкість наслідків ($C$, Consequence): $1$ (мікротравма без лікарняного) $\rightarrow 3$ (легка травма з втратою робочих днів) $\rightarrow 7$ (серйозна травма, госпіталізація) $\rightarrow 15$ (тяжка травма з інвалідністю або ампутацією) $\rightarrow 40$ (смертельний випадок однієї особи) $\rightarrow 100$ (катастрофа: загибель кількох працівників).
Приклад інженерного розрахунку за Файном-Кінні: розглянемо подавання листового металу вручну в зону штампування кривошипного преса без фотоелектричного захисту. Тут $P = 3{,}0$ (помилка синхронізації руки й педалі цілком можлива), $E = 10{,}0$ (оператор виконує до 2000 циклів щозміни безперервно), $C = 15$ (травматична ампутація пальців кисті). Початковий ризик становить:
$$R_0 = 3{,}0 \times 10{,}0 \times 15 = 450\text{ балів (Неприпустимий критичний ризик, поріг зупинки } R > 400\text{)}$$
Після встановлення дворучного пульта керування та інфрачервоної світлової завіси безпеки типу 4 (IEC 61496) з автоматичним гальмуванням повзуна ймовірність травмування падає до $P = 0{,}2$, частота контакту рук у закритій зоні становить $E = 2{,}0$ (лише при налагодженні з блокуванням), тяжкість $C = 15$. Залишковий ризик дорівнює:
$$R_{\text{res}} = 0{,}2 \times 2{,}0 \times 15 = 6{,}0\text{ балів (Прийнятний ризик, } R \le 20\text{)}$$
Такий розрахунок у реєстрі ризиків наочно доводить аудитору ISO 45001 та фінансовому директору підприємства, чому інвестиція у світлову завісу знизила ризик у 75 разів.
| Ймовірність (L) \ Тяжкість (S) | S = 1: Незначна (мікротравма, аптечка, 0 днів втрат) | S = 2: Легка (лікарняний до 7 днів, оборотний розлад) | S = 3: Середня (госпіталізація > 7 днів, перелом, опік) | S = 4: Тяжка (інвалідність, ампутація, профзахворювання) | S = 5: Катастрофічна (смертельний або груповий випадок) |
|---|---|---|---|---|---|
| L = 5: Майже напевно (щозмінна експозиція без захисту) | 5 (Помірний ризик: плановий контроль) | 10 (Високий ризик: план дій до 30 днів) | 15 (Високий ризик: негайні інженерні заходи) | 20 (Критичний ризик: негайна зупинка робіт) | 25 (Критичний ризик: негайна зупинка робіт) |
| L = 4: Ймовірно (подія можлива щомісяця / кілька разів на рік) | 4 (Низький ризик: поточний моніторинг) | 8 (Помірний ризик: удосконалення процедур) | 12 (Високий ризик: план CAPA, пріоритетний бюджет) | 16 (Критичний ризик: заборона експлуатації до захисту) | 20 (Критичний ризик: негайна зупинка робіт) |
| L = 3: Можливо (інцидент або Near Miss раз на 1-3 роки) | 3 (Низький ризик: базовий контроль) | 6 (Помірний ризик: контроль за графіком) | 9 (Помірний ризик: додаткові інженерні чи LOTO заходи) | 12 (Високий ризик: інженерна модернізація вузла) | 15 (Високий ризик: обов'язковий дубльований бар'єр) |
| L = 2: Малоймовірно (раз на 3-5 років, при відмові бар'єра) | 2 (Низький ризик: прийнятний рівень) | 4 (Низький ризик: прийнятний рівень) | 6 (Помірний ризик: перевірка справності блокувань) | 8 (Помірний ризик: аудит аварійної готовності п. 8.2) | 10 (Високий ризик: ревізія захисних систем і PTW) |
| L = 1: Практично неможливо (раз на > 10 років, захист PL e) | 1 (Низький ризик: прийнятний рівень) | 2 (Низький ризик: прийнятний рівень) | 3 (Низький ризик: прийнятний рівень) | 4 (Низький ризик: періодична верифікація бар'єрів) | 5 (Помірний ризик: підтримання цілісності захисту SIL/PL) |
Інженерний аналіз складних технологічних процесів: HAZOP (ATEX), Bow-Tie та JSA / JHA
Коли підприємство експлуатує об'єкти підвищеної небезпеки (аміачні компресорні, хімічні реактори, парові котли, газорозподільні пункти, олійноекстракційні лінії з гексаном або зернові елеватори), бальної таблиці $5 \times 5$ недостатньо. Вона фіксує точкову подію, але не бачить ланцюгових технологічних відхилень. У таких випадках стандарт IEC 31010 та кращі практики EU-OSHA передбачають використання спеціалізованих інженерних методів: HAZOP, Bow-Tie та JSA / JHA.
1. Методологія HAZOP (Hazard and Operability Study, IEC 61882) для процесної промисловості та елеваторів (ATEX)
HAZOP (дослідження небезпеки та працездатності) розбиває технологічну схему (P&ID) на окремі функціональні вузли (Nodes) і за допомогою керуючих слів (Guide Words: НЕМАЄ / NO, БІЛЬШЕ / MORE, МЕНШЕ / LESS, ТАКОЖ / AS WELL AS, ЧАСТИНА / PART OF, ЗВОРОТНО / REVERSE, ІНАКШЕ НІЖ / OTHER THAN) досліджує відхилення кожного фізичного параметра (витрата, тиск, температура, рівень, швидкість стрічки, концентрація пилу).
Показовим для України є застосування HAZOP для запобігання вибухам зернового пилу (ATEX) у норіях (ковшових елеваторах) та силосах:
- Фізика загрози: органічний елеваторний пил (пшениця, кукурудза, соняшниковий шрот) при дисперсності частинок $< 500\text{ мкм}$ та вологості $< 14%$ утворює у закритому кожусі норії вибухонебезпечну пилоповітряну хмару, коли концентрація перевищує нижню концентраційну межу поширення полум'я ($\text{НКМП} \approx 20\text{-}60\text{ г/м}^3$). Для ініціації первинного вибуху достатньо джерела запалювання з мінімальною енергією $10\text{-}30\text{ мДж}$ і температурою тління понад $210\text{-}260,^\circ\text{C}$.
- Приклад вузла HAZOP (Вузол № 3: Ковшова норія продуктивністю 175 т/год):
- Параметр: Швидкість руху норійної стрічки + Натяг. Керуюче слово:
МЕНШЕ (LESS)(пробуксовування стрічки на приводному барабані через перевантаження черевика норії) абоІНАКШЕ НІЖ (OTHER THAN)(схід стрічки вбік і тертя ковшів об сталевий короб). - Наслідок відхилення: фрикційний розігрів барабана або іскроутворення від ударів сталевих ковшів у зоні пилової хмари $\rightarrow$ первинний дефлаграційний вибух у головці чи черевику норії $\rightarrow$ поширення ударної хвилі через аспіраційні повітроводи в надсилосний поверх і вторинний катастрофічний вибух елеватора.
- Інженерні бар'єри, визначені за HAZOP: заміна сталевих ковшів на полімерні антистатичні безіскрові; встановлення датчиків контролю швидкості стрічки (ДС) та датчиків сходу стрічки (ДСС), які автоматично вимикають електропривод при пробуксовуванні понад 10-15%; безперервний контроль температури підшипників термометрами опору PT100 (поріг тривоги $+70,^\circ\text{C}$, зупинка $+80,^\circ\text{C}$); примусова аспірація з контролем розрідження; монтаж вибухорозрядників (розривних мембран або безполум'яних клапанів Flameless Venting) та вогнеперешкоджаючих шлюзових затворів на переходах.
- Параметр: Швидкість руху норійної стрічки + Натяг. Керуюче слово:
2. Аналіз «Краватка-метелик» (Bow-Tie Analysis): превентивні проти пом'якшувальних бар'єрів
Метод Bow-Tie (діаграма «краватка-метелик») візуалізує траєкторію розвитку критичного ризику навколо центральної вузлової події (Top Event - моменту втрати контролю над небезпечним чинником):
- Ліва частина діаграми (Prevention / Превентивний контур): між першопричинами (Threats) і центральною подією (Top Event) інженери вибудовують превентивні бар'єри (Preventive Barriers), які знижують ймовірність $L$. Наприклад, для Top Event «Витік газоподібного аміаку ($\text{NH}_3$) у машинному відділенні компресорної» превентивними бар'єрами виступають: ультразвукова товщиномірія трубопроводів, запобіжні клапани, відсічні електромагнітні вентилі, скрубер нейтралізації та стаціонарні електрохімічні газоаналізатори з порогом спрацювання $20\text{ мг/м}^3$ (ГДК робочої зони).
- Права частина діаграми (Mitigation / Контур пом'якшення наслідків): між Top Event та катастрофічними наслідками (Consequences) розміщують пом'якшувальні бар'єри (Mitigative / Recovery Barriers), які обмежують тяжкість $S$, якщо витік уже стався: автоматичне увімкнення аварійної витяжної вентиляції (8-10 кратів повітрообміну), водяна завіса для осадження хмари аміаку, ізолюючі протигази та дихальні апарати стисненого повітря (SCBA) біля входу, система гучномовного оповіщення та відпрацьований план ліквідації аварійної ситуації (ПЛАС за п. 8.2 ISO 45001).
- Фактори ескалації (Escalation Factors): Bow-Tie примушує запитати, що може вивести з ладу сам бар'єр (наприклад, відключення електроживлення відключить аварійну вентиляцію), і закласти захист другого рівня (підключення вентиляції та газоаналізаторів за І категорією надійності електропостачання через ДБЖ та дизель-генератор).
3. Аналіз безпеки виконання робіт (JSA / JHA - Job Safety Analysis)
Для нестандартних, ремонтних і підрядних операцій застосовують JSA (Job Safety Analysis, або Job Hazard Analysis). Метод розкладає конкретне завдання (наприклад, «Демонтаж і заміна засувки Ду 200 у газовому колодязі» або «Зачищення внутрішніх стінок силосу методом промислового альпінізму») на послідовність із 6-10 елементарних кроків. Навпроти кожного кроку робоча група фіксує специфічні небезпеки цього моменту і конкретні дії захисту перед видачею наряду-допуску.
| Методика оцінки (IEC 31010) | Математична модель / Формула | Вхідні параметри аналізу | Оптимальна сфера застосування в промисловості | Вихідний документ (доказ на аудиті ISO 45001) |
|---|---|---|---|---|
| Матриця ризиків 5x5 | R = L x S (шкала від 1 до 25 балів) | Ймовірність події (L: 1-5) та Тяжкість наслідків (S: 1-5) | Базовий скринінг типових робочих місць у машинобудуванні, складах, логістиці, харчових цехах та офісах | Загальнозаводський Реєстр небезпек та оцінки ризиків ОЗіБП за підрозділами |
| Метод Файна-Кінні (Fine-Kinney) | R = P x E x C (шкала від 0,05 до 10 000 балів) | Ймовірність (P: 0,1-10), Частота експозиції (E: 0,5-10), Тяжкість шкоди (C: 1-100) | Виробництва з різною тривалістю перебування людей у небезпечних зонах (пресові, ливарні, зварювальні, ремонтні служби) | Кількісна карта оцінки професійних ризиків із розрахунком індексів R0 та Rres |
| Аналіз безпеки робіт (JSA / JHA) | Покрокова декомпозиція операції (Step-by-step hazard mapping) | Послідовність дій (Кроки 1..N), локальні небезпеки кожного кроку, бар'єри перед початком | Нерутинні ремонти, роботи на висоті, в замкнених просторах (силоси, колодязі, котли), вогневі та підрядні роботи | Карта JSA, прикріплена до наряду-допуску (Permit-to-Work) та протоколу цільового інструктажу |
| HAZOP (IEC 61882) | Вузол P&ID + Параметр + Керуюче слово = Відхилення | Технологічні схеми P&ID, параметри потоку/тиску/температури, керуючі слова (MORE, LESS, NO, REVERSE) | Хімічні, фармацевтичні, газові, олійноекстракційні виробництва, котельні, елеватори з ризиком вибуху пилу ATEX | Протокол сесій HAZOP із переліком інженерних блокувань (SIL/PL) та змін у P&ID |
| Аналіз Bow-Tie (Краватка-метелик) | Загрози -> Превентивні бар'єри -> Top Event -> Пом'якшувальні бар'єри -> Наслідки | Сценарії великих аварій, відмови критичних бар'єрів, фактори ескалації | Керування критичними сценаріями (аміачні установки, склади ПММ, хлораторні, висотні кранові роботи) | Паспорти критичних ризиків з реєстром критичних для безпеки елементів обладнання (Safety Critical Elements) |
Ієрархія заходів контролю (п. 8.1.2 ISO 45001): зниження початкового ризику R0 до залишкового Rres
Отримавши числовий бал початкового ризику $R_0$, команда переходить до пункту 8.1.2 ISO 45001 (Усунення небезпек і зниження ризиків для ОЗіБП). Стандарт установлює імперативне правило: організація повинна застосовувати ієрархію заходів контролю (Hierarchy of Controls, відому в міжнародному інжинірингу як модель ERICPD: Eliminate, Reduce/Substitute, Isolate/Engineering, Control/Administrative, PPE, Discipline) у суворій послідовності згори донизу. Перестрибувати верхні рівні й одразу списувати ризик на видачу каски чи респіратора заборонено.
П'ять інженерних ступенів захисту за п. 8.1.2 ISO 45001
- Рівень 1. Усунення небезпеки (Elimination - фізичне ліквідування джерела шкоди):
Найбільш надійний спосіб, за якого $R_{\text{res}} \to 0$, оскільки сама небезпека зникає з робочого простору. Приклади на промислових об'єктах:
- винесення манометрів, точок змащування підшипників та запірної арматури з висотних галерей ($+8{,}0\text{ м}$) на рівень підлоги ($+1{,}2\text{ м}$) за допомогою подовжувальних імпульсних трубок та ланцюгових приводів, що повністю усуває потребу підійматися на висоту;
- впровадження автоматичного пробовідбірника зерна з кузова вантажівки замість виходу лаборанта на борт автомобіля;
- роботизоване палетування мішків або автоматичне подавання деталей у зону різання.
- Рівень 2. Заміна небезпечного чинника менш небезпечним (Substitution):
Якщо операцію неможливо скасувати, небезпечний матеріал або енергоносій замінюють безпечнішим аналогом:
- перехід із токсичних органорозчинних емалей (на основі ксилолу та уайт-спіриту) на вододисперсійні або порошкові фарби;
- заміна ручного переносного електроінструменту напругою $220\text{ В}$ на акумуляторний або низьковольтний інструмент безпечної наднизької напруги $12\text{-}24\text{ В}$ (SELV) під час роботи всередині металевих ємностей і котлів;
- заміна кварцового піску під час абразивоструминного очищення металу (який викликає силікоз легень) на сталевий дріб або гранули сухого льоду.
- Рівень 3. Інженерно-технічні заходи контролю та ізоляція (Engineering Controls / Collective Protection):
Це фізичні бар'єри та автоматичні блокування, які відділяють людину від енергії чи речовини і спрацьовують незалежно від того, чи втомився оператор:
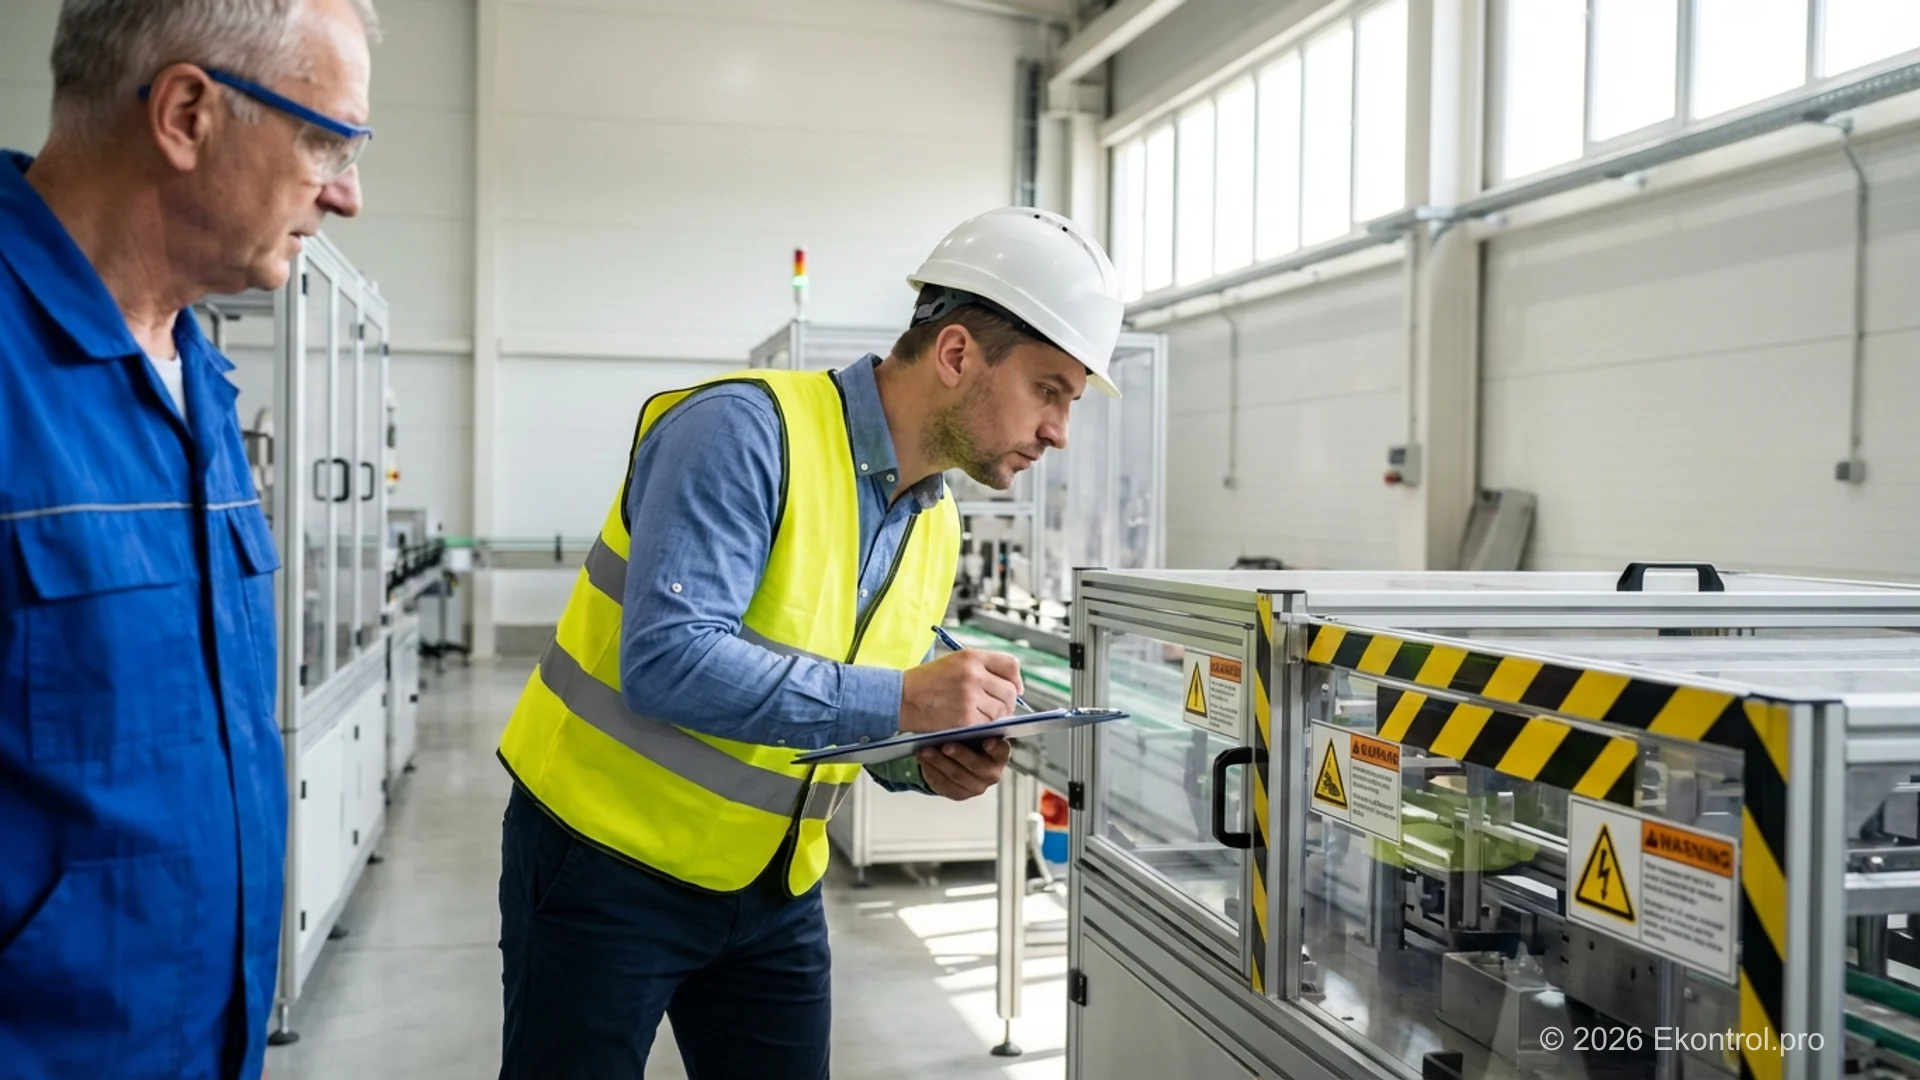
- захисні кожухи з електромагнітними замками блокування (Interlocking guards за ISO 14119), які фізично не дозволяють відкрити дверцята фрезерного чи пакувального автомата до повної зупинки шпинделя за інерцією;
- фотоелектричні світлові завіси безпеки, лазерні сканери зон та дворучні пости керування пресами;
- системи місцевої витяжної вентиляції (LEV - Local Exhaust Ventilation): шарнірні витяжні консолі безпосередньо над зварювальною дугою, бортові відсмоктувачі над гальванічними ваннами та аспіраційні укриття точок пересипання сипкої сировини, що перехоплюють пил і гази до їх потрапляння в зону дихання;
- стаціонарні анкерні лінії та жорсткі вертикальні направляючі рейки захисту від падіння на сходах силосів і димових труб;
- шумопоглинальні кабіни компресорів та віброізолюючі фундаменти.
- Рівень 4. Адміністративні та організаційні заходи контролю (Administrative Controls):
Коли технічна ізоляція реалізована максимально, залишковий ризик дотискають правилами безпечного виконання робіт:
- Система блокування та маркування джерел енергії LOTO (Lockout / Tagout): обов'язкова процедура, за якою перед початком ремонту чи чищення механік відключає всі види енергії (електричну, пневматичну, гідравлічну, теплову, гравітаційну), скидає залишковий тиск у ресивері чи конденсат, блокує рубильник або вентиль індивідуальним навісним замком із персональною биркою і перевіряє відсутність пуску (Tryout). Ключ від замка залишається виключно в кишені того працівника, який перебуває всередині машини;
- Система нарядів-допусків (Permit-to-Work, PTW): письмовий дозвіл із чек-листом підготовки (аналіз газового середовища газоаналізатором на $\text{O}_2 \ge 20%$, $\text{CH}_4$, $\text{CO}$, $\text{H}_2\text{S}$ перед спуском у колодязь чи силос, призначення страхувального наглядача, підготовка триноги з лебідкою);
- обмеження часу перебування працівника в зоні підвищеного шуму чи інфрачервоного тепла (захист часом), розмітка габаритів безпеки, знаки за ДСТУ EN ISO 7010, візуальні одноточкові уроки (OPL) на верстаті.
- Рівень 5. Засоби індивідуального захисту (ЗІЗ / PPE - Personal Protective Equipment): Останній рубіж оборони. ЗІЗ не усувають небезпеку і не зменшують ймовірність самої аварії ($L$), а лише намагаються пом'якшити тяжкість травми ($S$) для однієї конкретної людини. Якщо на заводі падає балка або вибухає пил, каска й респіратор не врятують. До того ж ефективність ЗІЗ на 100% залежить від людської дисципліни: респіратор FFP3, нещільно притиснутий до обличчя через щетину, або страхувальний строп, зачеплений за ненадійну трубу, втрачають захисну здатність. Тому в системі ISO 45001 ЗІЗ призначають лише у комбінації з вищими рівнями та супроводжують навчанням з правильного носіння й випробування (наприклад, Fit-test респіраторів та періодичне випробування страхувальних поясів і діелектричних рукавичок).
Пастка «Видати ЗІЗ і провести позаплановий інструктаж»: чому це гарантована невідповідність на аудиті
Під час передсертифікаційних перевірок ми часто бачимо реєстри, де у 90% рядків колонка «Додаткові заходи контролю» заповнена однією фразою: «Забезпечити працівників ЗІЗ та провести інструктаж». Сертифікаційний аудитор кваліфікує це як порушення пункту 8.1.2 ISO 45001. По-перше, інструктаж не зупиняє рухомий вал і не видаляє пари розчинника з цеху. По-друге, для кожного високого чи критичного ризику ($R_0 \ge 10$) підприємство зобов'язане документально довести, чому неможливо застосувати інженерне огородження, блокування чи місцеву вентиляцію, перш ніж зупинитися на ЗІЗ.
Потрібна інженерна оцінка ризиків та впровадження СУОП за ISO 45001?
Експерти Еконтроль проведуть інструментальне та операційне обстеження ваших цехів, розроблять матриці ризиків 5x5 або Файна-Кінні, впровадять процедури LOTO і нарядів-допусків та підготують підприємство до успішної сертифікації за ISO 45001.
Замовити впровадження ISO 45001 в ЕконтрольАрхітектура Реєстру небезпек і ризиків та інтеграція з українським законодавством
Результати ідентифікації небезпек та оцінювання ризиків фіксуються в задокументованій інформації (п. 6.1.2.2 ISO 45001), яка на практиці має форму Реєстру небезпек і професійних ризиків ОЗіБП (або Карт оцінки ризиків робочих місць і технологічних процесів). Щоб цей документ реально працював у цеху та витримував перевірку як міжнародного аудитора, так і державного інспектора, його не можна відривати від чинного законодавства України.
Синхронізація ISO 45001 із нормативною базою України з охорони праці
Багато українських підприємств ведуть подвійну бухгалтерію у сфері безпеки: одну папку тримають для інспектора Державної служби України з питань праці (Держпраці), а другу пишуть англійською чи українською мовою під аудит ISO 45001. Таке роздвоєння забирає час і створює суперечності. Інженерна методологія Еконтроль об'єднує вимоги національного права та міжнародного стандарту в єдину доказову базу:
- Закон України № 2694-XII «Про охорону праці»: стаття 13 Закону України «Про охорону праці» прямо зобов'язує роботодавця створити на кожному робочому місці безпечні умови праці, забезпечити функціонування СУОП, організувати проведення аудиту охорони праці та лабораторних досліджень. Стаття 5 цього ж закону вимагає під час укладення трудового договору поінформувати працівника під розписку про умови праці та наявність на його робочому місці небезпечних і шкідливих виробничих факторів. Ознайомлення працівника з Картою оцінки ризиків його робочого місця ідеально виконує одночасно статтю 5 Закону № 2694-XII та пункти 5.4 і 7.3 стандарту ISO 45001.
- Атестація робочих місць за умовами праці (Постанова КМУ № 442): протоколи інструментальних замірів повітря робочої зони (концентрації хімічних речовин і пилу відносно ГДК), еквівалентного рівня шуму, вібрації, мікроклімату, освітленості та важкості/напруженості праці, виконані санітарно-промисловими лабораторіями, акредитованими за стандартом ISO/IEC 17025 (детальніше про консалтинг та акредитацію лабораторій), є первинними фізичними даними для розрахунку бала Ймовірності ($L$) або Експозиції ($E$). Якщо протокол атестації фіксує перевищення ГДК марганцю в 1,8 раза або рівень шуму $87\text{ дБА}$ (клас умов праці 3.1 чи 3.2), у реєстрі ризиків ISO 45001 за цим чинником не може стояти бал $L = 1$ або $L = 2$. Так само карти атестації визначають контингент осіб для обов'язкових попередніх і періодичних медичних оглядів за Наказом МОЗ № 246.
- Роботи та машини підвищеної небезпеки (Постанова КМУ № 1107): кожен вид робіт та устатковання підвищеної небезпеки, на які підприємство отримує дозвіл Держпраці або подає декларацію відповідності матеріально-технічної бази (газонебезпечні, вогневі, висотні роботи, експлуатація посудин під тиском, вантажопідіймальних кранів, електроустановок), автоматично маркується в Реєстрі ризиків ISO 45001 як процес із високим початковим ризиком ($R_0 \ge 12\text{-}16$). Для таких рядків у колонці операційного контролю (п. 8.1) обов'язково прописують посилання на процедуру нарядів-допусків, спеціальне щорічне навчання персоналу та графік технічних оглядів і експертних обстежень.
Обов'язкова структура колонок інженерного Реєстру ризиків
Щоб реєстр не перетворився на абстрактний перелік, у проєктах Еконтроль таблиця містить 12 зв'язаних полів:
- Підрозділ / технологічний процес / професія (код КП) та операційний режим (штатний, ремонт, пуск/зупинка, аварія);
- Категорія та конкретне джерело небезпеки (Hazard) + механізм небезпечної події (Hazardous Event) + потенційний медичний наслідок;
- Категорії осіб під впливом (оператори, ремонтники, підрядники, водії, відвідувачі);
- Наявні базові заходи контролю (інженерні огородження, вентиляція, блокування, інструкції);
- Оцінка початкового ризику: $L_0$, $S_0$ та індекс $R_0 = L_0 \times S_0$ (або $P_0, E_0, C_0$ за Файном-Кінні);
- Додаткові заплановані заходи за ієрархією п. 8.1.2 (Усунення / Заміна / Інженерні / Адміністративні / ЗІЗ), ПІБ відповідального інженера, бюджет і дедлайн виконання;
- Переоцінка залишкового ризику після впровадження бар'єрів: $L_{\text{res}}$, $S_{\text{res}}$ та індекс $R_{\text{res}} = L_{\text{res}} \times S_{\text{res}}$, дата та підпис робочої групи.
У таблиці нижче наведено витяг із реального інженерного Реєстру оцінки ризиків (матриця $5 \times 5$) для п'яти характерних виробничих ділянок українського промислового підприємства.
| Процес / Дільниця та режим | Джерело небезпеки (Hazard) та небезпечна подія | Наявні бар'єри та Початковий ризик R0 (L0 x S0) | Додаткові заходи за ієрархією п. 8.1.2 ISO 45001 | Залишковий ризик Rres (Lres x Sres) та критерій контролю |
|---|---|---|---|---|
| Елеватор: транспортування зерна ковшовою норією (штатний та пусковий режим) | Хімічна / Фізична (ATEX): утворення вибухонебезпечної пилоповітряної суміші (> 30 г/м3) у кожусі норії та фрикційний нагрів при пробуксовуванні стрічки -> вибух пилу, опіки, руйнування конструкцій | Сталеві ковші, періодичний огляд слюсарем. L0 = 4, S0 = 5 -> R0 = 20 (Критичний ризик) | 2. Заміна: монтаж полімерних безіскрових ковшів і антистатичної стрічки. 3. Інженерні: встановлення датчиків швидкості (ДС), сходу стрічки (ДСС), термодатчиків PT100 на підшипники з автоблокуванням приводу, монтаж вибухорозрядних мембран і аспірації | Lres = 1, Sres = 5 -> Rres = 5 (Помірний ризик: щомісячна перевірка спрацювання датчиків автоматики КВПіА) |
| Механообробний цех: гнуття металу на листозгинальному гідропресі (штатна робота) | Механічна: потрапляння кистей рук оператора в зону змикання пуансона і матриці при натисканні ножної педалі -> травматична ампутація пальців або кисті | Механічний упор, інструкція з ОП, захисні рукавички. L0 = 4, S0 = 4 -> R0 = 16 (Критичний ризик) | 3. Інженерні: встановлення оптико-електронної лазерної системи захисту зони пальців біля кромки пуансона (PL e за ISO 13849-1) з миттєвою зупинкою гідроциліндра. 4. Адміністративні: щозмінний тест перевірочним бруском із записом у чек-лист | Lres = 1, Sres = 4 -> Rres = 4 (Низький ризик: періодичний аудит працездатності оптичного блокування) |
| Ремонтна служба: заміна шнека у змішувачі (нерутинний ремонт) | Механічна / Електрична: випадковий пуск електродвигуна змішувача з віддаленого пульта іншим працівником під час перебування слюсаря всередині корита -> тяжке травмування або загибель | Табличка «Не вмикати! Працюють люди» на кнопці пульта. L0 = 3, S0 = 5 -> R0 = 15 (Високий ризик) | 3. Інженерні: встановлення ввідних автоматів із вушком під блокувальник і кінцевого вимикача кришки змішувача. 4. Адміністративні: впровадження стандарту LOTO (індивідуальний навісний замок слюсаря на рубильнику в щитовій + тест Tryout) і наряду-допуску | Lres = 1, Sres = 5 -> Rres = 5 (Помірний ризик: перехресний аудит дотримання процедури LOTO) |
| Зварювальна дільниця: напівавтоматичне зварювання вуглецевих та легованих сталей (MAG) | Хімічна / Фізична: інгаляція зварювального аерозолю (оксиди марганцю, заліза, фториди) та УФ-випромінювання дуги -> хронічна інтоксикація марганцем, пневмоконіоз, електроофтальмія | Загальнообмінна вентиляція цеху, щиток зварника. Заміри: перевищення ГДК марганцю в 1,6 раза. L0 = 5, S0 = 3 -> R0 = 15 (Високий ризик) | 2. Заміна: перехід на обміднений дріт зі зниженим виділенням аерозолю. 3. Інженерні: монтаж локальних шарнірних витяжних пристроїв (LEV) із фільтровентиляційними агрегатами (швидкість всмоктування біля дуги >= 0,5 м/с). 5. ЗІЗ: маска з примусовою подачею очищеного повітря (PAPR) | Lres = 2, Sres = 3 -> Rres = 6 (Помірний ризик: повторні лабораторні заміри повітря за ISO/IEC 17025 та медогляд) |
| Склад сировини та готової продукції: рух вилкових автонавантажувачів і пішоходів | Механічна (транспортна): наїзд навантажувача на комірника під час виїзду заднім ходом із вузького міжстелажного проїзду (сліпа зона) -> переломи, черепно-мозкова травма | Звуковий сигнал заднього ходу (не чутно у шумному цеху). L0 = 4, S0 = 4 -> R0 = 16 (Критичний ризик) | 3. Інженерні: монтаж сталевих відбійників і турнікетів, що фізично відділяють пішохідну галерею від зони руху техніки; сферичні дзеркала на перехрестях; встановлення світлодіодних проекторів синього променя (Blue Spot) за 4 м попереду/позаду навантажувача та системи обмежувача швидкості до 8 км/год у цеху | Lres = 1, Sres = 4 -> Rres = 4 (Низький ризик: щотижневий обхід складу та контроль технічного стану навантажувачів) |
Інтеграція оцінки ризиків ОЗіБП у процеси СУОП, ISO 14001, ISO 9001 та управління змінами (MOC)
Реєстр ризиків виправдовує витрачений на нього час лише тоді, коли стає диспетчерським пультом усієї системи управління. Під час сертифікаційного аудиту за ISO 45001 аудитор перевіряє наскрізну трасованість (traceability) між рядками реєстру ризиків у пункті 6.1.2 та операційними процедурами в розділах 6, 7, 8, 9 і 10:
- Цілі в сфері ОЗіБП та програми їх досягнення (п. 6.2): якщо в реєстрі виявлено 8 критичних та високих ризиків ($R_0 \ge 12$), саме вони повинні перетворитися на вимірювані річні цілі підприємства з виділеним бюджетом (наприклад, «До 30.11.2026 знизити індекс ризику на 4 листозгинальних пресах із $R_0 = 16$ до $R_{\text{res}} = 4$ шляхом монтажу лазерних завіс безпеки на суму 480 тис. грн»).
- Компетентність і обізнаність персоналу (п. 7.2 та п. 7.3): під час інтерв'ю на робочому місці аудитор підходить до слюсаря, зварника чи оператора лінії та ставить три прості запитання: «Які три головні небезпеки є на вашому верстаті? Які інженерні блокування та правила LOTO вас захищають? Що ви робите, якщо помітили несправність огородження?». Працівник не зобов'язаний цитувати номери пунктів ISO 45001, але він повинен чітко знати свої ризики з карти робочого місця та своє право відмовитися від виконання роботи у разі виникнення безпосередньої загрози життю (п. 5.4 та ст. 6 Закону України № 2694-XII).
- Управління змінами (Management of Change - MOC, п. 8.1.3): будь-яка зміна на заводі (купівля нового пакувального автомата, заміна постачальника мийного засобу, перенесення стіни або зміна графіка роботи з 8-годинного на 12-годинний) не може бути введена в дію без попередньої оцінки ризиків ОЗіБП. Лист погодження змін (MOC Checklist) гарантує, що інженери не створять нову пастку під час модернізації.
- Керування підрядниками та закупівлями (п. 8.1.4): перед допуском сторонньої монтажної чи будівельної організації на територію заводу проводиться спільна оцінка перехресних ризиків: як роботи підрядника (наприклад, зварювання під стелею) загрожують штатному персоналу цеху, і як діюче виробництво загрожує людям підрядника.
- Зворотний зв'язок після інцидентів та коригувальні дії (п. 10.2): якщо на дільниці стався нещасний випадок, мікротравма або зафіксовано Near Miss, розслідування кореневих причин ( за методами «5 Чому» або діаграми Ісікави) обов'язково завершується переглядом Реєстру ризиків. Якщо інцидент стався на операції, де в реєстрі стояв «Низький ризик ($R = 3$)», отже попередня оцінка була хибною або захисний бар'єр деградував.
Синергія з ISO 14001 та ISO 9001 в межах Інтегрованої системи менеджменту (ІСМ)
На промислових підприємствах, елеваторах та в енергетичних компаніях оцінку професійних ризиків ОЗіБП зазвичай проєктують як частину єдиної інтегрованої системи менеджменту ISO 9001, ISO 14001 та ISO 45001. Така інтеграція має прямий інженерний сенс:
- Зв'язка ISO 45001 + ISO 14001 (Безпека праці + Екологія): аварійний розлив кислоти, витік аміаку, перевищення концентрації органічних розчинників або пожежа на складі ПММ одночасно є і критичним ризиком для життя працівників (п. 6.1.2 ISO 45001), і суттєвим екологічним аспектом (п. 6.1.2 ISO 14001). Встановлення сучасної аспіраційної установки з рукавними фільтрами одночасно очищує повітря робочої зони оператора й знижує викиди твердих частинок в атмосферу на межі санітарно-захисної зони. При цьому єдиний План реагування на аварійні ситуації (п. 8.2 обох стандартів) закриває як евакуацію та домедичну допомогу людям, так і локалізацію розливу сорбентами (Spill Kits).
- Зв'язка ISO 45001 + ISO 9001 (Безпека праці + Якість продукції): погана освітленість верстата ($< 300\text{ лк}$), вібрація, задуха у цеху влітку ($+34,^\circ\text{C}$) та ергономічно незручна поза оператора одночасно підвищують ризик травматизму і ведуть до зростання технологічного браку. Коли завод покращує ергономіку, клімат і автоматизує подавання заготовок, синхронно падають і коефіцієнт частоти травм (LTIFR), і відсоток невідповідної продукції.
Інженерний кейс Еконтроль: зниження критичних ризиків у машинобудівному та агропромисловому холдингу
Під час проєкту впровадження ISO 45001 на виробничому підприємстві з чисельністю 420 осіб початковий діагностичний аудит Еконтроль виявив 19 критичних ризиків за методом Файна-Кінні ($R_0 > 400$) у пресовому, зварювальному та елеваторному підрозділах, які раніше закривалися виключно роздачею ЗІЗ. Робоча група за 14 тижнів впровадила інженерні блокування за ISO 14119, змонтувала систему LOTO на 85 одиницях устатковання та оснастила норії датчиками ATEX-контролю. Залишковий ризик знизився до прийнятного рівня ($R_{\text{res}} \le 20$), підприємство пройшло сертифікаційний аудит Stage 2 з 0 невідповідностей і за наступні 12 місяців скоротило втрати робочого часу через мікротравми та лікарняні на 64%.
Шість критичних помилок в оцінці ризиків, через які аудитори виписують невідповідності
Аналізуючи практику десятків сертифікаційних і наглядових аудитів, провідні аудитори Еконтроль виділяють шість типових помилок, які найчастіше стають підставою для винесення суттєвих (Major) або незначних (Minor) невідповідностей за розділами 5, 6 та 8 стандарту ISO 45001 (детальніше про класифікацію зауважень читайте у статті про топ-15 невідповідностей аудиту ISO):
- Шаблонний реєстр ризиків, скопійований з іншого підприємства. Коли в реєстрі металообробного заводу аудитор знаходить рядки про «ризик укусу бджіл» або не бачить специфічної дільниці плазмового різання й фарбувальної камери, які реально працюють у цеху, це свідчить про фальсифікацію процесу за п. 6.1.2.1. Кожна технологічна дільниця повинна мати індивідуальний опис обладнання та середовища.
- Повний пропуск нештатних (нерутинних) операцій, ремонтів та дій підрядників. У реєстрі оцінено роботу оператора за пультом, але немає жодного рядка про те, як слюсарі КВПіА чистять датчики на висоті, як прибиральники миють підлогу біля відкритих шин підстанції або як підрядники виконують зварювальні роботи на даху складу. Пункт 6.1.2.1 вимагає рівноцінного охоплення штатних і нештатних режимів.
- Відсутність переоцінки залишкового ризику ($R_{\text{res}}$) та ілюзорне зниження бала Ймовірності. Поширена помилка в матриці $5 \times 5$: початковий ризик падіння з висоти оцінили як $L_0 = 4, S_0 = 5 \Rightarrow R_0 = 20$. У колонку заходів вписали «Провести інструктаж і видати пояс», після чого в колонці залишкового ризику написали $L_{\text{res}} = 1, S_{\text{res}} = 2 \Rightarrow R_{\text{res}} = 2$. По-перше, тяжкість падіння з висоти $8\text{ м}$ не стає «легкою ($S = 2$)» від проведення інструктажу. По-друге, адміністративний захід без інженерних перил чи стаціонарної анкерної лінії не знижує ймовірність падіння з 4 до 1.
- Ігнорування психосоціальних, ергономічних та воєнних чинників. Сучасний аудит за ISO 45001 обов'язково перевіряє, чи враховано ризики нічних змін, роботи наодинці (lone working), переміщення важких вантажів вручну та алгоритми безаварійної зупинки обладнання й евакуації персоналу в укриття під час повітряної тривоги.
- Відсутність доказів участі робітників за пунктом 5.4. Якщо на протоколах оцінки ризиків стоять підписи лише інженера з охорони праці та головного інженера, а опитані в цеху робітники вперше чують про карти ризиків своїх робочих місць, аудитор фіксує невідповідність за п. 5.4.
- Мертвий реєстр без тригерів оновлення. На заводі протягом року встановили два нові токарні центри з ЧПК, змінили схему руху навантажувачів і розслідували дві мікротравми, але дата останнього перегляду Реєстру ризиків датована минулим роком. Оцінка ризиків має оновлюватися перед кожною зміною (п. 8.1.3) та після кожного інциденту (п. 10.2).
Дорожня карта впровадження оцінки ризиків та підготовки до сертифікації ISO 45001 з Еконтроль
Щоб побудувати дієву систему оцінки професійних ризиків без зупинки виробництва і гарантовано пройти сертифікаційний аудит у міжнародно визнаному органі, команда Еконтроль рекомендує розгортати проєкт за п'ятьма послідовними інженерними кроками:
- Етап 1. Попередній діагностичний аудит охорони праці (Gap Analysis): наші експерти проводять виїзне обстеження всіх виробничих, складських та допоміжних дільниць, звіряють наявні дозволи Держпраці, матеріали атестації робочих місць за Постановою КМУ № 442 та поточні інструкції з вимогами ДСТУ ISO 45001:2019.
- Етап 2. Розробка Методики оцінки ризиків і навчання робочої групи: ми адаптуємо під специфіку вашої галузі шкали матриці $5 \times 5$, методу Файна-Кінні ($R = P \times E \times C$) або HAZOP/JSA, формуємо мультидисциплінарну комісію за участю начальників цехів, технологів, механіків і представників робітників (п. 5.4) та проводимо практичний тренінг безпосередньо на пілотній дільниці.
- Етап 3. Польове картування небезпек та формування Реєстру ризиків і можливостей ОЗіБП: спільний обхід кожного робочого місця у штатних, ремонтних та аварійних режимах, оцифрування початкових ризиків ($R_0$), розробка інженерних та адміністративних програм зниження ризиків за ієрархією п. 8.1.2 (включно зі стандартом LOTO, нарядами-допусками PTW та контролем підрядників) і розрахунок залишкових ризиків ($R_{\text{res}}$).
- Етап 4. Комплексне впровадження системи менеджменту ISO 45001 та внутрішній аудит: інтеграція карт ризиків у робочі інструкції, візуалізація небезпек у цехах, проведення навчальних аварійних тренувань (п. 8.2), підготовка внутрішніх аудиторів за ISO 19011 і проведення передсертифікаційного аудиту з аналізом системи вищим керівництвом (п. 9.3).
- Етап 5. Професійний супровід сертифікаційного аудиту та річний супровід СУОП: ми супроводжуємо вашу команду під час Етапу 1 (аналіз документації) та Етапу 2 (інспекція робочих місць у цехах) до отримання сертифіката ISO 45001, а надалі допомагаємо підтримувати життєдіяльність системи, оновлювати реєстри при змінах обладнання та проходити щорічні наглядові аудити.
Потрібно оцінити обсяг робіт, підібрати методику оцінки ризиків для вашого виробництва або розрахувати вартість підготовки до сертифікації? Залиште заявку на сторінці контактів Еконтроль, і наш провідний аудитор з охорони праці проведе безкоштовну первинну консультацію.
Потрібна консультація щодо сертифікації?
Безкоштовна консультаціяЗміст сторінки
- Ризик-орієнтований підхід в охороні праці за ISO 45001: небезпека, ризик і можливість ОЗіБП
- Ідентифікація небезпек за пунктом 6.1.2.1 ISO 45001: класифікація чинників і нестандартні режими
- Кількісні та напівкількісні методики оцінки ризиків (IEC 31010): матриця 5x5 та метод Файна-Кінні
- Інженерний аналіз складних технологічних процесів: HAZOP (ATEX), Bow-Tie та JSA / JHA
- Ієрархія заходів контролю (п. 8.1.2 ISO 45001): зниження початкового ризику R0 до залишкового Rres
- Архітектура Реєстру небезпек і ризиків та інтеграція з українським законодавством
- Інтеграція оцінки ризиків ОЗіБП у процеси СУОП, ISO 14001, ISO 9001 та управління змінами (MOC)
- Шість критичних помилок в оцінці ризиків, через які аудитори виписують невідповідності
- Дорожня карта впровадження оцінки ризиків та підготовки до сертифікації ISO 45001 з Еконтроль
Ризик-орієнтований підхід в охороні праці за ISO 45001: небезпека, ризик і можливість ОЗіБП
Оцінка ризиків охорона праці ISO 45001 (у національній редакції ДСТУ ISO 45001:2019 «Системи управління охороною здоров'я та безпекою праці. Вимоги та настанови щодо застосування») становить інженерне ядро сучасної системи управління охороною праці (СУОП / OH&S Management System). На відміну від пострадянської моделі, яка десятиліттями зводила безпеку до формального підписання журналів інструктажів та сліпого копіювання типових положень, міжнародний стандарт ISO 45001 вимагає управляти фізичними, хімічними, біологічними, ергономічними та психосоціальними чинниками конкретного виробничого майданчика ще до того, як станеться аварія або професійне захворювання.
За даними Міжнародної організації праці (ILO) та Європейського агентства з безпеки та гігієни праці (EU-OSHA), більшість тяжких і смертельних нещасних випадків на промислових об'єктах стається там, де документація з охорони праці існувала окремо від реальних технологічних режимів, ремонтних операцій і дій підрядників. Саме тому під час впровадження систем менеджменту інженери компанії Еконтроль (Ekontrol) починають побудову СУОП з інструментальної та операційної діагностики робочих зон, переводячи кожну виробничу небезпеку у вимірюваний математичний індекс.
Розмежування понять: Небезпека (Hazard), Ризик для ОЗіБП (OH&S Risk) та Можливість для ОЗіБП (OH&S Opportunity)
У повсякденній мові інженерів слова «небезпека» та «ризик» часто вживають як синоніми, проте в розділі 3 та пункті 6.1.2 стандарту ISO 45001 між ними проведена чітка методологічна межа, яку прискіпливо перевіряють аудитори органів сертифікації, акредитованих у Національному агентстві з акредитації України (НААУ) або в європейських органах EA MLA (European co-operation for Accreditation):
- Небезпечний чинник або Небезпека (Hazard, п. 3.19 ISO 45001): це внутрішня властивість об'єкта, речовини, джерела енергії, технологічної операції чи організації праці, яка має потенціал завдати травми або погіршити стан здоров'я людини (injury and ill health). Прикладами небезпеки є обертовий вал токарного верстата частотою $1500\text{ об/хв}$, напруга $380\text{ В}$ у розподільній шафі, аерозоль марганцю в зоні напівавтоматичного зварювання, зерновий пил у норійній вежі елеватора або робота оператора на висоті $+6{,}5\text{ м}$. Сама по собі присутність небезпеки ще не каже, наскільки часто постраждає працівник.
- Ризик для охорони здоров'я і безпеки праці (OH&S Risk, п. 3.21 та п. 6.1.2.2 ISO 45001): це комбінація ймовірності (Likelihood) настання небезпечної події чи шкідливого впливу, пов'язаних із роботою, та тяжкості (Severity) травми чи розладу здоров'я, які може спричинити ця подія або експозиція. У математичному вираженні базовий ризик описується функцією $R = f(L, S)$ або трифакторним добутком $R = P \times E \times C$. Закоркована каністра з концентрованою азотною кислотою ($\text{HNO}_3$) на вентильованому складі з піддоном локалізації та зачиненим доступом має ту саму хімічну небезпеку, що й відкрите відро з кислотою, яке слюсар несе крутими сходами вручну, але рівень ризику ($R$) у цих двох сценаріях відрізняється в десятки разів.
- Можливість для ОЗіБП (OH&S Opportunity, п. 3.22 та п. 6.1.2.3 ISO 45001): це обставина або комплекс технічних та організаційних рішень, що здатні призвести до системного поліпшення результативності охорони праці (OH&S performance). Пункт 6.1.2.3 вимагає оцінювати не лише загрози, а й можливості: адаптацію робочого місця під антропометрію оператора (ергономічний редизайн), заміну ручного завантаження мішків масою $50\text{ кг}$ вакуумним маніпулятором, використання цифрових газоаналізаторів із передачею телеметрії або реорганізацію змін для усунення хронічної втоми.
Повний огляд структури стандарту, десяти розділів за Annex SL та етапів проходження сертифікаційного аудиту ми зібрали у повному посібнику із сертифікації ISO 45001, а організаційну архітектуру самої системи розібрали в матеріалі про побудову СУОП на підприємстві.
Ідентифікація небезпек за пунктом 6.1.2.1 ISO 45001: класифікація чинників і нестандартні режими
Згідно з пунктом 6.1.2.1 стандарту ISO 45001, організація зобов'язана встановити, впровадити та підтримувати постійний, проактивний процес ідентифікації небезпек. Проактивність означає, що служба охорони праці разом із лінійними інженерами виявляє джерела шкоди на стадії проєктування дільниці, закупівлі верстата або планування ремонту, не чекаючи акта розслідування нещасного випадку за формою Н-1.
Повний спектр виробничих режимів і ситуацій за п. 6.1.2.1 (a-h)
Найбільша помилка кабінетних реєстрів полягає в тому, що вони описують лише ідеальну штатну роботу оператора в першу зміну. Стандарт ISO 45001 вимагає примусово просканувати вісім обов'язкових вимірів діяльності підприємства:
- Штатні (рутинні) та нештатні (нерутинні) операції (Routine and non-routine activities): статистично до 60% тяжких травм у промисловості стається не під час серійного штампування деталей, а під час нерутинних втручань: усунення заклинювання шнека чи конвеєра, чищення бункера, налагодження штампа в режимі ручного прокручування, пусконалагоджувальних робіт, щорічного капітального ремонту (Shutdown / Turnaround) або нічного прибирання цеху.
- Потенційні аварійні ситуації (Emergency situations, у зв'язці з п. 8.2): розгерметизація аміачної холодильної установки чи хлораторної, пожежа в кабельному тунелі, вибух зернового чи деревного пилу в системі аспірації, падіння вантажу з мостового крана, блекаут із раптовим знеструмленням вентиляції та аварійного освітлення, а також воєнні ризики (ракетно-дронові обстріли, руйнування скління вибуховою хвилею, безпечний маршрут до сертифікованого укриття та безаварійна зупинка печей чи реакторів за сигналом повітряної тривоги).
- Людський та організаційний чинники (Human factors): індивідуальні фізичні та когнітивні обмеження, монотонія, схильність оператора обходити або закорочувати кінцеві вимикачі задля виконання норми виробітку, робота в умовах дефіциту часу або високого рівня шуму, де не чути звукових сигналів навантажувача.
- Усі категорії осіб у зоні ризику: окрім власного штатного персоналу, оцінка повинна охоплювати працівників підрядних будівельних, монтажних і клінінгових компаній (п. 8.1.4.2), водіїв стороннього автотранспорту під час розвантаження на рампі, відвідувачів, інспекторів та стажерів, а також осіб поблизу майданчика, на яких впливає діяльність заводу.
- Інфраструктура, обладнання, матеріали та дизайн робочих місць: взаємне розташування пішохідних доріжок і маршрутів вилкових навантажувачів, сліпі зони на поворотах складу, кут нахилу металевих сходів, освітленість робочих поверхонь, стан заземлення та ізоляції.
- Фактичні та заплановані зміни в організації, процесах чи технології (Management of Change, п. 8.1.3): поява нової хімічної речовини з іншим паспортом безпеки (SDS), перестановка пресів у цеху, скорочення чисельності ремонтної бригади.
Інженерна класифікація 5 груп небезпечних чинників
Під час виходу робочої групи в цех (Gemba safety walk) небезпеки структурують за п'ятьма фундаментальними класами:
- Фізичні та механічні небезпеки: кінетична енергія рухомих незахищених елементів (відкриті пасові, ланцюгові й зубчасті передачі, вали, шнеки, ножі кутерів, пуансони пресів); потенційна енергія піднятих вантажів і робота на висоті понад $1{,}3\text{ м}$ (перепад висот, неогороджені приямки, люки, дахи); електрична енергія (ураження змінним чи постійним струмом при прямому або непрямому дотику, електрична дуга короткого замикання Arc Flash у комірках $0{,}4\text{-}10\text{ кВ}$, статична електрика при перекачуванні діелектричних рідин і пневмотранспорті сипких продуктів); виробничий шум понад еквівалентний рівень $80\text{ дБА}$; загальна та локальна вібрація; тепловий удар, інфрачервоне випромінювання плавильних печей, кріогенні опіки, іонізуюче та лазерне випромінювання.
- Хімічні небезпеки: токсичні, подразнювальні, сенсибілізуючі та канцерогенні гази, пари і аерозолі в повітрі робочої зони (оксид вуглецю $\text{CO}$, оксиди азоту $\text{NO}x$, озон, зварювальний аерозоль із вмістом оксидів марганцю та шестивалентного хрому $\text{Cr(VI)}$, пари органічних розчинників ксилолу, толуолу, ацетону, туман сірчаної та соляної кислот у гальванічних цехах); дрібнодисперсний фіброгенний пил (діоксид кремнію $\text{SiO}2$ фракції $\text{PM}{2.5}\text{-PM}{10}$, зерновий, борошняний, вугільний та цементний пил); горючі та вибухонебезпечні газоповітряні і пилоповітряні суміші.
- Біологічні небезпеки: патогенні мікроорганізми 1-4 груп ризику в мікробіологічних і клінічних лабораторіях, збудники зоонозів (бруцельоз, лептоспіроз) у тваринництві та м'ясопереробці, спори пліснявих грибів (Aspergillus) і мікотоксини в елеваторному пилу, бактерії Legionella pneumophila у градирнях та системах зволоження повітря, контакт зі стічними водами на очисних спорудах.
- Ергономічні та біомеханічні небезпеки: ручне підіймання та переміщення вантажів понад граничні норми, вимушені нахили корпусу понад $30^\circ$, високочастотні стереотипні рухи кистей рук на конвеєрному пакуванні (ризик тунельного синдрому зап'ястя), тривала статична поза стоячи або сидячи, візуальне перевантаження операторів пультів управління (SCADA) та контролерів ВТК.
- Психосоціальні небезпеки (деталізовані також у стандарті ISO 45003): порушення циркадних ритмів через нічні та 12-годинні зміни, робота наодинці у віддалених насосних станціях чи обходах (lone workers без автоматичного датчика падіння Man-Down), емоційне вигорання, конфлікти підпорядкування, хронічний стрес через воєнні загрози.
Участь некерівних працівників за пунктом 5.4 ISO 45001
Стандарт ISO 45001 категорично забороняє проводити ідентифікацію небезпек силами одного інженера з охорони праці за зачиненими дверима кабінету. Пункт 5.4 (Консультації та участь працівників) встановлює пряму вимогу: робітники некерівних посад (non-managerial workers) та їхні представники повинні бути залучені до ідентифікації небезпек, оцінки ризиків і вибору заходів контролю. Тільки слюсар-ремонтник знає, що для заміни підшипника на висоті доводиться ставати ногою на трубу паропроводу, бо штатна площадка обслуговування не дозволяє підлізти гайковим ключем. Впровадження культури реєстрації передумов до інцидентів (Near Miss / «мало не сталося») без покарання інформатора дає компанії до 70% реальної інформації про приховані загрози.
Інженерний тест аудитора: як не переплутати Небезпеку, Подію та Наслідок у реєстрі
На сертифікаційних аудитах за ISO 45001 ми регулярно бачимо, як у колонку «Небезпека» записують «Падіння працівника» або «Перелом ноги». Це методологічна помилка, яка руйнує подальший підбір заходів захисту. Записуйте ланцюжок у три кроки: 1) Джерело небезпеки (Hazard): відкритий технологічний приямок глибиною 2,5 м у підлозі ремонтної зони; 2) Небезпечна подія (Hazardous Event): падіння слюсаря в приямок під час нічного обходу; 3) Наслідок (Severity): закрита черепно-мозкова травма або множинні переломи. Така деталізація одразу показує, де ставити інженерний бар'єр.
Кількісні та напівкількісні методики оцінки ризиків (IEC 31010): матриця 5x5 та метод Файна-Кінні
Після того як усі джерела небезпеки зафіксовані, вмикається пункт 6.1.2.2 ISO 45001 (Оцінка ризиків для ОЗіБП та інших ризиків для системи управління). Стандарт не нав'язує єдиної обов'язкової формули, але вимагає, щоб обрана методика була заздалегідь задокументована щодо своєї сфери застосування, характеру й часу, базувалася на об'єктивних критеріях і давала відтворювані результати незалежно від суб'єктивного настрою оцінювача. Методологічним довідником методів аналізу ризиків виступає міжнародний стандарт IEC 31010 (ДСТУ IEC/ISO 31010 «Керування ризиком. Методи загального оцінювання ризику»).
В інженерній практиці кожен ризик обов'язково оцінюють двічі:
- Початковий (вихідний) ризик ($R_0$, Initial / Inherent Risk): рівень ризику за наявних на цей момент умов або до впровадження додаткових інженерних бар'єрів;
- Залишковий ризик ($R_{\text{res}}$, Residual Risk): розрахунковий і фактично підтверджений рівень ризику після того, як заплановані заходи контролю за ієрархією п. 8.1.2 впроваджені та перевірені в роботі. Математична умова результативності захисту має вигляд $R_{\text{res}} < R_0$ та $R_{\text{res}} \le R_{\text{доп}}$ (де $R_{\text{доп}}$ становить затверджений поріг прийнятного ризику).
1. Класична напівкількісна матриця ризиків $5 \times 5$ ($R = L \times S$)
У двовимірній матриці розмірністю $5 \times 5$ індекс професійного ризику $R$ обчислюється як добуток бала Ймовірності настання небезпечної події ($L \in {1, 2, 3, 4, 5}$) на бал Тяжкості потенційних наслідків для життя і здоров'я ($S \in {1, 2, 3, 4, 5}$):
$$R = L \times S$$
Щоб двоє різних інженерів у цеху виставили однаковий бал, шкали $L$ та $S$ жорстко калібрують за частотою експозиції, надійністю технічних засобів та медичною класифікацією травм:
- Калібрування осі Ймовірності ($L$):
- $L = 1$ (Практично неможливо / Rare): подія не фіксувалася в галузі за останні 10 років; небезпечна зона ізольована фізичними блокуваннями високої надійності (категорія безпеки PL d / PL e за ISO 13849-1), контакт можливий лише при одночасній відмові двох незалежних систем.
- $L = 2$ (Малоймовірно / Unlikely): подія може статися не частіше 1 разу на 3-5 років; діють стабільні інженерні огородження та інструкції, але при ремонті можлива помилка персоналу.
- $L = 3$ (Можливо / Possible): інцидент або передумова (Near Miss) траплялися на підприємстві протягом останніх 1-3 років; захист тримається переважно на уважності оператора та періодичному контролі.
- $L = 4$ (Ймовірно / Likely): небезпечна ситуація виникає кілька разів на рік або щомісяця; інженерні огородження відсутні або зняті, працівник регулярно перебуває в зоні дії чинника.
- $L = 5$ (Майже напевно / Almost Certain): постійна щозмінна експозиція без колективного захисту (наприклад, робота в зоні шуму $95\text{ дБА}$ або ручне подавання заготовки під відкритий штамп); травма чи профзахворювання є питанням найближчого часу.
- Калібрування осі Тяжкості наслідків ($S$):
- $S = 1$ (Незначна / Negligible): мікротравма (дрібне садно, поріз, забій), що потребує лише обробки з цехової аптечки першої допомоги (First Aid Case) без втрати працездатності чи переведення на легшу роботу.
- $S = 2$ (Легка / Minor): легке ушкодження здоров'я з тимчасовою втратою працездатності (лікарняний листок до 3-7 днів, оборотне подразнення слизових чи шкіри) з повним функціональним відновленням.
- $S = 3$ (Середня / Moderate): травма середньої тяжкості з тривалою втратою працездатності (перелом кінцівки без зміщення, опік II ступеня, тимчасова госпіталізація понад 7-14 днів) або початкові ознаки професійного захворювання.
- $S = 4$ (Тяжка / Major): тяжка виробнича травма (ампутація пальців чи кінцівки, тяжка черепно-мозкова травма, втрата зору чи слуху, стійка інвалідність І-ІІІ групи, хронічне професійне захворювання: силікоз, вібраційна хвороба, нейросенсорна приглухуватість).
- $S = 5$ (Катастрофічна / Catastrophic): смертельний нещасний випадок (Fatality), груповий нещасний випадок із двома чи більше постраждалими або гостре масове отруєння.
2. Тривимірний метод Файна-Кінні (Fine-Kinney Method: $R = P \times E \times C$)
Двовимірна матриця $5 \times 5$ часто дає похибку тоді, коли потрібно порівняти операцію з високою небезпекою, яка виконується раз на пів року протягом 15 хвилин (наприклад, зачищення резервуара), і операцію, де оператор стоїть біля джерела небезпеки по 8 годин щодня. Для точного оцифрування таких сценаріїв інженери Еконтроль впроваджують напівкількісний метод Файна-Кінні (Fine-Kinney), розроблений у ВМС США (G.F. Kinney, A.D. Wiruth, 1976), де індекс ризику є добутком трьох незалежних параметрів:
$$R = P \times E \times C$$
Де кожен множник обирається за нелінійною логарифмічною шкалою:
- Ймовірність небезпечної події при перебуванні в зоні ($P$, Probability): $0{,}1$ (віртуально неможливо) $\rightarrow 0{,}2$ (практично неможливо) $\rightarrow 0{,}5$ (малоймовірно, але мислимо) $\rightarrow 1{,}0$ (незвично, але можливо) $\rightarrow 3{,}0$ (цілком можливо, 50/50) $\rightarrow 6{,}0$ (дуже ймовірно) $\rightarrow 10{,}0$ (очікується напевно при кожному контакті);
- Частота експозиції або перебування людини в небезпечній зоні ($E$, Exposure): $0{,}5$ (дуже рідко: менше 1 разу на рік) $\rightarrow 1{,}0$ (рідко: кілька разів на рік) $\rightarrow 2{,}0$ (іноді: раз на місяць) $\rightarrow 3{,}0$ (періодично: раз на тиждень) $\rightarrow 6{,}0$ (регулярно: щодня протягом зміни) $\rightarrow 10{,}0$ (безперервно: постійно протягом 8-годинного робочого дня);
- Тяжкість наслідків ($C$, Consequence): $1$ (мікротравма без лікарняного) $\rightarrow 3$ (легка травма з втратою робочих днів) $\rightarrow 7$ (серйозна травма, госпіталізація) $\rightarrow 15$ (тяжка травма з інвалідністю або ампутацією) $\rightarrow 40$ (смертельний випадок однієї особи) $\rightarrow 100$ (катастрофа: загибель кількох працівників).
Приклад інженерного розрахунку за Файном-Кінні: розглянемо подавання листового металу вручну в зону штампування кривошипного преса без фотоелектричного захисту. Тут $P = 3{,}0$ (помилка синхронізації руки й педалі цілком можлива), $E = 10{,}0$ (оператор виконує до 2000 циклів щозміни безперервно), $C = 15$ (травматична ампутація пальців кисті). Початковий ризик становить:
$$R_0 = 3{,}0 \times 10{,}0 \times 15 = 450\text{ балів (Неприпустимий критичний ризик, поріг зупинки } R > 400\text{)}$$
Після встановлення дворучного пульта керування та інфрачервоної світлової завіси безпеки типу 4 (IEC 61496) з автоматичним гальмуванням повзуна ймовірність травмування падає до $P = 0{,}2$, частота контакту рук у закритій зоні становить $E = 2{,}0$ (лише при налагодженні з блокуванням), тяжкість $C = 15$. Залишковий ризик дорівнює:
$$R_{\text{res}} = 0{,}2 \times 2{,}0 \times 15 = 6{,}0\text{ балів (Прийнятний ризик, } R \le 20\text{)}$$
Такий розрахунок у реєстрі ризиків наочно доводить аудитору ISO 45001 та фінансовому директору підприємства, чому інвестиція у світлову завісу знизила ризик у 75 разів.
| Ймовірність (L) \ Тяжкість (S) | S = 1: Незначна (мікротравма, аптечка, 0 днів втрат) | S = 2: Легка (лікарняний до 7 днів, оборотний розлад) | S = 3: Середня (госпіталізація > 7 днів, перелом, опік) | S = 4: Тяжка (інвалідність, ампутація, профзахворювання) | S = 5: Катастрофічна (смертельний або груповий випадок) |
|---|---|---|---|---|---|
| L = 5: Майже напевно (щозмінна експозиція без захисту) | 5 (Помірний ризик: плановий контроль) | 10 (Високий ризик: план дій до 30 днів) | 15 (Високий ризик: негайні інженерні заходи) | 20 (Критичний ризик: негайна зупинка робіт) | 25 (Критичний ризик: негайна зупинка робіт) |
| L = 4: Ймовірно (подія можлива щомісяця / кілька разів на рік) | 4 (Низький ризик: поточний моніторинг) | 8 (Помірний ризик: удосконалення процедур) | 12 (Високий ризик: план CAPA, пріоритетний бюджет) | 16 (Критичний ризик: заборона експлуатації до захисту) | 20 (Критичний ризик: негайна зупинка робіт) |
| L = 3: Можливо (інцидент або Near Miss раз на 1-3 роки) | 3 (Низький ризик: базовий контроль) | 6 (Помірний ризик: контроль за графіком) | 9 (Помірний ризик: додаткові інженерні чи LOTO заходи) | 12 (Високий ризик: інженерна модернізація вузла) | 15 (Високий ризик: обов'язковий дубльований бар'єр) |
| L = 2: Малоймовірно (раз на 3-5 років, при відмові бар'єра) | 2 (Низький ризик: прийнятний рівень) | 4 (Низький ризик: прийнятний рівень) | 6 (Помірний ризик: перевірка справності блокувань) | 8 (Помірний ризик: аудит аварійної готовності п. 8.2) | 10 (Високий ризик: ревізія захисних систем і PTW) |
| L = 1: Практично неможливо (раз на > 10 років, захист PL e) | 1 (Низький ризик: прийнятний рівень) | 2 (Низький ризик: прийнятний рівень) | 3 (Низький ризик: прийнятний рівень) | 4 (Низький ризик: періодична верифікація бар'єрів) | 5 (Помірний ризик: підтримання цілісності захисту SIL/PL) |
Інженерний аналіз складних технологічних процесів: HAZOP (ATEX), Bow-Tie та JSA / JHA
Коли підприємство експлуатує об'єкти підвищеної небезпеки (аміачні компресорні, хімічні реактори, парові котли, газорозподільні пункти, олійноекстракційні лінії з гексаном або зернові елеватори), бальної таблиці $5 \times 5$ недостатньо. Вона фіксує точкову подію, але не бачить ланцюгових технологічних відхилень. У таких випадках стандарт IEC 31010 та кращі практики EU-OSHA передбачають використання спеціалізованих інженерних методів: HAZOP, Bow-Tie та JSA / JHA.
1. Методологія HAZOP (Hazard and Operability Study, IEC 61882) для процесної промисловості та елеваторів (ATEX)
HAZOP (дослідження небезпеки та працездатності) розбиває технологічну схему (P&ID) на окремі функціональні вузли (Nodes) і за допомогою керуючих слів (Guide Words: НЕМАЄ / NO, БІЛЬШЕ / MORE, МЕНШЕ / LESS, ТАКОЖ / AS WELL AS, ЧАСТИНА / PART OF, ЗВОРОТНО / REVERSE, ІНАКШЕ НІЖ / OTHER THAN) досліджує відхилення кожного фізичного параметра (витрата, тиск, температура, рівень, швидкість стрічки, концентрація пилу).
Показовим для України є застосування HAZOP для запобігання вибухам зернового пилу (ATEX) у норіях (ковшових елеваторах) та силосах:
- Фізика загрози: органічний елеваторний пил (пшениця, кукурудза, соняшниковий шрот) при дисперсності частинок $< 500\text{ мкм}$ та вологості $< 14%$ утворює у закритому кожусі норії вибухонебезпечну пилоповітряну хмару, коли концентрація перевищує нижню концентраційну межу поширення полум'я ($\text{НКМП} \approx 20\text{-}60\text{ г/м}^3$). Для ініціації первинного вибуху достатньо джерела запалювання з мінімальною енергією $10\text{-}30\text{ мДж}$ і температурою тління понад $210\text{-}260,^\circ\text{C}$.
- Приклад вузла HAZOP (Вузол № 3: Ковшова норія продуктивністю 175 т/год):
- Параметр: Швидкість руху норійної стрічки + Натяг. Керуюче слово:
МЕНШЕ (LESS)(пробуксовування стрічки на приводному барабані через перевантаження черевика норії) абоІНАКШЕ НІЖ (OTHER THAN)(схід стрічки вбік і тертя ковшів об сталевий короб). - Наслідок відхилення: фрикційний розігрів барабана або іскроутворення від ударів сталевих ковшів у зоні пилової хмари $\rightarrow$ первинний дефлаграційний вибух у головці чи черевику норії $\rightarrow$ поширення ударної хвилі через аспіраційні повітроводи в надсилосний поверх і вторинний катастрофічний вибух елеватора.
- Інженерні бар'єри, визначені за HAZOP: заміна сталевих ковшів на полімерні антистатичні безіскрові; встановлення датчиків контролю швидкості стрічки (ДС) та датчиків сходу стрічки (ДСС), які автоматично вимикають електропривод при пробуксовуванні понад 10-15%; безперервний контроль температури підшипників термометрами опору PT100 (поріг тривоги $+70,^\circ\text{C}$, зупинка $+80,^\circ\text{C}$); примусова аспірація з контролем розрідження; монтаж вибухорозрядників (розривних мембран або безполум'яних клапанів Flameless Venting) та вогнеперешкоджаючих шлюзових затворів на переходах.
- Параметр: Швидкість руху норійної стрічки + Натяг. Керуюче слово:
2. Аналіз «Краватка-метелик» (Bow-Tie Analysis): превентивні проти пом'якшувальних бар'єрів
Метод Bow-Tie (діаграма «краватка-метелик») візуалізує траєкторію розвитку критичного ризику навколо центральної вузлової події (Top Event - моменту втрати контролю над небезпечним чинником):
- Ліва частина діаграми (Prevention / Превентивний контур): між першопричинами (Threats) і центральною подією (Top Event) інженери вибудовують превентивні бар'єри (Preventive Barriers), які знижують ймовірність $L$. Наприклад, для Top Event «Витік газоподібного аміаку ($\text{NH}_3$) у машинному відділенні компресорної» превентивними бар'єрами виступають: ультразвукова товщиномірія трубопроводів, запобіжні клапани, відсічні електромагнітні вентилі, скрубер нейтралізації та стаціонарні електрохімічні газоаналізатори з порогом спрацювання $20\text{ мг/м}^3$ (ГДК робочої зони).
- Права частина діаграми (Mitigation / Контур пом'якшення наслідків): між Top Event та катастрофічними наслідками (Consequences) розміщують пом'якшувальні бар'єри (Mitigative / Recovery Barriers), які обмежують тяжкість $S$, якщо витік уже стався: автоматичне увімкнення аварійної витяжної вентиляції (8-10 кратів повітрообміну), водяна завіса для осадження хмари аміаку, ізолюючі протигази та дихальні апарати стисненого повітря (SCBA) біля входу, система гучномовного оповіщення та відпрацьований план ліквідації аварійної ситуації (ПЛАС за п. 8.2 ISO 45001).
- Фактори ескалації (Escalation Factors): Bow-Tie примушує запитати, що може вивести з ладу сам бар'єр (наприклад, відключення електроживлення відключить аварійну вентиляцію), і закласти захист другого рівня (підключення вентиляції та газоаналізаторів за І категорією надійності електропостачання через ДБЖ та дизель-генератор).
3. Аналіз безпеки виконання робіт (JSA / JHA - Job Safety Analysis)
Для нестандартних, ремонтних і підрядних операцій застосовують JSA (Job Safety Analysis, або Job Hazard Analysis). Метод розкладає конкретне завдання (наприклад, «Демонтаж і заміна засувки Ду 200 у газовому колодязі» або «Зачищення внутрішніх стінок силосу методом промислового альпінізму») на послідовність із 6-10 елементарних кроків. Навпроти кожного кроку робоча група фіксує специфічні небезпеки цього моменту і конкретні дії захисту перед видачею наряду-допуску.
| Методика оцінки (IEC 31010) | Математична модель / Формула | Вхідні параметри аналізу | Оптимальна сфера застосування в промисловості | Вихідний документ (доказ на аудиті ISO 45001) |
|---|---|---|---|---|
| Матриця ризиків 5x5 | R = L x S (шкала від 1 до 25 балів) | Ймовірність події (L: 1-5) та Тяжкість наслідків (S: 1-5) | Базовий скринінг типових робочих місць у машинобудуванні, складах, логістиці, харчових цехах та офісах | Загальнозаводський Реєстр небезпек та оцінки ризиків ОЗіБП за підрозділами |
| Метод Файна-Кінні (Fine-Kinney) | R = P x E x C (шкала від 0,05 до 10 000 балів) | Ймовірність (P: 0,1-10), Частота експозиції (E: 0,5-10), Тяжкість шкоди (C: 1-100) | Виробництва з різною тривалістю перебування людей у небезпечних зонах (пресові, ливарні, зварювальні, ремонтні служби) | Кількісна карта оцінки професійних ризиків із розрахунком індексів R0 та Rres |
| Аналіз безпеки робіт (JSA / JHA) | Покрокова декомпозиція операції (Step-by-step hazard mapping) | Послідовність дій (Кроки 1..N), локальні небезпеки кожного кроку, бар'єри перед початком | Нерутинні ремонти, роботи на висоті, в замкнених просторах (силоси, колодязі, котли), вогневі та підрядні роботи | Карта JSA, прикріплена до наряду-допуску (Permit-to-Work) та протоколу цільового інструктажу |
| HAZOP (IEC 61882) | Вузол P&ID + Параметр + Керуюче слово = Відхилення | Технологічні схеми P&ID, параметри потоку/тиску/температури, керуючі слова (MORE, LESS, NO, REVERSE) | Хімічні, фармацевтичні, газові, олійноекстракційні виробництва, котельні, елеватори з ризиком вибуху пилу ATEX | Протокол сесій HAZOP із переліком інженерних блокувань (SIL/PL) та змін у P&ID |
| Аналіз Bow-Tie (Краватка-метелик) | Загрози -> Превентивні бар'єри -> Top Event -> Пом'якшувальні бар'єри -> Наслідки | Сценарії великих аварій, відмови критичних бар'єрів, фактори ескалації | Керування критичними сценаріями (аміачні установки, склади ПММ, хлораторні, висотні кранові роботи) | Паспорти критичних ризиків з реєстром критичних для безпеки елементів обладнання (Safety Critical Elements) |
Ієрархія заходів контролю (п. 8.1.2 ISO 45001): зниження початкового ризику R0 до залишкового Rres
Отримавши числовий бал початкового ризику $R_0$, команда переходить до пункту 8.1.2 ISO 45001 (Усунення небезпек і зниження ризиків для ОЗіБП). Стандарт установлює імперативне правило: організація повинна застосовувати ієрархію заходів контролю (Hierarchy of Controls, відому в міжнародному інжинірингу як модель ERICPD: Eliminate, Reduce/Substitute, Isolate/Engineering, Control/Administrative, PPE, Discipline) у суворій послідовності згори донизу. Перестрибувати верхні рівні й одразу списувати ризик на видачу каски чи респіратора заборонено.
П'ять інженерних ступенів захисту за п. 8.1.2 ISO 45001
- Рівень 1. Усунення небезпеки (Elimination - фізичне ліквідування джерела шкоди):
Найбільш надійний спосіб, за якого $R_{\text{res}} \to 0$, оскільки сама небезпека зникає з робочого простору. Приклади на промислових об'єктах:
- винесення манометрів, точок змащування підшипників та запірної арматури з висотних галерей ($+8{,}0\text{ м}$) на рівень підлоги ($+1{,}2\text{ м}$) за допомогою подовжувальних імпульсних трубок та ланцюгових приводів, що повністю усуває потребу підійматися на висоту;
- впровадження автоматичного пробовідбірника зерна з кузова вантажівки замість виходу лаборанта на борт автомобіля;
- роботизоване палетування мішків або автоматичне подавання деталей у зону різання.
- Рівень 2. Заміна небезпечного чинника менш небезпечним (Substitution):
Якщо операцію неможливо скасувати, небезпечний матеріал або енергоносій замінюють безпечнішим аналогом:
- перехід із токсичних органорозчинних емалей (на основі ксилолу та уайт-спіриту) на вододисперсійні або порошкові фарби;
- заміна ручного переносного електроінструменту напругою $220\text{ В}$ на акумуляторний або низьковольтний інструмент безпечної наднизької напруги $12\text{-}24\text{ В}$ (SELV) під час роботи всередині металевих ємностей і котлів;
- заміна кварцового піску під час абразивоструминного очищення металу (який викликає силікоз легень) на сталевий дріб або гранули сухого льоду.
- Рівень 3. Інженерно-технічні заходи контролю та ізоляція (Engineering Controls / Collective Protection):
Це фізичні бар'єри та автоматичні блокування, які відділяють людину від енергії чи речовини і спрацьовують незалежно від того, чи втомився оператор:
- захисні кожухи з електромагнітними замками блокування (Interlocking guards за ISO 14119), які фізично не дозволяють відкрити дверцята фрезерного чи пакувального автомата до повної зупинки шпинделя за інерцією;
- фотоелектричні світлові завіси безпеки, лазерні сканери зон та дворучні пости керування пресами;
- системи місцевої витяжної вентиляції (LEV - Local Exhaust Ventilation): шарнірні витяжні консолі безпосередньо над зварювальною дугою, бортові відсмоктувачі над гальванічними ваннами та аспіраційні укриття точок пересипання сипкої сировини, що перехоплюють пил і гази до їх потрапляння в зону дихання;
- стаціонарні анкерні лінії та жорсткі вертикальні направляючі рейки захисту від падіння на сходах силосів і димових труб;
- шумопоглинальні кабіни компресорів та віброізолюючі фундаменти.
- Рівень 4. Адміністративні та організаційні заходи контролю (Administrative Controls):
Коли технічна ізоляція реалізована максимально, залишковий ризик дотискають правилами безпечного виконання робіт:
- Система блокування та маркування джерел енергії LOTO (Lockout / Tagout): обов'язкова процедура, за якою перед початком ремонту чи чищення механік відключає всі види енергії (електричну, пневматичну, гідравлічну, теплову, гравітаційну), скидає залишковий тиск у ресивері чи конденсат, блокує рубильник або вентиль індивідуальним навісним замком із персональною биркою і перевіряє відсутність пуску (Tryout). Ключ від замка залишається виключно в кишені того працівника, який перебуває всередині машини;
- Система нарядів-допусків (Permit-to-Work, PTW): письмовий дозвіл із чек-листом підготовки (аналіз газового середовища газоаналізатором на $\text{O}_2 \ge 20%$, $\text{CH}_4$, $\text{CO}$, $\text{H}_2\text{S}$ перед спуском у колодязь чи силос, призначення страхувального наглядача, підготовка триноги з лебідкою);
- обмеження часу перебування працівника в зоні підвищеного шуму чи інфрачервоного тепла (захист часом), розмітка габаритів безпеки, знаки за ДСТУ EN ISO 7010, візуальні одноточкові уроки (OPL) на верстаті.
- Рівень 5. Засоби індивідуального захисту (ЗІЗ / PPE - Personal Protective Equipment): Останній рубіж оборони. ЗІЗ не усувають небезпеку і не зменшують ймовірність самої аварії ($L$), а лише намагаються пом'якшити тяжкість травми ($S$) для однієї конкретної людини. Якщо на заводі падає балка або вибухає пил, каска й респіратор не врятують. До того ж ефективність ЗІЗ на 100% залежить від людської дисципліни: респіратор FFP3, нещільно притиснутий до обличчя через щетину, або страхувальний строп, зачеплений за ненадійну трубу, втрачають захисну здатність. Тому в системі ISO 45001 ЗІЗ призначають лише у комбінації з вищими рівнями та супроводжують навчанням з правильного носіння й випробування (наприклад, Fit-test респіраторів та періодичне випробування страхувальних поясів і діелектричних рукавичок).
Пастка «Видати ЗІЗ і провести позаплановий інструктаж»: чому це гарантована невідповідність на аудиті
Під час передсертифікаційних перевірок ми часто бачимо реєстри, де у 90% рядків колонка «Додаткові заходи контролю» заповнена однією фразою: «Забезпечити працівників ЗІЗ та провести інструктаж». Сертифікаційний аудитор кваліфікує це як порушення пункту 8.1.2 ISO 45001. По-перше, інструктаж не зупиняє рухомий вал і не видаляє пари розчинника з цеху. По-друге, для кожного високого чи критичного ризику ($R_0 \ge 10$) підприємство зобов'язане документально довести, чому неможливо застосувати інженерне огородження, блокування чи місцеву вентиляцію, перш ніж зупинитися на ЗІЗ.
Потрібна інженерна оцінка ризиків та впровадження СУОП за ISO 45001?
Експерти Еконтроль проведуть інструментальне та операційне обстеження ваших цехів, розроблять матриці ризиків 5x5 або Файна-Кінні, впровадять процедури LOTO і нарядів-допусків та підготують підприємство до успішної сертифікації за ISO 45001.
Замовити впровадження ISO 45001 в ЕконтрольАрхітектура Реєстру небезпек і ризиків та інтеграція з українським законодавством
Результати ідентифікації небезпек та оцінювання ризиків фіксуються в задокументованій інформації (п. 6.1.2.2 ISO 45001), яка на практиці має форму Реєстру небезпек і професійних ризиків ОЗіБП (або Карт оцінки ризиків робочих місць і технологічних процесів). Щоб цей документ реально працював у цеху та витримував перевірку як міжнародного аудитора, так і державного інспектора, його не можна відривати від чинного законодавства України.
Синхронізація ISO 45001 із нормативною базою України з охорони праці
Багато українських підприємств ведуть подвійну бухгалтерію у сфері безпеки: одну папку тримають для інспектора Державної служби України з питань праці (Держпраці), а другу пишуть англійською чи українською мовою під аудит ISO 45001. Таке роздвоєння забирає час і створює суперечності. Інженерна методологія Еконтроль об'єднує вимоги національного права та міжнародного стандарту в єдину доказову базу:
- Закон України № 2694-XII «Про охорону праці»: стаття 13 Закону України «Про охорону праці» прямо зобов'язує роботодавця створити на кожному робочому місці безпечні умови праці, забезпечити функціонування СУОП, організувати проведення аудиту охорони праці та лабораторних досліджень. Стаття 5 цього ж закону вимагає під час укладення трудового договору поінформувати працівника під розписку про умови праці та наявність на його робочому місці небезпечних і шкідливих виробничих факторів. Ознайомлення працівника з Картою оцінки ризиків його робочого місця ідеально виконує одночасно статтю 5 Закону № 2694-XII та пункти 5.4 і 7.3 стандарту ISO 45001.
- Атестація робочих місць за умовами праці (Постанова КМУ № 442): протоколи інструментальних замірів повітря робочої зони (концентрації хімічних речовин і пилу відносно ГДК), еквівалентного рівня шуму, вібрації, мікроклімату, освітленості та важкості/напруженості праці, виконані санітарно-промисловими лабораторіями, акредитованими за стандартом ISO/IEC 17025 (детальніше про консалтинг та акредитацію лабораторій), є первинними фізичними даними для розрахунку бала Ймовірності ($L$) або Експозиції ($E$). Якщо протокол атестації фіксує перевищення ГДК марганцю в 1,8 раза або рівень шуму $87\text{ дБА}$ (клас умов праці 3.1 чи 3.2), у реєстрі ризиків ISO 45001 за цим чинником не може стояти бал $L = 1$ або $L = 2$. Так само карти атестації визначають контингент осіб для обов'язкових попередніх і періодичних медичних оглядів за Наказом МОЗ № 246.
- Роботи та машини підвищеної небезпеки (Постанова КМУ № 1107): кожен вид робіт та устатковання підвищеної небезпеки, на які підприємство отримує дозвіл Держпраці або подає декларацію відповідності матеріально-технічної бази (газонебезпечні, вогневі, висотні роботи, експлуатація посудин під тиском, вантажопідіймальних кранів, електроустановок), автоматично маркується в Реєстрі ризиків ISO 45001 як процес із високим початковим ризиком ($R_0 \ge 12\text{-}16$). Для таких рядків у колонці операційного контролю (п. 8.1) обов'язково прописують посилання на процедуру нарядів-допусків, спеціальне щорічне навчання персоналу та графік технічних оглядів і експертних обстежень.
Обов'язкова структура колонок інженерного Реєстру ризиків
Щоб реєстр не перетворився на абстрактний перелік, у проєктах Еконтроль таблиця містить 12 зв'язаних полів:
- Підрозділ / технологічний процес / професія (код КП) та операційний режим (штатний, ремонт, пуск/зупинка, аварія);
- Категорія та конкретне джерело небезпеки (Hazard) + механізм небезпечної події (Hazardous Event) + потенційний медичний наслідок;
- Категорії осіб під впливом (оператори, ремонтники, підрядники, водії, відвідувачі);
- Наявні базові заходи контролю (інженерні огородження, вентиляція, блокування, інструкції);
- Оцінка початкового ризику: $L_0$, $S_0$ та індекс $R_0 = L_0 \times S_0$ (або $P_0, E_0, C_0$ за Файном-Кінні);
- Додаткові заплановані заходи за ієрархією п. 8.1.2 (Усунення / Заміна / Інженерні / Адміністративні / ЗІЗ), ПІБ відповідального інженера, бюджет і дедлайн виконання;
- Переоцінка залишкового ризику після впровадження бар'єрів: $L_{\text{res}}$, $S_{\text{res}}$ та індекс $R_{\text{res}} = L_{\text{res}} \times S_{\text{res}}$, дата та підпис робочої групи.
У таблиці нижче наведено витяг із реального інженерного Реєстру оцінки ризиків (матриця $5 \times 5$) для п'яти характерних виробничих ділянок українського промислового підприємства.
| Процес / Дільниця та режим | Джерело небезпеки (Hazard) та небезпечна подія | Наявні бар'єри та Початковий ризик R0 (L0 x S0) | Додаткові заходи за ієрархією п. 8.1.2 ISO 45001 | Залишковий ризик Rres (Lres x Sres) та критерій контролю |
|---|---|---|---|---|
| Елеватор: транспортування зерна ковшовою норією (штатний та пусковий режим) | Хімічна / Фізична (ATEX): утворення вибухонебезпечної пилоповітряної суміші (> 30 г/м3) у кожусі норії та фрикційний нагрів при пробуксовуванні стрічки -> вибух пилу, опіки, руйнування конструкцій | Сталеві ковші, періодичний огляд слюсарем. L0 = 4, S0 = 5 -> R0 = 20 (Критичний ризик) | 2. Заміна: монтаж полімерних безіскрових ковшів і антистатичної стрічки. 3. Інженерні: встановлення датчиків швидкості (ДС), сходу стрічки (ДСС), термодатчиків PT100 на підшипники з автоблокуванням приводу, монтаж вибухорозрядних мембран і аспірації | Lres = 1, Sres = 5 -> Rres = 5 (Помірний ризик: щомісячна перевірка спрацювання датчиків автоматики КВПіА) |
| Механообробний цех: гнуття металу на листозгинальному гідропресі (штатна робота) | Механічна: потрапляння кистей рук оператора в зону змикання пуансона і матриці при натисканні ножної педалі -> травматична ампутація пальців або кисті | Механічний упор, інструкція з ОП, захисні рукавички. L0 = 4, S0 = 4 -> R0 = 16 (Критичний ризик) | 3. Інженерні: встановлення оптико-електронної лазерної системи захисту зони пальців біля кромки пуансона (PL e за ISO 13849-1) з миттєвою зупинкою гідроциліндра. 4. Адміністративні: щозмінний тест перевірочним бруском із записом у чек-лист | Lres = 1, Sres = 4 -> Rres = 4 (Низький ризик: періодичний аудит працездатності оптичного блокування) |
| Ремонтна служба: заміна шнека у змішувачі (нерутинний ремонт) | Механічна / Електрична: випадковий пуск електродвигуна змішувача з віддаленого пульта іншим працівником під час перебування слюсаря всередині корита -> тяжке травмування або загибель | Табличка «Не вмикати! Працюють люди» на кнопці пульта. L0 = 3, S0 = 5 -> R0 = 15 (Високий ризик) | 3. Інженерні: встановлення ввідних автоматів із вушком під блокувальник і кінцевого вимикача кришки змішувача. 4. Адміністративні: впровадження стандарту LOTO (індивідуальний навісний замок слюсаря на рубильнику в щитовій + тест Tryout) і наряду-допуску | Lres = 1, Sres = 5 -> Rres = 5 (Помірний ризик: перехресний аудит дотримання процедури LOTO) |
| Зварювальна дільниця: напівавтоматичне зварювання вуглецевих та легованих сталей (MAG) | Хімічна / Фізична: інгаляція зварювального аерозолю (оксиди марганцю, заліза, фториди) та УФ-випромінювання дуги -> хронічна інтоксикація марганцем, пневмоконіоз, електроофтальмія | Загальнообмінна вентиляція цеху, щиток зварника. Заміри: перевищення ГДК марганцю в 1,6 раза. L0 = 5, S0 = 3 -> R0 = 15 (Високий ризик) | 2. Заміна: перехід на обміднений дріт зі зниженим виділенням аерозолю. 3. Інженерні: монтаж локальних шарнірних витяжних пристроїв (LEV) із фільтровентиляційними агрегатами (швидкість всмоктування біля дуги >= 0,5 м/с). 5. ЗІЗ: маска з примусовою подачею очищеного повітря (PAPR) | Lres = 2, Sres = 3 -> Rres = 6 (Помірний ризик: повторні лабораторні заміри повітря за ISO/IEC 17025 та медогляд) |
| Склад сировини та готової продукції: рух вилкових автонавантажувачів і пішоходів | Механічна (транспортна): наїзд навантажувача на комірника під час виїзду заднім ходом із вузького міжстелажного проїзду (сліпа зона) -> переломи, черепно-мозкова травма | Звуковий сигнал заднього ходу (не чутно у шумному цеху). L0 = 4, S0 = 4 -> R0 = 16 (Критичний ризик) | 3. Інженерні: монтаж сталевих відбійників і турнікетів, що фізично відділяють пішохідну галерею від зони руху техніки; сферичні дзеркала на перехрестях; встановлення світлодіодних проекторів синього променя (Blue Spot) за 4 м попереду/позаду навантажувача та системи обмежувача швидкості до 8 км/год у цеху | Lres = 1, Sres = 4 -> Rres = 4 (Низький ризик: щотижневий обхід складу та контроль технічного стану навантажувачів) |
Інтеграція оцінки ризиків ОЗіБП у процеси СУОП, ISO 14001, ISO 9001 та управління змінами (MOC)
Реєстр ризиків виправдовує витрачений на нього час лише тоді, коли стає диспетчерським пультом усієї системи управління. Під час сертифікаційного аудиту за ISO 45001 аудитор перевіряє наскрізну трасованість (traceability) між рядками реєстру ризиків у пункті 6.1.2 та операційними процедурами в розділах 6, 7, 8, 9 і 10:
- Цілі в сфері ОЗіБП та програми їх досягнення (п. 6.2): якщо в реєстрі виявлено 8 критичних та високих ризиків ($R_0 \ge 12$), саме вони повинні перетворитися на вимірювані річні цілі підприємства з виділеним бюджетом (наприклад, «До 30.11.2026 знизити індекс ризику на 4 листозгинальних пресах із $R_0 = 16$ до $R_{\text{res}} = 4$ шляхом монтажу лазерних завіс безпеки на суму 480 тис. грн»).
- Компетентність і обізнаність персоналу (п. 7.2 та п. 7.3): під час інтерв'ю на робочому місці аудитор підходить до слюсаря, зварника чи оператора лінії та ставить три прості запитання: «Які три головні небезпеки є на вашому верстаті? Які інженерні блокування та правила LOTO вас захищають? Що ви робите, якщо помітили несправність огородження?». Працівник не зобов'язаний цитувати номери пунктів ISO 45001, але він повинен чітко знати свої ризики з карти робочого місця та своє право відмовитися від виконання роботи у разі виникнення безпосередньої загрози життю (п. 5.4 та ст. 6 Закону України № 2694-XII).
- Управління змінами (Management of Change - MOC, п. 8.1.3): будь-яка зміна на заводі (купівля нового пакувального автомата, заміна постачальника мийного засобу, перенесення стіни або зміна графіка роботи з 8-годинного на 12-годинний) не може бути введена в дію без попередньої оцінки ризиків ОЗіБП. Лист погодження змін (MOC Checklist) гарантує, що інженери не створять нову пастку під час модернізації.
- Керування підрядниками та закупівлями (п. 8.1.4): перед допуском сторонньої монтажної чи будівельної організації на територію заводу проводиться спільна оцінка перехресних ризиків: як роботи підрядника (наприклад, зварювання під стелею) загрожують штатному персоналу цеху, і як діюче виробництво загрожує людям підрядника.
- Зворотний зв'язок після інцидентів та коригувальні дії (п. 10.2): якщо на дільниці стався нещасний випадок, мікротравма або зафіксовано Near Miss, розслідування кореневих причин ( за методами «5 Чому» або діаграми Ісікави) обов'язково завершується переглядом Реєстру ризиків. Якщо інцидент стався на операції, де в реєстрі стояв «Низький ризик ($R = 3$)», отже попередня оцінка була хибною або захисний бар'єр деградував.
Синергія з ISO 14001 та ISO 9001 в межах Інтегрованої системи менеджменту (ІСМ)
На промислових підприємствах, елеваторах та в енергетичних компаніях оцінку професійних ризиків ОЗіБП зазвичай проєктують як частину єдиної інтегрованої системи менеджменту ISO 9001, ISO 14001 та ISO 45001. Така інтеграція має прямий інженерний сенс:
- Зв'язка ISO 45001 + ISO 14001 (Безпека праці + Екологія): аварійний розлив кислоти, витік аміаку, перевищення концентрації органічних розчинників або пожежа на складі ПММ одночасно є і критичним ризиком для життя працівників (п. 6.1.2 ISO 45001), і суттєвим екологічним аспектом (п. 6.1.2 ISO 14001). Встановлення сучасної аспіраційної установки з рукавними фільтрами одночасно очищує повітря робочої зони оператора й знижує викиди твердих частинок в атмосферу на межі санітарно-захисної зони. При цьому єдиний План реагування на аварійні ситуації (п. 8.2 обох стандартів) закриває як евакуацію та домедичну допомогу людям, так і локалізацію розливу сорбентами (Spill Kits).
- Зв'язка ISO 45001 + ISO 9001 (Безпека праці + Якість продукції): погана освітленість верстата ($< 300\text{ лк}$), вібрація, задуха у цеху влітку ($+34,^\circ\text{C}$) та ергономічно незручна поза оператора одночасно підвищують ризик травматизму і ведуть до зростання технологічного браку. Коли завод покращує ергономіку, клімат і автоматизує подавання заготовок, синхронно падають і коефіцієнт частоти травм (LTIFR), і відсоток невідповідної продукції.
Інженерний кейс Еконтроль: зниження критичних ризиків у машинобудівному та агропромисловому холдингу
Під час проєкту впровадження ISO 45001 на виробничому підприємстві з чисельністю 420 осіб початковий діагностичний аудит Еконтроль виявив 19 критичних ризиків за методом Файна-Кінні ($R_0 > 400$) у пресовому, зварювальному та елеваторному підрозділах, які раніше закривалися виключно роздачею ЗІЗ. Робоча група за 14 тижнів впровадила інженерні блокування за ISO 14119, змонтувала систему LOTO на 85 одиницях устатковання та оснастила норії датчиками ATEX-контролю. Залишковий ризик знизився до прийнятного рівня ($R_{\text{res}} \le 20$), підприємство пройшло сертифікаційний аудит Stage 2 з 0 невідповідностей і за наступні 12 місяців скоротило втрати робочого часу через мікротравми та лікарняні на 64%.
Шість критичних помилок в оцінці ризиків, через які аудитори виписують невідповідності
Аналізуючи практику десятків сертифікаційних і наглядових аудитів, провідні аудитори Еконтроль виділяють шість типових помилок, які найчастіше стають підставою для винесення суттєвих (Major) або незначних (Minor) невідповідностей за розділами 5, 6 та 8 стандарту ISO 45001 (детальніше про класифікацію зауважень читайте у статті про топ-15 невідповідностей аудиту ISO):
- Шаблонний реєстр ризиків, скопійований з іншого підприємства. Коли в реєстрі металообробного заводу аудитор знаходить рядки про «ризик укусу бджіл» або не бачить специфічної дільниці плазмового різання й фарбувальної камери, які реально працюють у цеху, це свідчить про фальсифікацію процесу за п. 6.1.2.1. Кожна технологічна дільниця повинна мати індивідуальний опис обладнання та середовища.
- Повний пропуск нештатних (нерутинних) операцій, ремонтів та дій підрядників. У реєстрі оцінено роботу оператора за пультом, але немає жодного рядка про те, як слюсарі КВПіА чистять датчики на висоті, як прибиральники миють підлогу біля відкритих шин підстанції або як підрядники виконують зварювальні роботи на даху складу. Пункт 6.1.2.1 вимагає рівноцінного охоплення штатних і нештатних режимів.
- Відсутність переоцінки залишкового ризику ($R_{\text{res}}$) та ілюзорне зниження бала Ймовірності. Поширена помилка в матриці $5 \times 5$: початковий ризик падіння з висоти оцінили як $L_0 = 4, S_0 = 5 \Rightarrow R_0 = 20$. У колонку заходів вписали «Провести інструктаж і видати пояс», після чого в колонці залишкового ризику написали $L_{\text{res}} = 1, S_{\text{res}} = 2 \Rightarrow R_{\text{res}} = 2$. По-перше, тяжкість падіння з висоти $8\text{ м}$ не стає «легкою ($S = 2$)» від проведення інструктажу. По-друге, адміністративний захід без інженерних перил чи стаціонарної анкерної лінії не знижує ймовірність падіння з 4 до 1.
- Ігнорування психосоціальних, ергономічних та воєнних чинників. Сучасний аудит за ISO 45001 обов'язково перевіряє, чи враховано ризики нічних змін, роботи наодинці (lone working), переміщення важких вантажів вручну та алгоритми безаварійної зупинки обладнання й евакуації персоналу в укриття під час повітряної тривоги.
- Відсутність доказів участі робітників за пунктом 5.4. Якщо на протоколах оцінки ризиків стоять підписи лише інженера з охорони праці та головного інженера, а опитані в цеху робітники вперше чують про карти ризиків своїх робочих місць, аудитор фіксує невідповідність за п. 5.4.
- Мертвий реєстр без тригерів оновлення. На заводі протягом року встановили два нові токарні центри з ЧПК, змінили схему руху навантажувачів і розслідували дві мікротравми, але дата останнього перегляду Реєстру ризиків датована минулим роком. Оцінка ризиків має оновлюватися перед кожною зміною (п. 8.1.3) та після кожного інциденту (п. 10.2).
Дорожня карта впровадження оцінки ризиків та підготовки до сертифікації ISO 45001 з Еконтроль
Щоб побудувати дієву систему оцінки професійних ризиків без зупинки виробництва і гарантовано пройти сертифікаційний аудит у міжнародно визнаному органі, команда Еконтроль рекомендує розгортати проєкт за п'ятьма послідовними інженерними кроками:
- Етап 1. Попередній діагностичний аудит охорони праці (Gap Analysis): наші експерти проводять виїзне обстеження всіх виробничих, складських та допоміжних дільниць, звіряють наявні дозволи Держпраці, матеріали атестації робочих місць за Постановою КМУ № 442 та поточні інструкції з вимогами ДСТУ ISO 45001:2019.
- Етап 2. Розробка Методики оцінки ризиків і навчання робочої групи: ми адаптуємо під специфіку вашої галузі шкали матриці $5 \times 5$, методу Файна-Кінні ($R = P \times E \times C$) або HAZOP/JSA, формуємо мультидисциплінарну комісію за участю начальників цехів, технологів, механіків і представників робітників (п. 5.4) та проводимо практичний тренінг безпосередньо на пілотній дільниці.
- Етап 3. Польове картування небезпек та формування Реєстру ризиків і можливостей ОЗіБП: спільний обхід кожного робочого місця у штатних, ремонтних та аварійних режимах, оцифрування початкових ризиків ($R_0$), розробка інженерних та адміністративних програм зниження ризиків за ієрархією п. 8.1.2 (включно зі стандартом LOTO, нарядами-допусками PTW та контролем підрядників) і розрахунок залишкових ризиків ($R_{\text{res}}$).
- Етап 4. Комплексне впровадження системи менеджменту ISO 45001 та внутрішній аудит: інтеграція карт ризиків у робочі інструкції, візуалізація небезпек у цехах, проведення навчальних аварійних тренувань (п. 8.2), підготовка внутрішніх аудиторів за ISO 19011 і проведення передсертифікаційного аудиту з аналізом системи вищим керівництвом (п. 9.3).
- Етап 5. Професійний супровід сертифікаційного аудиту та річний супровід СУОП: ми супроводжуємо вашу команду під час Етапу 1 (аналіз документації) та Етапу 2 (інспекція робочих місць у цехах) до отримання сертифіката ISO 45001, а надалі допомагаємо підтримувати життєдіяльність системи, оновлювати реєстри при змінах обладнання та проходити щорічні наглядові аудити.
Потрібно оцінити обсяг робіт, підібрати методику оцінки ризиків для вашого виробництва або розрахувати вартість підготовки до сертифікації? Залиште заявку на сторінці контактів Еконтроль, і наш провідний аудитор з охорони праці проведе безкоштовну первинну консультацію.