Інженерний практикум Еконтроль у Яремче: підсумки ревізії ISO 22002-100:2025 та FSSC 22000 для груп ХБП
28 січня 2025 року експертна команда Еконтроль провела в Яремче спеціалізований виїзний інженерний тренінг-практикум, присвячений переходу харчових, пакувальних, кормових і логістичних підприємств на нову архітектуру стандартів серії ISO 22002:2025 та її прямому впливу на сертифікаційні вимоги схеми FSSC 22000. Замість академічного переказу текстів нормативних документів ми побудували зустріч як інтенсивну проєктну сесію для чинних груп харчової безпечності (груп ХБП / Food Safety Teams): директорів з якості, головних технологів, головних інженерів, керівників санітарних служб, завідувачів виробничих лабораторій і внутрішніх аудиторів.
Потреба в такому прикладному форматі виникла через масштабну реформу підкомітету ISO/TC 34/SC 17, який замінив застарілі технічні специфікації ISO/TS 22002-1:2009, ISO/TS 22002-2:2013, ISO/TS 22002-4:2013, ISO/TS 22002-5:2019 та ISO/TS 22002-6:2016 на повноцінні міжнародні стандарти на чолі з парасольковим ядром ISO 22002-100:2025. На практиці більшість українських виробничих підприємств зіткнулися з тим, що їхні програми попередніх заходів (PRP / ПРП), написані ще за логікою ранніх редакцій ISO 22002-1:2005 або ISO/TS 22002-1:2009, не відповідають новій двомодульній структурі та оновленим вимогам Глобальної ініціативи з безпечності харчових продуктів (GFSI).
Чому лекційний формат більше не працює при підготовці груп ХБП
Коли фахівець із якості слухає звичайний онлайн-семінар на робочому місці в цеху чи офісі заводу, його кожні двадцять хвилин відволікають операційні інциденти: затримка відвантаження автотранспорту, блокування партії сировини на вхідному контролі або позапланове миття лінії фасування. У результаті теорія залишається у блокноті, а реальні процедури PRP у виробничих підрозділах ніхто не переглядає місяцями. Виїзний практикум Еконтроль у Яремче вирішив цю проблему за рахунок повного відриву міждисциплінарних команд від рутини та занурення в інженерний розбір власних заводських схем.
До початку тренінгу учасники підготували робочі пакети своїх підприємств: поточні реєстри програм-передумов, плани гігієнічного зонування виробничих корпусів, схеми припливно-витяжної вентиляції (HVAC), протоколи валідації миття на місці (CIP), графіки моніторингу виробничого середовища (EMP) та звіти з попередніх наглядових аудитів. Протягом робочої сесії кожна команда провела поелементний геп-аналіз власної документації, виявила «сліпі зони» на стику інженерної служби та служби якості й сформувала узгоджений графік модернізації системи менеджменту за стандартом ISO 22000.
Чесно кажучи, найбільшим відкриттям для багатьох учасників стало те, що головні ризики невідповідностей при переході на ISO 22002-100:2025 криються у фізичній інфраструктурі цеху та відсутності метрологічно підтверджених доказів, а зовсім не в оформленні титульних аркушів інструкцій. Коли головний інженер і керівник групи ХБП разом розбирають креслення дренажних трапів або перепад тиску між пакувальною та виробничою ділянками, багаторічні суперечки зникають за лічені хвилини.
Правило подвійного застосування ISO 22002:2025, яке відпрацювали на тренінгу
Під час практикуму в Яремче команди закріпили базовий регуляторний принцип нової серії: парасольковий стандарт ISO 22002-100:2025 ніколи не застосовується ізольовано. На сертифікаційному аудиті FSSC 22000 аудитор перевіряє нерозривну зв'язку двох документів: загальних 18 розділів ISO 22002-100:2025 разом із профільним галузевим стандартом (ISO 22002-1:2025 для категорії C, ISO 22002-4:2025 для категорії I або ISO 22002-5:2025 для категорії G). Якщо в матриці ПРП підприємства відсутня перехресна прив'язка до обох рівнів, орган сертифікації класифікує це як системну невідповідність за пунктом 8.2 ISO 22000.
Дворівнева архітектура ISO 22002-100:2025 та галузевих стандартів (-1, -4, -5): практичний розбір змін
Перший великий блок програми тренінгу в Яремче ми присвятили деконструкції нової архітектури серії ISO 22002:2025 та усуненню методологічної плутанини між спадщиною ранніх редакцій (ISO 22002-1:2005 / PAS 220 / ISO/TS 22002-1:2009) і сучасною дворівневою моделлю. Раніше кожен сектор харчового ланцюга мав автономну технічну специфікацію, де на 75-80% дублювалися однакові базові вимоги до інфраструктури, боротьби зі шкідниками (Pest Control), особистої гігієни персоналу, поводження з відходами та зберігання хімічних реагентів. При цьому між секторами виникали штучні розбіжності в термінології щодо перехресного забруднення, управління алергенами та контролю постачальників.
У новій структурі всі універсальні вимоги до програм попередніх заходів винесені у спільне ядро ISO 22002-100:2025, яке синхронізоване із Загальними принципами гігієни харчових продуктів Codex Alimentarius (CXC 1-1969, перегляд 2020/2022). Галузеві ж частини (ISO 22002-1:2025, ISO 22002-2:2025, ISO 22002-4:2025, ISO 22002-5:2025, ISO 22002-6:2025, ISO 22002-7:2025) тепер містять виключно спеціалізовані технологічні параметри відповідної ланки ланцюга постачання.
Як учасники перепроєктували матриці PRP без паперової бюрократії
На практичному воркшопі ми розділили учасників на робочі підгрупи відповідно до специфіки їхніх виробництв і поставили конкретну інженерну задачу: перевести чинну документацію PRP на двомодульний стандарт без створення десятків зайвих інструкцій. Команди детально відпрацювали шість прикладних напрямів:
- Дедуплікація стандартних операційних процедур (СОП): об'єднання наскрізних вимог
ISO 22002-100:2025(розділи 4-18) у єдиний базовий стандарт підприємства для мультисайтових агропромислових і харчових холдингів, що одночасно керують переробними заводами, елеваторами, складами та власним автопарком. - Інтеграція галузевих розширень
ISO 22002-1:2025(Категорія C): деталізація вимог до санітарного проєктування обладнання, валідації режимів санітарної обробки, контролю сторонніх включень (метал-детектори, рентген-інспекція, сита, магнітні пастки з індукцією $\ge 10,000\text{ Гс}$) та управління переробкою (Rework). - Специфіка пакувальних підприємств за
ISO 22002-4:2025(Категорія I): перехід від застарілої специфікаціїISO/TS 22002-4:2013до жорсткого контролю міграції хімічних речовин, друкарських фарб, фотоініціаторів, клеїв і розчинників. - Логістичні та складські операції за
ISO 22002-5:2025(Категорія G): нормування температурного картування складів, контролю відкриття рамп, гігієни крос-докінгу та верифікації миття автоцистерн. - Зв'язок із очікуваними змінами ISO 22000 та HACCP: чітке розмежування базових
PRP, операційних програм-передумов (OPRP) та критичних контрольних точок (CCP) у контексті вимог офіційної схеми FSSC 22000. - Формування доказової бази для неоголошених аудитів: розробка чек-листів операційного контролю зміни, які заповнюються операторами за 3 хвилини, але дають вичерпний аудит-трейл для зовнішнього аудитора.
Нижче наведена зведена інженерна таблиця, яку команди сформували під час тренінгу в Яремче для швидкого зіставлення старих технічних специфікацій із новою парою стандартів.
| Сектор та категорія FSSC 22000 | Стара база (до реформи 2025 року) | Нова парна архітектура ISO 22002:2025 | Фокус практичних кейсів у Яремче | Типова прогалина, виявлена командами на тренінгу |
|---|---|---|---|---|
| Переробка харчових продуктів (Категорія C: C0, CI, CII, CIII, CIV) | ISO 22002-1:2005 (ранні редакції) та ISO/TS 22002-1:2009 | ISO 22002-100:2025 + ISO 22002-1:2025 | Гігієнічне зонування, каскад тиску HVAC, валідація CIP, алерген-клінінг, дренажні трапи | Відсутність інструментальних замірів перепаду тиску повітря між зонами та формальна перевірка миття лише візуально |
| Виробництво харчового пакування та тари (Категорія I) | PAS 223:2011 та ISO/TS 22002-4:2013 | ISO 22002-100:2025 + ISO 22002-4:2025 | Контроль загальної (OML) і специфічної (SML) міграції, NIAS, функціональні бар'єри, set-off фарб у рулонах | Декларації відповідності постачальників полімерів не містять протоколів випробувань у модельних середовищах за ISO/IEC 17025 |
| Транспортування, холодовий ланцюг і складська логістика (Категорія G) | ISO/TS 22002-5:2019 | ISO 22002-100:2025 + ISO 22002-5:2025 | 3D-температурне картування рефрижераторів, гігієна крос-докінгу, сертифікати миття цистерн EFTCO, захист вантажу | Логери температури встановлені лише біля випарника без контролю найтеплішої точки біля дверей кузова |
| Виробництво кормів для тварин і преміксів (Категорія D) | PAS 222:2011 та ISO/TS 22002-6:2016 | ISO 22002-100:2025 + ISO 22002-6:2025 | Валідація гомогенності змішування (CV <= 5%), контроль перехресного переносу (carry-over) кокцидіостатиків | Промивні партії (flushing batches) використовуються без кількісного лабораторного аналізу залишків активної речовини |
| Громадське харчування, кейтеринг, ритейл і опт (Категорії E, F) | ISO/TS 22002-2:2013 та локальні санітарні регламенти | ISO 22002-100:2025 + ISO 22002-2:2025 / ISO 22002-7:2025 | Кінетика шокового охолодження (від +60 °C до +10 °C <= 2 год), цілісність холодової вітрини, ротація FEFO | Контроль температури страв і вітрин ведеться вручну двічі на зміну без фіксації критичних відхилень у пікові години |
Цехові кейси практикуму (Категорія C): гігієнічне зонування, надлишковий тиск HVAC та валідація CIP за ISO 22002-1:2025
Найбільш гарячі професійні дискусії під час роботи в групах у Яремче розгорнулися навколо інженерних вимог ISO 22002-100:2025 та ISO 22002-1:2025 до харчових переробних підприємств (молокозаводів, м'ясокомбінатів, кондитерських фабрик, пекарень, виробників соусів та напоїв). Щоб відійти від абстрактної теорії, кожна група отримала завдання захистити інженерну схему свого цеху перед «аудиторською комісією», сформованою з консультантів Еконтроль та колег із сусідніх підприємств.
Кейс 1: Гігієнічне зонування, потоки руху та каскад надлишкового тиску HVAC
На одному з реальних планів цеху фасування готової молочної продукції (RTE / Ready-to-Eat) учасники виявили класичну прогалину: маршрут вивезення порожньої картонної тари перетинався з коридором, яким оператори заходили у «високу гігієнічну зону» (High Care / High Hygiene) після санітарного пропускника. За старим підходом підприємство намагалося перекрити цей ризик «розведенням у часі» за графіком. Проте нова редакція ISO 22002-100:2025 (розділ 5) та ISO 22002-1:2025 вимагає фізичної бар'єрної сегрегації та виключення перехрещення потоків сировини, персоналу, відходів і зовнішньої тари.
Разом з інженерами команди розрахували параметри аеродинамічного захисту чистих зон через систему припливно-витяжної вентиляції (HVAC). Для запобігання підсмоктуванню нестерильного повітря з «брудних» або базових ділянок у зону відкритого продукту необхідний стабільний каскад надлишкового статичного тиску:
$$\Delta P = P_{\text{high care}} - P_{\text{medium hygiene}} \ge 5\text{-}15\text{ Па}$$
Під час практикуму ми прописали чіткі технічні критерії для служби головного інженера:
- встановлення диференційних манометрів (або цифрових давачів перепаду тиску з виводом на SCADA) безпосередньо біля шлюзів між зонами з візуальною сигналізацією падіння тиску при незачинених дверях;
- оснащення припливних установок чистих зон каскадом фільтрації класу не нижче
F7-F9(заISO 16890ePM1 55-80%) та фінішними фільтрамиHEPA H13/H14(заEN 1822) із регламентованою заміною за граничним перепадом тиску на фільтрі, а не формально «раз на пів року»; - контроль точки роси ($T_{\text{dew}}$) повітря у виробничих залах з охолодженим продуктом, щоб виключити утворення конденсату на стельових панелях, повітроводах і випарниках, який є прямим вектором контамінації Listeria monocytogenes;
- проектування дренажних каналів із гідрозатворами та зворотними клапанами так, щоб потік стоків рухався виключно від зони високої гігієни (
High Care) до зони низького ризику (Basic Hygiene), з ухилом підлоги не менше1,5-2,0%для уникнення застійних калюж.
Кейс 2: Інженерна валідація миття на місці (CIP) за колом Зіннера
Другий практичний кейс стосувався розбору протоколів миття закритих трубопроводів і ємностей (CIP). На аудитах FSSC 22000 понад 40% зауважень до програм санітарії виникає через те, що підприємства плутають щоденний операційний моніторинг із первинною інженерною валідацією та періодичною верифікацією. На тренінгу в Яремче групи розібрали фізико-хімічну модель кола Зіннера (механічна дія потоку, температура, концентрація мийного агента, час експозиції) і знайшли три критичні помилки у власних журналах CIP:
- Недостатня швидкість потоку в трубопроводах змінного діаметра: якщо насос подає мийний розчин у трубу
DN 50зі швидкістю $v = 1,8\text{ м/с}$, то при переході того ж потоку в ділянкуDN 80лінійна швидкість падає пропорційно квадрату діаметра до $v \approx 0,7\text{ м/с}$. За таких умов число Рейнольдса ($Re = \frac{v \cdot D}{\nu}$) опускається нижче порогу розвиненої турбулентності ($Re < 25,000$), пристінковий шар біоплівки не змивається, і миття стає неефективним незалежно від температури лугу. - Контроль концентрації за об'ємом дозування замість електропровідності на лінії повернення (
CIP Return): дозування лугу (NaOH1,5-2,2%при температурі68-75 °C) та кислоти (HNO30,8-1,2%при55-65 °C) має контролюватися кондуктометричними давачами саме на зворотній магістралі з верифікацією методом кислотно-основного титрування у виробничій лабораторії. - «Мертві зони» (
Dead Legs) та тіньові сектори мийних голівок (Spray Balls): згідно з критеріями гігієнічного інжинірингуEHEDG, відношення довжини глухого патрубка до його діаметра має становити $L/D < 1,5$ (максимум $\le 2,0$ при правильній орієнтації потоку). Учасники відпрацювали методику рибофлавінового тесту з УФ-ліхтарем ($\lambda = 365\text{ нм}$) для перевірки покриття внутрішніх кутів танків, мішалок і люків під час введення обладнання в експлуатацію.
Міграція пакування (ISO 22002-4:2025), алерген-менеджмент, зонування EMP (Зони 1-4) та захист TACCP/VACCP
Окремий інженерний модуль виїзного тренінгу в Яремче охопив спеціалізовані вимоги до виробників пакування (ISO 22002-4:2025), операторів складської та транспортної логістики (ISO 22002-5:2025), а також наскрізні блоки схеми FSSC 22000: управління алергенами, програму моніторингу виробничого середовища (EMP) і захист харчового ланцюга від умисного забруднення (TACCP) та економічно вмотивованої фальсифікації (VACCP).
Кейс 3: Контроль міграції пакування, NIAS та «set-off» друкарських фарб за ISO 22002-4:2025
Для представників пакувальної галузі та фахівців із закупівель харчових заводів ми розібрали, як новий стандарт ISO 22002-4:2025 змінює вимоги до первинної харчової упаковки (полімерних плівок, багатошарових ламінатів, ПЕТ-преформ, картонної тари, бляшанок). На тренінгу учасники проаналізували реальні декларації відповідності (DoC) своїх постачальників і виявили, що у 65% документів відсутні докази тестування у правильних модельних середовищах (симулянтах A, B, C, D1, D2 за регламентом ЄС 10/2011).
Під час практичної вправи групи сформували чек-лист технічної верифікації пакування:
- перевірка ліміту загальної міграції (
OML$\le 10\text{ мг/дм}^2$ поверхні контакту або $\le 60\text{ мг/кг}$ модельного середовища) та лімітів специфічної міграції (SML) для мономерів, пластифікаторів, антиоксидантів і каталізаторів; - контроль ненавмисно доданих речовин (
NIAS/ Non-Intentionally Added Substances): продуктів термодеструкції полімерів під час екструзії, олігомерів і домішок вторинної переробки (rPET); - запобігання невидимому переносу (
set-off) низькомолекулярних компонентів УФ-фарб і лаків із зовнішньої (задрукованої) сторони плівки на внутрішню (харчову) поверхню під час змотування в тугі бобіни на друкарській машині; - хроматографічний контроль залишкових розчинників (етилацетату, метоксипропанолу, ізопропанолу) після сольвентної ламінації у випробувальних лабораторіях, акредитованих за стандартом ISO/IEC 17025.
Кейс 4: Алерген-менеджмент і типова помилка з АТФ-люмінометрами
У блоці управління алергенами (переглянутий розділ 12 ISO 22002-100:2025, деталізований у ISO 22002-1:2025 та Додатковій вимозі 2.5.6 FSSC 22000) ми розібрали критичну методологічну помилку, яку допускає майже кожне друге підприємство. Багато команд вважали, що показник АТФ-люмінометра (ATP bioluminescence) на рівні < 10-30 RLU після вологого або сухого чищення лінії є доказом відсутності алергенів (молочного білка казеїну, глютену, сої, арахісу, фундука чи яєчного альбуміну).
На практикумі в Яремче ми наочно пояснили біохімічну різницю: АТФ-тест вимірює аденозинтрифосфат живих або щойно зруйнованих клітин і органічних залишків, тоді як алергенні білки не містять АТФ і залишаються імуногенними навіть після термічної денатурації при випіканні, смаженні або пастеризації. Тому для валідації переходу лінії з алергенного продукту на без-алергенний обов'язковим є застосування специфічних імунохроматографічних експрес-тестів (Lateral Flow Devices з чутливістю 1-5 ppm) під час операційної верифікації та кількісного імуноферментного аналізу (ELISA) під час валідації процедури миття у трьох послідовних промислових циклах.
Кейс 5: Програма моніторингу виробничого середовища (EMP Зони 1-4) та TACCP/VACCP
Ще одним практичним завданням стала побудова карти відбору змивів за програмою EMP (Додаткова вимога 2.5.7 FSSC 22000 у зв'язці з ISO 22002-1:2025). Учасники нанесли на плани своїх цехів чотири концентричні зони ризику:
- Зона 1 (прямий контакт із відкритим продуктом після фінальної летальної обробки): транспортерні стрічки, фасувальні дозатори, ножі слайсерів, столи пакування, внутрішні поверхні бункерів.
- Зона 2 (безпосередньо суміжні неконтактні поверхні): рами та станини обладнання, панелі керування операторів, піддони збору конденсату під випарниками, зовнішні корпуси дозаторів.
- Зона 3 (віддалені поверхні всередині виробничого цеху): підлога, дренажні трапи та сифони, колеса візків і рохль, стіни, дверні ручки, інвентар для прибирання.
- Зона 4 (периферійні зони за межами виробничої зали): роздягальні, коридори, склади сировини, побутові приміщення, компресорні.
Команди прописали алгоритм «пошуку та знищення» (Seek and Destroy) при виявленні Listeria spp. або Salmonella spp. у Зоні 2 чи Зоні 3: векторне розширення точок змивів радіусом 2-3 метри навколо позитивної проби, розбирання вузлів обладнання для пошуку прихованих біоплівок і позапланова санація до того, як патоген мігрує в Зону 1.
Паралельно у блоці TACCP (Food Defense) та VACCP (Food Fraud) учасники провели симуляцію атаки на вразливі точки підприємства: перевірили фізичне пломбування люків зовнішніх силосів, CIP-танків і водозабірних свердловин, а також склали рівняння масового балансу (Mass Balance) для виявлення економічно вмотивованої фальсифікації дорогої сировини (какао-продуктів, оливкової олії, сухого молока, спецій).
Три критичні невідповідності, які команди знайшли у власних системах під час практикуму
Розбір реальних заводських процедур у Яремче висвітлив три системні вразливості, які гарантовано призводять до Major Nonconformity на аудиті FSSC 22000. По-перше, використання АТФ-люмінометрів замість специфічних білкових тестів ELISA / LFD при зміні алергенного асортименту. По-друге, відбір змивів за програмою EMP одразу після дезінфекції замість контролю через 3-4 години після запуску лінії, коли вібрація обладнання вивільняє приховані біоплівки з ущільнень і підшипників. По-третє, посилання на скасовані специфікації ISO/TS 22002-1:2009 та PAS 223 у чинних настановах із безпечності харчових продуктів.
| Інженерний блок практикуму в Яремче | Нормативна прив'язка (ISO 22002:2025 + FSSC 22000) | Кількісний цільовий критерій (Target Metric) | Інструмент цехового та лабораторного контролю | Документальний доказ для сертифікаційного аудитора |
|---|---|---|---|---|
| Каскад надлишкового тиску та фільтрація повітря HVAC у зонах High Care | ISO 22002-100:2025 (розд. 5-6) + ISO 22002-1:2025 | Перепад тиску Delta P = 5-15 Па; фільтрація F7-F9 + HEPA H13; відсутність конденсату | Диференційні манометри, термогігрометри, седиментаційні чашки або аспіраційний пробовідбірник повітря | Журнал моніторингу Delta P, паспорти заміни фільтрів за перепадом тиску, протоколи мікробіології повітря |
| Гідродинамічна та хімічна валідація замкненого миття CIP | ISO 22002-100:2025 (розд. 10) + ISO 22002-1:2025 + FSSC 2.5.12 | Швидкість потоку v >= 1,5 м/с (Re > 25 000); луг 1,5-2,2% (68-75 °C); глухі патрубки L/D < 1,5 | Витратомір, кондуктометр на лінії повернення CIP Return, УФ-лампа 365 нм (рибофлавін), титрування | Акт первинної та щорічної ре-валідації CIP, тренди SCADA за циклами миття, протоколи змивів після промивки |
| Валідація алерген-клінінгу при переході між рецептурами | ISO 22002-100:2025 (розд. 12) + ISO 22002-1:2025 + FSSC 2.5.6 | Відсутність залишкового специфічного білка алергену нижче межі кількісного визначення (< 1-5 ppm) | Імунохроматографічні смужки LFD у цеху + кількісний аналіз ELISA в акредитованій лабораторії ISO/IEC 17025 | Матриця алергенів за лініями, протоколи валідації 3 послідовних циклів миття, фотофіксація розбирання вузлів |
| Моніторинг патогенів у виробничому середовищі (EMP Зони 1-4) | ISO 22002-1:2025 + FSSC 22000 Додаткова вимога 2.5.7 | Відсутність Listeria monocytogenes та Salmonella spp. у 25 г / на 100 см2 поверхні | Стерильні губки з нейтралізатором дезінфектантів (Dey-Engley / Letheen broth), випробування за ISO 11290 / ISO 6579 | Динамічна карта змивів за Зонами 1-4, теплова карта трендів за квартал, протоколи розслідування Seek and Destroy |
| Міграція компонентів пакування та контроль NIAS (Категорія I) | ISO 22002-100:2025 + ISO 22002-4:2025 + FSSC 2.5.4 | Загальна міграція OML <= 10 мг/дм2 (або <= 60 мг/кг); специфічна міграція SML у межах норми | Газова та рідинна хромато-мас-спектрометрія (GC-MS / LC-MS) у модельних симулянтах A, B, C, D1, D2 | Декларація відповідності (DoC) з актуальними протоколами акредитованої лабораторії та сертифікатами на фарби/клеї |
| Захист продукту (TACCP) і протидія харчовому шахрайству (VACCP) | ISO 22002-100:2025 (розд. 18) + FSSC 22000 Додаткові вимоги 2.5.3 та 2.5.4 | 100% фізичний контроль критичних точок доступу; збіжність масового балансу сировина/готовий продукт 98,5-100,5% | Симуляція проникнення (Penetration Test), аудит пломб і СКУД, ізотопний або ДНК-скринінг вразливої сировини | Матриці оцінки загроз TACCP і вразливостей VACCP, акти навчальних тривог, протоколи зведення масового балансу |
Симуляція аудиту FSSC 22000: управління змінами за ISO 22000, простежуваність за 4 години та лабораторна верифікація
Окрема сесія виїзного практикуму в Яремче була присвячена відпрацюванню наскрізних вимог стандарту ISO 22000 (пункти 6.3, 7.1.6, 8.2, 8.3 та 8.5), які безпосередньо спираються на оновлену базу ISO 22002-100:2025. На реальних сертифікаційних і наглядових аудитах FSSC 22000 аудитор ніколи не перевіряє програми попередніх заходів відірвано від системи управління змінами (Management of Change), тесту на простежуваність (Traceability Test) та метрологічної простежуваності лабораторного контролю.
Управління інженерними та технологічними змінами за пунктом 6.3 ISO 22000
На тренінгу ми розібрали типовий виробничий сценарій: головний механік під час нічного ремонту замінює ущільнювальну манжету на гомогенізаторі або встановлює новий дозатор рідких інгредієнтів без попереднього погодження з групою ХБП. Вранці лінія запускається, але нова геометрія патрубка створює глуху зону ($L/D = 3,2$), яка не промивається стандартним циклом CIP. За вимогами ISO 22002-100:2025 (розділ 9) та пункту 6.3 ISO 22000, будь-яка модифікація обладнання, зміна постачальника мийного засобу, заміна пакувального ламінату або перепланування маршрутів у цеху повинна проходити через формалізований чек-лист оцінки ризиків до фізичного запуску процесу.
Учасники в Яремче розробили практичний бланк Заявки на зміну (MoC), який містить обов'язкові блоки перевірки для кожної служби:
- Інженерна оцінка санітарного дизайну: перевірка марки нержавіючої сталі (
AISI 316Lдля контакту з кислими та солоними середовищами), шорсткості поверхні швів ($R_a \le 0,8\text{ мкм}$) і наявності сертифікатівFood Contact Material (FCM)на всі еластомери (EPDM,PTFE, силікон); - Перегляд плану HACCP та матриці
PRP: аналіз того, чи не створює нове обладнання додаткових фізичних, хімічних або мікробіологічних небезпек за пунктом 8.5 ISO 22000; - Повторна валідація санітарії та навчання операторів: проведення триразового циклу змивів перед допуском лінії до серійного виробництва.
Стрес-тест вертикальної та горизонтальної простежуваності за 4 години
Згідно з розділом 16 ISO 22002-100:2025 та вимогами GFSI, підприємство зобов'язане продемонструвати повну двосторонню простежуваність (Forward & Backward Traceability) разом із розрахунком масового балансу в межах жорсткого часового нормативу (зазвичай до 4 годин під час аудиту). На практикумі в Яремче ми провели таймер-вправу: кожна команда отримала умовний номер партії готового продукту і мала відновити повний ланцюг простежуваності.
Під час вправи з'ясувалося, що більшість підприємств ідеально відстежують основну сировину (борошно, молоко, м'ясо), але втрачають ланцюжок на чотирьох супутніх потоках, які прямо вимагає нова редакція ISO 22002-100:2025 та галузеві стандарти (-1, -4, -5):
- Первинне пакування та допоміжні матеріали: номер партії полімерної плівки, клею для етикетки або харчового газу (
CO2 / N2) для модифікованого газового середовища (MAP), які контактували з конкретною змінною партією продукту. - Потік переробки (
Rework): точна частка поверненого на повторну переробку напівфабрикату із зазначенням первинної дати його виготовлення та профілю алергенів. - Санітарно-хімічний слід: яка саме партія дезінфектанту використовувалася під час миття танка перед заливанням цієї партії продукту і хто підписав допуск за відсутністю залишкового лугу.
- Температурна історія логістики (
ISO 22002-5:2025): прив'язка номера палети до конкретного рефрижератора, графіка логера температури та сертифіката попереднього миття кузова.
Вимоги до випробувальних лабораторій за ISO/IEC 17025 та реєстром НААУ
Ще один критичний блок симуляції аудиту стосувався верифікації результатів лабораторних досліджень. Згідно з Додатковою вимогою 2.5.1 (пункт e) схеми FSSC 22000, усі аналізи, що мають значення для підтвердження безпечності харчових продуктів (верифікація PRP, OPRP, CCP, змиви EMP, вода, міграція пакування, залишки пестицидів, мікотоксинів і ветеринарних препаратів), повинні виконуватися у лабораторіях, акредитованих за стандартом ISO/IEC 17025 або таких, що регулярно проходять міжлабораторні порівняльні раунди (Proficiency Testing). На тренінгу команди перевірили чинні сфери акредитації своїх підрядних лабораторій у офіційному реєстрі Національного агентства з акредитації України (НААУ) і виявили випадки, коли лабораторія мала атестат акредитації загалом, але конкретний метод визначення Listeria monocytogenes або специфічної міграції пластифікаторів перебував поза затвердженою сферою.
Методологія командної роботи в Яремче: крос-функціональні симуляції аудиту та розбір конфліктів між цехами
Чому виїзний формат у Карпатах дав настільки відчутний практичний результат порівняно зі звичайними аудиторними заняттями? Справа в тому, що ми свідомо відмовилися від роботи «по шаблону» і побудували тренінг навколо реальних крос-функціональних конфліктів, які щодня виникають на українських заводах між службою якості, виробництвом, технічним відділом та комерційною дирекцією.
Як ми моделювали реальні виробничі суперечки
На кожному харчовому підприємстві існує класичне протиріччя: начальник виробництва відповідає за виконання змінного плану та коефіцієнт загальної ефективності обладнання (OEE), тоді як керівник групи ХБП вимагає зупинити лінію на 90 хвилин для повного розбирання дозатора, лужного миття та верифікації відсутності алергенів після переходу з продукту з арахісом на базову рецептуру. У стінах заводу така розмова часто закінчується компромісом за рахунок безпечності продукту або формальним підписом у журналі.
У Яремче ми посадили за один стіл представників різних функцій і провели рольові симуляції сертифікаційного аудиту FSSC 22000. Коли виробничник опиняється в ролі аудитора і сам бачить, як неправильно промитий гомогенізатор або пошкоджене сито приймального бункера призводить до призупинення дії сертифіката та втрати експортного контракту з європейським ритейлером, ставлення до програм попередніх заходів змінюється миттєво. Це саме той компонент культури безпечності харчових продуктів (Food Safety Culture), якого сьогодні вимагають як GFSI, так і нова редакція ISO 22002-100:2025.
Жива атмосфера та міжгалузевий обмін інженерним досвідом
Атмосфера на зустрічі в Яремче була одночасно інженерно насиченою, відкритою і по-людськи теплою: було і корисно, і весело. Між інтенсивними сесіями учасники з різних галузей (молочна переробка, м'ясна індустрія, хлібопекарський сектор, виробництво гнучкого пакування та логістика) обмінювалися власними напрацюваннями: які мийні станції краще тримають тиск, як захистити зовнішні рампи від гризунів у осінній сезон і як організувати відбір проб для незалежних лабораторних досліджень. Саме таке поєднання живого діалогу з прикладними інженерними розрахунками дає результат, коли команди повертаються на заводи з єдиним баченням і чітким планом дій.
Фотозвіт із виїзного тренінгу-практикуму Еконтроль у Яремче
Нижче ми зібрали фоторепортаж із робочих сесій, командного захисту інженерних кейсів, розбору матриць ISO 22002-100:2025 та неформального спілкування учасників під час виїзного тренінгу Еконтроль у Яремче 28 січня 2025 року.
Від тренінгу до сертифікації: корпоративне навчання, діагностичний аудит і 90-денний план впровадження з Еконтроль
Навчання групи ХБП дає максимальну віддачу тоді, коли одразу конвертується у вимірювані інженерні та організаційні зміни на виробничому майданчику. За підсумками виїзного практикуму в Яремче кожна команда поїхала на своє підприємство з узгодженою 90-денною дорожньою картою переходу на серію ISO 22002:2025 та актуалізації системи безпечності за вимогами FSSC 22000, ISO 22000 та HACCP.
Покроковий 90-денний маршрут трансформації після навчання
Практика проєктів Еконтроль показує, що спроба переписати всі процедури за один тиждень силами одного менеджера з якості завершується формальними відписками. Натомість стабільний результат дає чотириетапний інженерний цикл:
- Дні 1-20: Передтренінговий або посттренінговий діагностичний аудит виробничого майданчика. Наші провідні аудитори разом із вашою групою ХБП проходять увесь технологічний маршрут від приймання сировини до відвантаження готової продукції, звіряють фактичний стан гігієнічного зонування, систем
HVAC,CIP, дренажів, складування хімії та пакування з вимогамиISO 22002-100:2025і профільного галузевого стандарту (-1,-4,-5). - Дні 21-45: Корпоративний практикум і реінжиніринг документації в межах впровадження системи менеджменту. Ми проводимо спеціалізований виїзний або цеховий тренінг саме під вашу технологію, усуваємо дублювання в процедурах
PRP, оновлюємо аналіз небезпечних чинників за пунктом 8.5 ISO 22000 та керуємо змінами за пунктом 6.3. - Дні 46-75: Інструментальна та лабораторна валідація процесів. Спільно з вашою інженерною службою ми організовуємо валідацію режимів миття
CIP, тестування ефективності алерген-клінінгу, побудову карт змивівEMPза Зонами 1-4 та перевірку міграції пакування в акредитованих випробувальних лабораторіях за стандартом ISO/IEC 17025. - Дні 76-90: Симуляційний внутрішній аудит, супровід сертифікаційного аудиту та перехід на щорічний супровід системи. Проводимо перехресний стрес-аудит у форматі неоголошеної перевірки, закриваємо кореневі причини невідповідностей за моделлю
CAPAта підтримуємо команду під час роботи зовнішніх аудиторів органу сертифікації.
Якщо ваше підприємство планує перехід на оновлені вимоги ISO 22002-100:2025, готується до наглядового чи ресертифікаційного аудиту FSSC 22000 або потребує практичного виїзного тренінгу для групи ХБП і керівників цехів, зверніться до експертів Еконтроль через сторінку контактів.
| Етап підготовки підприємства з Еконтроль | Термін реалізації | Учасники від підприємства | Інженерні та методологічні роботи | Кінцевий артефакт для бізнесу та аудиту |
|---|---|---|---|---|
| Етап 1. Комплексний діагностичний аудит майданчика (/diagnostic-audit) | Тижні 1-3 (Дні 1-20) | Директор з якості, керівник групи ХБП, головний інженер, начальник виробництва | Цехова інспекція інфраструктури, зонування, HVAC, CIP, складів і лабораторії за критеріями ISO 22002-100:2025 та галузевих частин (-1, -4, -5) | Звіт про невідповідності з фотофіксацією, теплова карта ризиків і кошторис пріоритетних інженерних доробок |
| Етап 2. Корпоративний інженерний тренінг-практикум для групи ХБП | Тижні 4-5 (Дні 21-35) | Повний склад групи ХБП, майстри змін, технологи, фахівці з закупівель, внутрішні аудитори | Практичний розбір власних схем цеху, моделювання перехресного забруднення, алергенів, EMP Зон 1-4, TACCP та VACCP | Навчена крос-функціональна команда з іменними сертифікатами та погодженими шаблонами робочих процедур PRP |
| Етап 3. Модернізація PRP та лабораторна валідація (/implementation та /iso-17025) | Тижні 6-10 (Дні 36-75) | Робоча група ХБП, виробнича лабораторія, служба головного механіка та енергетика | Перехід на двомодульну структуру SOP, валідація CIP і алерген-клінінгу, випробування змивів і пакування в лабораторії ISO/IEC 17025 | Оновлений пакет документації FSSC 22000 / ISO 22000 і повне досьє протоколів валідації критичних процесів |
| Етап 4. Стрес-аудит, супровід сертифікації та річна підтримка (/audit-support та /annual-support) | Тижні 11-13 (Дні 76-90) та далі | Керівництво підприємства, лінійний персонал цехів, група ХБП | Імітація неоголошеного аудиту FSSC 22000, тренінг інтерв'ю з операторами, захист рішень перед аудитором і регулярний нагляд | Успішне проходження сертифікаційного або наглядового аудиту без критичних зауважень і стабільна робота системи |
Практичний ефект поєднання виїзного тренінгу з діагностичним аудитом Еконтроль
За статистикою клієнтських проєктів Еконтроль у 2025-2026 роках, підприємства, які поєднали прикладний тренінг групи ХБП із попередньою інженерною діагностикою цехів за вимогами ISO 22002-100:2025 та галузевих стандартів, скоротили час переналагодження ліній між алергенними продуктами на 18-25% і знизили кількість незначних невідповідностей (Minor Nonconformities) на сертифікаційних аудитах FSSC 22000 у середньому втричі.
Замовте корпоративний тренінг або діагностичний аудит ISO 22002-100:2025 та FSSC 22000
Експерти Еконтроль розроблять прикладну програму навчання під технологію вашого заводу, проведуть цеховий геп-аналіз PRP і підготують групу ХБП до успішного проходження сертифікаційного аудиту.
Замовити консультацію та тренінг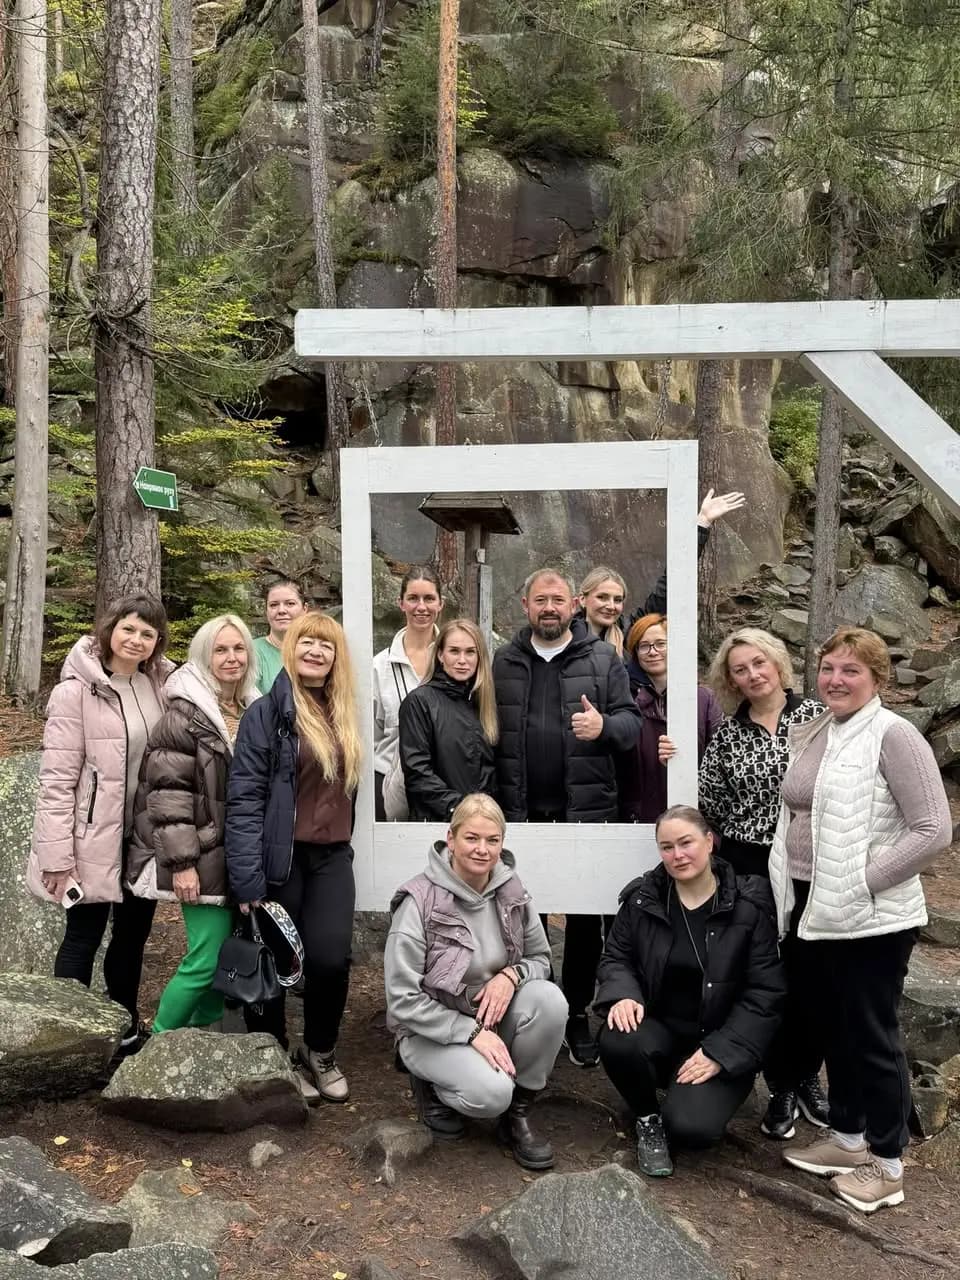
Потрібна консультація щодо сертифікації?
Безкоштовна консультаціяЗміст
- Інженерний практикум Еконтроль у Яремче: підсумки ревізії ISO 22002-100:2025 та FSSC 22000 для груп ХБП
- Дворівнева архітектура ISO 22002-100:2025 та галузевих стандартів (-1, -4, -5): практичний розбір змін
- Цехові кейси практикуму (Категорія C): гігієнічне зонування, надлишковий тиск HVAC та валідація CIP за ISO 22002-1:2025
- Міграція пакування (ISO 22002-4:2025), алерген-менеджмент, зонування EMP (Зони 1-4) та захист TACCP/VACCP
- Симуляція аудиту FSSC 22000: управління змінами за ISO 22000, простежуваність за 4 години та лабораторна верифікація
- Методологія командної роботи в Яремче: крос-функціональні симуляції аудиту та розбір конфліктів між цехами
- Фотозвіт із виїзного тренінгу-практикуму Еконтроль у Яремче
- Від тренінгу до сертифікації: корпоративне навчання, діагностичний аудит і 90-денний план впровадження з Еконтроль
- Поширені запитання про корпоративні тренінги Еконтроль, перехід на ISO 22002-100:2025 та аудит FSSC 22000
Інженерний практикум Еконтроль у Яремче: підсумки ревізії ISO 22002-100:2025 та FSSC 22000 для груп ХБП
28 січня 2025 року експертна команда Еконтроль провела в Яремче спеціалізований виїзний інженерний тренінг-практикум, присвячений переходу харчових, пакувальних, кормових і логістичних підприємств на нову архітектуру стандартів серії ISO 22002:2025 та її прямому впливу на сертифікаційні вимоги схеми FSSC 22000. Замість академічного переказу текстів нормативних документів ми побудували зустріч як інтенсивну проєктну сесію для чинних груп харчової безпечності (груп ХБП / Food Safety Teams): директорів з якості, головних технологів, головних інженерів, керівників санітарних служб, завідувачів виробничих лабораторій і внутрішніх аудиторів.
Потреба в такому прикладному форматі виникла через масштабну реформу підкомітету ISO/TC 34/SC 17, який замінив застарілі технічні специфікації ISO/TS 22002-1:2009, ISO/TS 22002-2:2013, ISO/TS 22002-4:2013, ISO/TS 22002-5:2019 та ISO/TS 22002-6:2016 на повноцінні міжнародні стандарти на чолі з парасольковим ядром ISO 22002-100:2025. На практиці більшість українських виробничих підприємств зіткнулися з тим, що їхні програми попередніх заходів (PRP / ПРП), написані ще за логікою ранніх редакцій ISO 22002-1:2005 або ISO/TS 22002-1:2009, не відповідають новій двомодульній структурі та оновленим вимогам Глобальної ініціативи з безпечності харчових продуктів (GFSI).
Чому лекційний формат більше не працює при підготовці груп ХБП
Коли фахівець із якості слухає звичайний онлайн-семінар на робочому місці в цеху чи офісі заводу, його кожні двадцять хвилин відволікають операційні інциденти: затримка відвантаження автотранспорту, блокування партії сировини на вхідному контролі або позапланове миття лінії фасування. У результаті теорія залишається у блокноті, а реальні процедури PRP у виробничих підрозділах ніхто не переглядає місяцями. Виїзний практикум Еконтроль у Яремче вирішив цю проблему за рахунок повного відриву міждисциплінарних команд від рутини та занурення в інженерний розбір власних заводських схем.
До початку тренінгу учасники підготували робочі пакети своїх підприємств: поточні реєстри програм-передумов, плани гігієнічного зонування виробничих корпусів, схеми припливно-витяжної вентиляції (HVAC), протоколи валідації миття на місці (CIP), графіки моніторингу виробничого середовища (EMP) та звіти з попередніх наглядових аудитів. Протягом робочої сесії кожна команда провела поелементний геп-аналіз власної документації, виявила «сліпі зони» на стику інженерної служби та служби якості й сформувала узгоджений графік модернізації системи менеджменту за стандартом ISO 22000.
Чесно кажучи, найбільшим відкриттям для багатьох учасників стало те, що головні ризики невідповідностей при переході на ISO 22002-100:2025 криються у фізичній інфраструктурі цеху та відсутності метрологічно підтверджених доказів, а зовсім не в оформленні титульних аркушів інструкцій. Коли головний інженер і керівник групи ХБП разом розбирають креслення дренажних трапів або перепад тиску між пакувальною та виробничою ділянками, багаторічні суперечки зникають за лічені хвилини.
Правило подвійного застосування ISO 22002:2025, яке відпрацювали на тренінгу
Під час практикуму в Яремче команди закріпили базовий регуляторний принцип нової серії: парасольковий стандарт ISO 22002-100:2025 ніколи не застосовується ізольовано. На сертифікаційному аудиті FSSC 22000 аудитор перевіряє нерозривну зв'язку двох документів: загальних 18 розділів ISO 22002-100:2025 разом із профільним галузевим стандартом (ISO 22002-1:2025 для категорії C, ISO 22002-4:2025 для категорії I або ISO 22002-5:2025 для категорії G). Якщо в матриці ПРП підприємства відсутня перехресна прив'язка до обох рівнів, орган сертифікації класифікує це як системну невідповідність за пунктом 8.2 ISO 22000.
Дворівнева архітектура ISO 22002-100:2025 та галузевих стандартів (-1, -4, -5): практичний розбір змін
Перший великий блок програми тренінгу в Яремче ми присвятили деконструкції нової архітектури серії ISO 22002:2025 та усуненню методологічної плутанини між спадщиною ранніх редакцій (ISO 22002-1:2005 / PAS 220 / ISO/TS 22002-1:2009) і сучасною дворівневою моделлю. Раніше кожен сектор харчового ланцюга мав автономну технічну специфікацію, де на 75-80% дублювалися однакові базові вимоги до інфраструктури, боротьби зі шкідниками (Pest Control), особистої гігієни персоналу, поводження з відходами та зберігання хімічних реагентів. При цьому між секторами виникали штучні розбіжності в термінології щодо перехресного забруднення, управління алергенами та контролю постачальників.
У новій структурі всі універсальні вимоги до програм попередніх заходів винесені у спільне ядро ISO 22002-100:2025, яке синхронізоване із Загальними принципами гігієни харчових продуктів Codex Alimentarius (CXC 1-1969, перегляд 2020/2022). Галузеві ж частини (ISO 22002-1:2025, ISO 22002-2:2025, ISO 22002-4:2025, ISO 22002-5:2025, ISO 22002-6:2025, ISO 22002-7:2025) тепер містять виключно спеціалізовані технологічні параметри відповідної ланки ланцюга постачання.
Як учасники перепроєктували матриці PRP без паперової бюрократії
На практичному воркшопі ми розділили учасників на робочі підгрупи відповідно до специфіки їхніх виробництв і поставили конкретну інженерну задачу: перевести чинну документацію PRP на двомодульний стандарт без створення десятків зайвих інструкцій. Команди детально відпрацювали шість прикладних напрямів:
- Дедуплікація стандартних операційних процедур (СОП): об'єднання наскрізних вимог
ISO 22002-100:2025(розділи 4-18) у єдиний базовий стандарт підприємства для мультисайтових агропромислових і харчових холдингів, що одночасно керують переробними заводами, елеваторами, складами та власним автопарком. - Інтеграція галузевих розширень
ISO 22002-1:2025(Категорія C): деталізація вимог до санітарного проєктування обладнання, валідації режимів санітарної обробки, контролю сторонніх включень (метал-детектори, рентген-інспекція, сита, магнітні пастки з індукцією $\ge 10,000\text{ Гс}$) та управління переробкою (Rework). - Специфіка пакувальних підприємств за
ISO 22002-4:2025(Категорія I): перехід від застарілої специфікаціїISO/TS 22002-4:2013до жорсткого контролю міграції хімічних речовин, друкарських фарб, фотоініціаторів, клеїв і розчинників. - Логістичні та складські операції за
ISO 22002-5:2025(Категорія G): нормування температурного картування складів, контролю відкриття рамп, гігієни крос-докінгу та верифікації миття автоцистерн. - Зв'язок із очікуваними змінами ISO 22000 та HACCP: чітке розмежування базових
PRP, операційних програм-передумов (OPRP) та критичних контрольних точок (CCP) у контексті вимог офіційної схеми FSSC 22000. - Формування доказової бази для неоголошених аудитів: розробка чек-листів операційного контролю зміни, які заповнюються операторами за 3 хвилини, але дають вичерпний аудит-трейл для зовнішнього аудитора.
Нижче наведена зведена інженерна таблиця, яку команди сформували під час тренінгу в Яремче для швидкого зіставлення старих технічних специфікацій із новою парою стандартів.
| Сектор та категорія FSSC 22000 | Стара база (до реформи 2025 року) | Нова парна архітектура ISO 22002:2025 | Фокус практичних кейсів у Яремче | Типова прогалина, виявлена командами на тренінгу |
|---|---|---|---|---|
| Переробка харчових продуктів (Категорія C: C0, CI, CII, CIII, CIV) | ISO 22002-1:2005 (ранні редакції) та ISO/TS 22002-1:2009 | ISO 22002-100:2025 + ISO 22002-1:2025 | Гігієнічне зонування, каскад тиску HVAC, валідація CIP, алерген-клінінг, дренажні трапи | Відсутність інструментальних замірів перепаду тиску повітря між зонами та формальна перевірка миття лише візуально |
| Виробництво харчового пакування та тари (Категорія I) | PAS 223:2011 та ISO/TS 22002-4:2013 | ISO 22002-100:2025 + ISO 22002-4:2025 | Контроль загальної (OML) і специфічної (SML) міграції, NIAS, функціональні бар'єри, set-off фарб у рулонах | Декларації відповідності постачальників полімерів не містять протоколів випробувань у модельних середовищах за ISO/IEC 17025 |
| Транспортування, холодовий ланцюг і складська логістика (Категорія G) | ISO/TS 22002-5:2019 | ISO 22002-100:2025 + ISO 22002-5:2025 | 3D-температурне картування рефрижераторів, гігієна крос-докінгу, сертифікати миття цистерн EFTCO, захист вантажу | Логери температури встановлені лише біля випарника без контролю найтеплішої точки біля дверей кузова |
| Виробництво кормів для тварин і преміксів (Категорія D) | PAS 222:2011 та ISO/TS 22002-6:2016 | ISO 22002-100:2025 + ISO 22002-6:2025 | Валідація гомогенності змішування (CV <= 5%), контроль перехресного переносу (carry-over) кокцидіостатиків | Промивні партії (flushing batches) використовуються без кількісного лабораторного аналізу залишків активної речовини |
| Громадське харчування, кейтеринг, ритейл і опт (Категорії E, F) | ISO/TS 22002-2:2013 та локальні санітарні регламенти | ISO 22002-100:2025 + ISO 22002-2:2025 / ISO 22002-7:2025 | Кінетика шокового охолодження (від +60 °C до +10 °C <= 2 год), цілісність холодової вітрини, ротація FEFO | Контроль температури страв і вітрин ведеться вручну двічі на зміну без фіксації критичних відхилень у пікові години |
Цехові кейси практикуму (Категорія C): гігієнічне зонування, надлишковий тиск HVAC та валідація CIP за ISO 22002-1:2025
Найбільш гарячі професійні дискусії під час роботи в групах у Яремче розгорнулися навколо інженерних вимог ISO 22002-100:2025 та ISO 22002-1:2025 до харчових переробних підприємств (молокозаводів, м'ясокомбінатів, кондитерських фабрик, пекарень, виробників соусів та напоїв). Щоб відійти від абстрактної теорії, кожна група отримала завдання захистити інженерну схему свого цеху перед «аудиторською комісією», сформованою з консультантів Еконтроль та колег із сусідніх підприємств.
Кейс 1: Гігієнічне зонування, потоки руху та каскад надлишкового тиску HVAC
На одному з реальних планів цеху фасування готової молочної продукції (RTE / Ready-to-Eat) учасники виявили класичну прогалину: маршрут вивезення порожньої картонної тари перетинався з коридором, яким оператори заходили у «високу гігієнічну зону» (High Care / High Hygiene) після санітарного пропускника. За старим підходом підприємство намагалося перекрити цей ризик «розведенням у часі» за графіком. Проте нова редакція ISO 22002-100:2025 (розділ 5) та ISO 22002-1:2025 вимагає фізичної бар'єрної сегрегації та виключення перехрещення потоків сировини, персоналу, відходів і зовнішньої тари.
Разом з інженерами команди розрахували параметри аеродинамічного захисту чистих зон через систему припливно-витяжної вентиляції (HVAC). Для запобігання підсмоктуванню нестерильного повітря з «брудних» або базових ділянок у зону відкритого продукту необхідний стабільний каскад надлишкового статичного тиску:
$$\Delta P = P_{\text{high care}} - P_{\text{medium hygiene}} \ge 5\text{-}15\text{ Па}$$
Під час практикуму ми прописали чіткі технічні критерії для служби головного інженера:
- встановлення диференційних манометрів (або цифрових давачів перепаду тиску з виводом на SCADA) безпосередньо біля шлюзів між зонами з візуальною сигналізацією падіння тиску при незачинених дверях;
- оснащення припливних установок чистих зон каскадом фільтрації класу не нижче
F7-F9(заISO 16890ePM1 55-80%) та фінішними фільтрамиHEPA H13/H14(заEN 1822) із регламентованою заміною за граничним перепадом тиску на фільтрі, а не формально «раз на пів року»; - контроль точки роси ($T_{\text{dew}}$) повітря у виробничих залах з охолодженим продуктом, щоб виключити утворення конденсату на стельових панелях, повітроводах і випарниках, який є прямим вектором контамінації Listeria monocytogenes;
- проектування дренажних каналів із гідрозатворами та зворотними клапанами так, щоб потік стоків рухався виключно від зони високої гігієни (
High Care) до зони низького ризику (Basic Hygiene), з ухилом підлоги не менше1,5-2,0%для уникнення застійних калюж.
Кейс 2: Інженерна валідація миття на місці (CIP) за колом Зіннера
Другий практичний кейс стосувався розбору протоколів миття закритих трубопроводів і ємностей (CIP). На аудитах FSSC 22000 понад 40% зауважень до програм санітарії виникає через те, що підприємства плутають щоденний операційний моніторинг із первинною інженерною валідацією та періодичною верифікацією. На тренінгу в Яремче групи розібрали фізико-хімічну модель кола Зіннера (механічна дія потоку, температура, концентрація мийного агента, час експозиції) і знайшли три критичні помилки у власних журналах CIP:
- Недостатня швидкість потоку в трубопроводах змінного діаметра: якщо насос подає мийний розчин у трубу
DN 50зі швидкістю $v = 1,8\text{ м/с}$, то при переході того ж потоку в ділянкуDN 80лінійна швидкість падає пропорційно квадрату діаметра до $v \approx 0,7\text{ м/с}$. За таких умов число Рейнольдса ($Re = \frac{v \cdot D}{\nu}$) опускається нижче порогу розвиненої турбулентності ($Re < 25,000$), пристінковий шар біоплівки не змивається, і миття стає неефективним незалежно від температури лугу. - Контроль концентрації за об'ємом дозування замість електропровідності на лінії повернення (
CIP Return): дозування лугу (NaOH1,5-2,2%при температурі68-75 °C) та кислоти (HNO30,8-1,2%при55-65 °C) має контролюватися кондуктометричними давачами саме на зворотній магістралі з верифікацією методом кислотно-основного титрування у виробничій лабораторії. - «Мертві зони» (
Dead Legs) та тіньові сектори мийних голівок (Spray Balls): згідно з критеріями гігієнічного інжинірингуEHEDG, відношення довжини глухого патрубка до його діаметра має становити $L/D < 1,5$ (максимум $\le 2,0$ при правильній орієнтації потоку). Учасники відпрацювали методику рибофлавінового тесту з УФ-ліхтарем ($\lambda = 365\text{ нм}$) для перевірки покриття внутрішніх кутів танків, мішалок і люків під час введення обладнання в експлуатацію.
Міграція пакування (ISO 22002-4:2025), алерген-менеджмент, зонування EMP (Зони 1-4) та захист TACCP/VACCP
Окремий інженерний модуль виїзного тренінгу в Яремче охопив спеціалізовані вимоги до виробників пакування (ISO 22002-4:2025), операторів складської та транспортної логістики (ISO 22002-5:2025), а також наскрізні блоки схеми FSSC 22000: управління алергенами, програму моніторингу виробничого середовища (EMP) і захист харчового ланцюга від умисного забруднення (TACCP) та економічно вмотивованої фальсифікації (VACCP).
Кейс 3: Контроль міграції пакування, NIAS та «set-off» друкарських фарб за ISO 22002-4:2025
Для представників пакувальної галузі та фахівців із закупівель харчових заводів ми розібрали, як новий стандарт ISO 22002-4:2025 змінює вимоги до первинної харчової упаковки (полімерних плівок, багатошарових ламінатів, ПЕТ-преформ, картонної тари, бляшанок). На тренінгу учасники проаналізували реальні декларації відповідності (DoC) своїх постачальників і виявили, що у 65% документів відсутні докази тестування у правильних модельних середовищах (симулянтах A, B, C, D1, D2 за регламентом ЄС 10/2011).
Під час практичної вправи групи сформували чек-лист технічної верифікації пакування:
- перевірка ліміту загальної міграції (
OML$\le 10\text{ мг/дм}^2$ поверхні контакту або $\le 60\text{ мг/кг}$ модельного середовища) та лімітів специфічної міграції (SML) для мономерів, пластифікаторів, антиоксидантів і каталізаторів; - контроль ненавмисно доданих речовин (
NIAS/ Non-Intentionally Added Substances): продуктів термодеструкції полімерів під час екструзії, олігомерів і домішок вторинної переробки (rPET); - запобігання невидимому переносу (
set-off) низькомолекулярних компонентів УФ-фарб і лаків із зовнішньої (задрукованої) сторони плівки на внутрішню (харчову) поверхню під час змотування в тугі бобіни на друкарській машині; - хроматографічний контроль залишкових розчинників (етилацетату, метоксипропанолу, ізопропанолу) після сольвентної ламінації у випробувальних лабораторіях, акредитованих за стандартом ISO/IEC 17025.
Кейс 4: Алерген-менеджмент і типова помилка з АТФ-люмінометрами
У блоці управління алергенами (переглянутий розділ 12 ISO 22002-100:2025, деталізований у ISO 22002-1:2025 та Додатковій вимозі 2.5.6 FSSC 22000) ми розібрали критичну методологічну помилку, яку допускає майже кожне друге підприємство. Багато команд вважали, що показник АТФ-люмінометра (ATP bioluminescence) на рівні < 10-30 RLU після вологого або сухого чищення лінії є доказом відсутності алергенів (молочного білка казеїну, глютену, сої, арахісу, фундука чи яєчного альбуміну).
На практикумі в Яремче ми наочно пояснили біохімічну різницю: АТФ-тест вимірює аденозинтрифосфат живих або щойно зруйнованих клітин і органічних залишків, тоді як алергенні білки не містять АТФ і залишаються імуногенними навіть після термічної денатурації при випіканні, смаженні або пастеризації. Тому для валідації переходу лінії з алергенного продукту на без-алергенний обов'язковим є застосування специфічних імунохроматографічних експрес-тестів (Lateral Flow Devices з чутливістю 1-5 ppm) під час операційної верифікації та кількісного імуноферментного аналізу (ELISA) під час валідації процедури миття у трьох послідовних промислових циклах.
Кейс 5: Програма моніторингу виробничого середовища (EMP Зони 1-4) та TACCP/VACCP
Ще одним практичним завданням стала побудова карти відбору змивів за програмою EMP (Додаткова вимога 2.5.7 FSSC 22000 у зв'язці з ISO 22002-1:2025). Учасники нанесли на плани своїх цехів чотири концентричні зони ризику:
- Зона 1 (прямий контакт із відкритим продуктом після фінальної летальної обробки): транспортерні стрічки, фасувальні дозатори, ножі слайсерів, столи пакування, внутрішні поверхні бункерів.
- Зона 2 (безпосередньо суміжні неконтактні поверхні): рами та станини обладнання, панелі керування операторів, піддони збору конденсату під випарниками, зовнішні корпуси дозаторів.
- Зона 3 (віддалені поверхні всередині виробничого цеху): підлога, дренажні трапи та сифони, колеса візків і рохль, стіни, дверні ручки, інвентар для прибирання.
- Зона 4 (периферійні зони за межами виробничої зали): роздягальні, коридори, склади сировини, побутові приміщення, компресорні.
Команди прописали алгоритм «пошуку та знищення» (Seek and Destroy) при виявленні Listeria spp. або Salmonella spp. у Зоні 2 чи Зоні 3: векторне розширення точок змивів радіусом 2-3 метри навколо позитивної проби, розбирання вузлів обладнання для пошуку прихованих біоплівок і позапланова санація до того, як патоген мігрує в Зону 1.
Паралельно у блоці TACCP (Food Defense) та VACCP (Food Fraud) учасники провели симуляцію атаки на вразливі точки підприємства: перевірили фізичне пломбування люків зовнішніх силосів, CIP-танків і водозабірних свердловин, а також склали рівняння масового балансу (Mass Balance) для виявлення економічно вмотивованої фальсифікації дорогої сировини (какао-продуктів, оливкової олії, сухого молока, спецій).
Три критичні невідповідності, які команди знайшли у власних системах під час практикуму
Розбір реальних заводських процедур у Яремче висвітлив три системні вразливості, які гарантовано призводять до Major Nonconformity на аудиті FSSC 22000. По-перше, використання АТФ-люмінометрів замість специфічних білкових тестів ELISA / LFD при зміні алергенного асортименту. По-друге, відбір змивів за програмою EMP одразу після дезінфекції замість контролю через 3-4 години після запуску лінії, коли вібрація обладнання вивільняє приховані біоплівки з ущільнень і підшипників. По-третє, посилання на скасовані специфікації ISO/TS 22002-1:2009 та PAS 223 у чинних настановах із безпечності харчових продуктів.
| Інженерний блок практикуму в Яремче | Нормативна прив'язка (ISO 22002:2025 + FSSC 22000) | Кількісний цільовий критерій (Target Metric) | Інструмент цехового та лабораторного контролю | Документальний доказ для сертифікаційного аудитора |
|---|---|---|---|---|
| Каскад надлишкового тиску та фільтрація повітря HVAC у зонах High Care | ISO 22002-100:2025 (розд. 5-6) + ISO 22002-1:2025 | Перепад тиску Delta P = 5-15 Па; фільтрація F7-F9 + HEPA H13; відсутність конденсату | Диференційні манометри, термогігрометри, седиментаційні чашки або аспіраційний пробовідбірник повітря | Журнал моніторингу Delta P, паспорти заміни фільтрів за перепадом тиску, протоколи мікробіології повітря |
| Гідродинамічна та хімічна валідація замкненого миття CIP | ISO 22002-100:2025 (розд. 10) + ISO 22002-1:2025 + FSSC 2.5.12 | Швидкість потоку v >= 1,5 м/с (Re > 25 000); луг 1,5-2,2% (68-75 °C); глухі патрубки L/D < 1,5 | Витратомір, кондуктометр на лінії повернення CIP Return, УФ-лампа 365 нм (рибофлавін), титрування | Акт первинної та щорічної ре-валідації CIP, тренди SCADA за циклами миття, протоколи змивів після промивки |
| Валідація алерген-клінінгу при переході між рецептурами | ISO 22002-100:2025 (розд. 12) + ISO 22002-1:2025 + FSSC 2.5.6 | Відсутність залишкового специфічного білка алергену нижче межі кількісного визначення (< 1-5 ppm) | Імунохроматографічні смужки LFD у цеху + кількісний аналіз ELISA в акредитованій лабораторії ISO/IEC 17025 | Матриця алергенів за лініями, протоколи валідації 3 послідовних циклів миття, фотофіксація розбирання вузлів |
| Моніторинг патогенів у виробничому середовищі (EMP Зони 1-4) | ISO 22002-1:2025 + FSSC 22000 Додаткова вимога 2.5.7 | Відсутність Listeria monocytogenes та Salmonella spp. у 25 г / на 100 см2 поверхні | Стерильні губки з нейтралізатором дезінфектантів (Dey-Engley / Letheen broth), випробування за ISO 11290 / ISO 6579 | Динамічна карта змивів за Зонами 1-4, теплова карта трендів за квартал, протоколи розслідування Seek and Destroy |
| Міграція компонентів пакування та контроль NIAS (Категорія I) | ISO 22002-100:2025 + ISO 22002-4:2025 + FSSC 2.5.4 | Загальна міграція OML <= 10 мг/дм2 (або <= 60 мг/кг); специфічна міграція SML у межах норми | Газова та рідинна хромато-мас-спектрометрія (GC-MS / LC-MS) у модельних симулянтах A, B, C, D1, D2 | Декларація відповідності (DoC) з актуальними протоколами акредитованої лабораторії та сертифікатами на фарби/клеї |
| Захист продукту (TACCP) і протидія харчовому шахрайству (VACCP) | ISO 22002-100:2025 (розд. 18) + FSSC 22000 Додаткові вимоги 2.5.3 та 2.5.4 | 100% фізичний контроль критичних точок доступу; збіжність масового балансу сировина/готовий продукт 98,5-100,5% | Симуляція проникнення (Penetration Test), аудит пломб і СКУД, ізотопний або ДНК-скринінг вразливої сировини | Матриці оцінки загроз TACCP і вразливостей VACCP, акти навчальних тривог, протоколи зведення масового балансу |
Симуляція аудиту FSSC 22000: управління змінами за ISO 22000, простежуваність за 4 години та лабораторна верифікація
Окрема сесія виїзного практикуму в Яремче була присвячена відпрацюванню наскрізних вимог стандарту ISO 22000 (пункти 6.3, 7.1.6, 8.2, 8.3 та 8.5), які безпосередньо спираються на оновлену базу ISO 22002-100:2025. На реальних сертифікаційних і наглядових аудитах FSSC 22000 аудитор ніколи не перевіряє програми попередніх заходів відірвано від системи управління змінами (Management of Change), тесту на простежуваність (Traceability Test) та метрологічної простежуваності лабораторного контролю.
Управління інженерними та технологічними змінами за пунктом 6.3 ISO 22000
На тренінгу ми розібрали типовий виробничий сценарій: головний механік під час нічного ремонту замінює ущільнювальну манжету на гомогенізаторі або встановлює новий дозатор рідких інгредієнтів без попереднього погодження з групою ХБП. Вранці лінія запускається, але нова геометрія патрубка створює глуху зону ($L/D = 3,2$), яка не промивається стандартним циклом CIP. За вимогами ISO 22002-100:2025 (розділ 9) та пункту 6.3 ISO 22000, будь-яка модифікація обладнання, зміна постачальника мийного засобу, заміна пакувального ламінату або перепланування маршрутів у цеху повинна проходити через формалізований чек-лист оцінки ризиків до фізичного запуску процесу.
Учасники в Яремче розробили практичний бланк Заявки на зміну (MoC), який містить обов'язкові блоки перевірки для кожної служби:
- Інженерна оцінка санітарного дизайну: перевірка марки нержавіючої сталі (
AISI 316Lдля контакту з кислими та солоними середовищами), шорсткості поверхні швів ($R_a \le 0,8\text{ мкм}$) і наявності сертифікатівFood Contact Material (FCM)на всі еластомери (EPDM,PTFE, силікон); - Перегляд плану HACCP та матриці
PRP: аналіз того, чи не створює нове обладнання додаткових фізичних, хімічних або мікробіологічних небезпек за пунктом 8.5 ISO 22000; - Повторна валідація санітарії та навчання операторів: проведення триразового циклу змивів перед допуском лінії до серійного виробництва.
Стрес-тест вертикальної та горизонтальної простежуваності за 4 години
Згідно з розділом 16 ISO 22002-100:2025 та вимогами GFSI, підприємство зобов'язане продемонструвати повну двосторонню простежуваність (Forward & Backward Traceability) разом із розрахунком масового балансу в межах жорсткого часового нормативу (зазвичай до 4 годин під час аудиту). На практикумі в Яремче ми провели таймер-вправу: кожна команда отримала умовний номер партії готового продукту і мала відновити повний ланцюг простежуваності.
Під час вправи з'ясувалося, що більшість підприємств ідеально відстежують основну сировину (борошно, молоко, м'ясо), але втрачають ланцюжок на чотирьох супутніх потоках, які прямо вимагає нова редакція ISO 22002-100:2025 та галузеві стандарти (-1, -4, -5):
- Первинне пакування та допоміжні матеріали: номер партії полімерної плівки, клею для етикетки або харчового газу (
CO2 / N2) для модифікованого газового середовища (MAP), які контактували з конкретною змінною партією продукту. - Потік переробки (
Rework): точна частка поверненого на повторну переробку напівфабрикату із зазначенням первинної дати його виготовлення та профілю алергенів. - Санітарно-хімічний слід: яка саме партія дезінфектанту використовувалася під час миття танка перед заливанням цієї партії продукту і хто підписав допуск за відсутністю залишкового лугу.
- Температурна історія логістики (
ISO 22002-5:2025): прив'язка номера палети до конкретного рефрижератора, графіка логера температури та сертифіката попереднього миття кузова.
Вимоги до випробувальних лабораторій за ISO/IEC 17025 та реєстром НААУ
Ще один критичний блок симуляції аудиту стосувався верифікації результатів лабораторних досліджень. Згідно з Додатковою вимогою 2.5.1 (пункт e) схеми FSSC 22000, усі аналізи, що мають значення для підтвердження безпечності харчових продуктів (верифікація PRP, OPRP, CCP, змиви EMP, вода, міграція пакування, залишки пестицидів, мікотоксинів і ветеринарних препаратів), повинні виконуватися у лабораторіях, акредитованих за стандартом ISO/IEC 17025 або таких, що регулярно проходять міжлабораторні порівняльні раунди (Proficiency Testing). На тренінгу команди перевірили чинні сфери акредитації своїх підрядних лабораторій у офіційному реєстрі Національного агентства з акредитації України (НААУ) і виявили випадки, коли лабораторія мала атестат акредитації загалом, але конкретний метод визначення Listeria monocytogenes або специфічної міграції пластифікаторів перебував поза затвердженою сферою.
Методологія командної роботи в Яремче: крос-функціональні симуляції аудиту та розбір конфліктів між цехами
Чому виїзний формат у Карпатах дав настільки відчутний практичний результат порівняно зі звичайними аудиторними заняттями? Справа в тому, що ми свідомо відмовилися від роботи «по шаблону» і побудували тренінг навколо реальних крос-функціональних конфліктів, які щодня виникають на українських заводах між службою якості, виробництвом, технічним відділом та комерційною дирекцією.
Як ми моделювали реальні виробничі суперечки
На кожному харчовому підприємстві існує класичне протиріччя: начальник виробництва відповідає за виконання змінного плану та коефіцієнт загальної ефективності обладнання (OEE), тоді як керівник групи ХБП вимагає зупинити лінію на 90 хвилин для повного розбирання дозатора, лужного миття та верифікації відсутності алергенів після переходу з продукту з арахісом на базову рецептуру. У стінах заводу така розмова часто закінчується компромісом за рахунок безпечності продукту або формальним підписом у журналі.
У Яремче ми посадили за один стіл представників різних функцій і провели рольові симуляції сертифікаційного аудиту FSSC 22000. Коли виробничник опиняється в ролі аудитора і сам бачить, як неправильно промитий гомогенізатор або пошкоджене сито приймального бункера призводить до призупинення дії сертифіката та втрати експортного контракту з європейським ритейлером, ставлення до програм попередніх заходів змінюється миттєво. Це саме той компонент культури безпечності харчових продуктів (Food Safety Culture), якого сьогодні вимагають як GFSI, так і нова редакція ISO 22002-100:2025.
Жива атмосфера та міжгалузевий обмін інженерним досвідом
Атмосфера на зустрічі в Яремче була одночасно інженерно насиченою, відкритою і по-людськи теплою: було і корисно, і весело. Між інтенсивними сесіями учасники з різних галузей (молочна переробка, м'ясна індустрія, хлібопекарський сектор, виробництво гнучкого пакування та логістика) обмінювалися власними напрацюваннями: які мийні станції краще тримають тиск, як захистити зовнішні рампи від гризунів у осінній сезон і як організувати відбір проб для незалежних лабораторних досліджень. Саме таке поєднання живого діалогу з прикладними інженерними розрахунками дає результат, коли команди повертаються на заводи з єдиним баченням і чітким планом дій.
Фотозвіт із виїзного тренінгу-практикуму Еконтроль у Яремче
Нижче ми зібрали фоторепортаж із робочих сесій, командного захисту інженерних кейсів, розбору матриць ISO 22002-100:2025 та неформального спілкування учасників під час виїзного тренінгу Еконтроль у Яремче 28 січня 2025 року.
Від тренінгу до сертифікації: корпоративне навчання, діагностичний аудит і 90-денний план впровадження з Еконтроль
Навчання групи ХБП дає максимальну віддачу тоді, коли одразу конвертується у вимірювані інженерні та організаційні зміни на виробничому майданчику. За підсумками виїзного практикуму в Яремче кожна команда поїхала на своє підприємство з узгодженою 90-денною дорожньою картою переходу на серію ISO 22002:2025 та актуалізації системи безпечності за вимогами FSSC 22000, ISO 22000 та HACCP.
Покроковий 90-денний маршрут трансформації після навчання
Практика проєктів Еконтроль показує, що спроба переписати всі процедури за один тиждень силами одного менеджера з якості завершується формальними відписками. Натомість стабільний результат дає чотириетапний інженерний цикл:
- Дні 1-20: Передтренінговий або посттренінговий діагностичний аудит виробничого майданчика. Наші провідні аудитори разом із вашою групою ХБП проходять увесь технологічний маршрут від приймання сировини до відвантаження готової продукції, звіряють фактичний стан гігієнічного зонування, систем
HVAC,CIP, дренажів, складування хімії та пакування з вимогамиISO 22002-100:2025і профільного галузевого стандарту (-1,-4,-5). - Дні 21-45: Корпоративний практикум і реінжиніринг документації в межах впровадження системи менеджменту. Ми проводимо спеціалізований виїзний або цеховий тренінг саме під вашу технологію, усуваємо дублювання в процедурах
PRP, оновлюємо аналіз небезпечних чинників за пунктом 8.5 ISO 22000 та керуємо змінами за пунктом 6.3. - Дні 46-75: Інструментальна та лабораторна валідація процесів. Спільно з вашою інженерною службою ми організовуємо валідацію режимів миття
CIP, тестування ефективності алерген-клінінгу, побудову карт змивівEMPза Зонами 1-4 та перевірку міграції пакування в акредитованих випробувальних лабораторіях за стандартом ISO/IEC 17025. - Дні 76-90: Симуляційний внутрішній аудит, супровід сертифікаційного аудиту та перехід на щорічний супровід системи. Проводимо перехресний стрес-аудит у форматі неоголошеної перевірки, закриваємо кореневі причини невідповідностей за моделлю
CAPAта підтримуємо команду під час роботи зовнішніх аудиторів органу сертифікації.
Якщо ваше підприємство планує перехід на оновлені вимоги ISO 22002-100:2025, готується до наглядового чи ресертифікаційного аудиту FSSC 22000 або потребує практичного виїзного тренінгу для групи ХБП і керівників цехів, зверніться до експертів Еконтроль через сторінку контактів.
| Етап підготовки підприємства з Еконтроль | Термін реалізації | Учасники від підприємства | Інженерні та методологічні роботи | Кінцевий артефакт для бізнесу та аудиту |
|---|---|---|---|---|
| Етап 1. Комплексний діагностичний аудит майданчика (/diagnostic-audit) | Тижні 1-3 (Дні 1-20) | Директор з якості, керівник групи ХБП, головний інженер, начальник виробництва | Цехова інспекція інфраструктури, зонування, HVAC, CIP, складів і лабораторії за критеріями ISO 22002-100:2025 та галузевих частин (-1, -4, -5) | Звіт про невідповідності з фотофіксацією, теплова карта ризиків і кошторис пріоритетних інженерних доробок |
| Етап 2. Корпоративний інженерний тренінг-практикум для групи ХБП | Тижні 4-5 (Дні 21-35) | Повний склад групи ХБП, майстри змін, технологи, фахівці з закупівель, внутрішні аудитори | Практичний розбір власних схем цеху, моделювання перехресного забруднення, алергенів, EMP Зон 1-4, TACCP та VACCP | Навчена крос-функціональна команда з іменними сертифікатами та погодженими шаблонами робочих процедур PRP |
| Етап 3. Модернізація PRP та лабораторна валідація (/implementation та /iso-17025) | Тижні 6-10 (Дні 36-75) | Робоча група ХБП, виробнича лабораторія, служба головного механіка та енергетика | Перехід на двомодульну структуру SOP, валідація CIP і алерген-клінінгу, випробування змивів і пакування в лабораторії ISO/IEC 17025 | Оновлений пакет документації FSSC 22000 / ISO 22000 і повне досьє протоколів валідації критичних процесів |
| Етап 4. Стрес-аудит, супровід сертифікації та річна підтримка (/audit-support та /annual-support) | Тижні 11-13 (Дні 76-90) та далі | Керівництво підприємства, лінійний персонал цехів, група ХБП | Імітація неоголошеного аудиту FSSC 22000, тренінг інтерв'ю з операторами, захист рішень перед аудитором і регулярний нагляд | Успішне проходження сертифікаційного або наглядового аудиту без критичних зауважень і стабільна робота системи |
Практичний ефект поєднання виїзного тренінгу з діагностичним аудитом Еконтроль
За статистикою клієнтських проєктів Еконтроль у 2025-2026 роках, підприємства, які поєднали прикладний тренінг групи ХБП із попередньою інженерною діагностикою цехів за вимогами ISO 22002-100:2025 та галузевих стандартів, скоротили час переналагодження ліній між алергенними продуктами на 18-25% і знизили кількість незначних невідповідностей (Minor Nonconformities) на сертифікаційних аудитах FSSC 22000 у середньому втричі.
Замовте корпоративний тренінг або діагностичний аудит ISO 22002-100:2025 та FSSC 22000
Експерти Еконтроль розроблять прикладну програму навчання під технологію вашого заводу, проведуть цеховий геп-аналіз PRP і підготують групу ХБП до успішного проходження сертифікаційного аудиту.
Замовити консультацію та тренінг