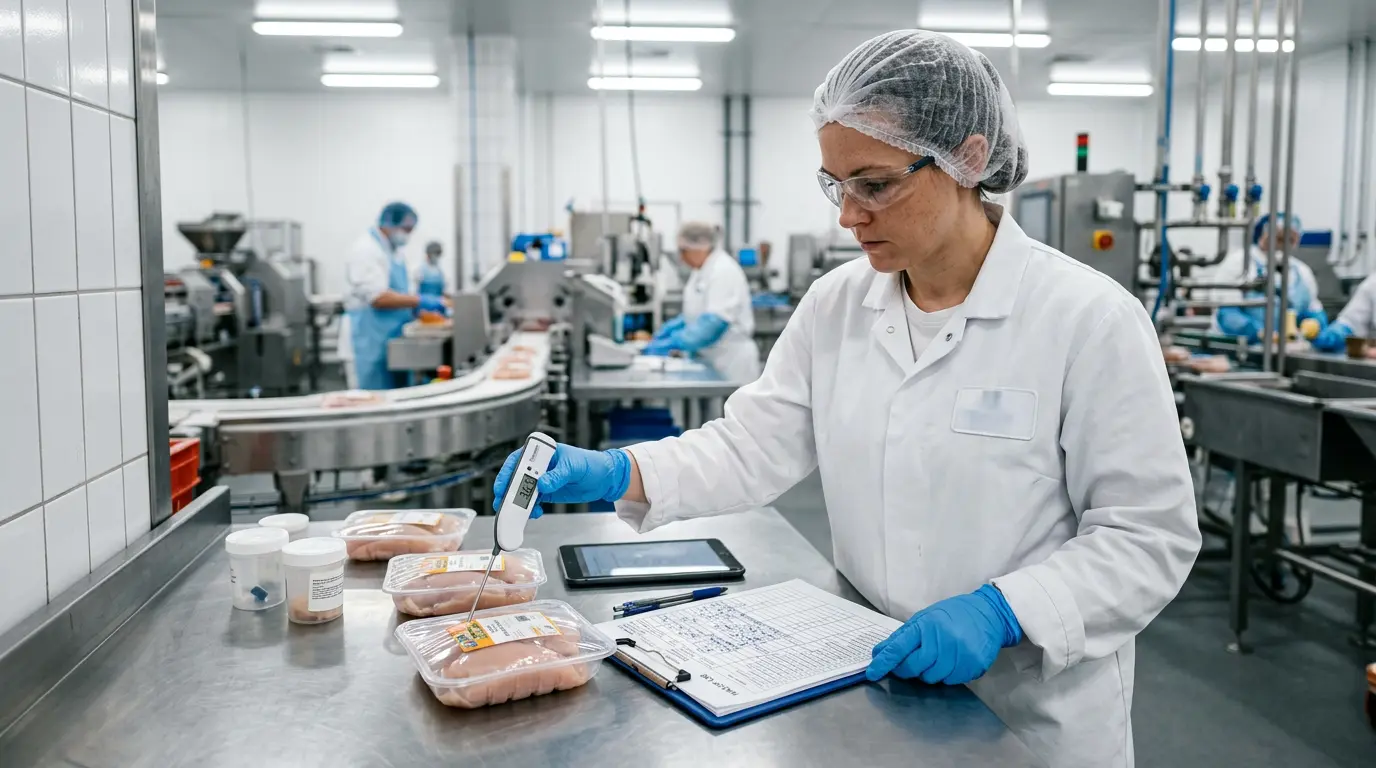
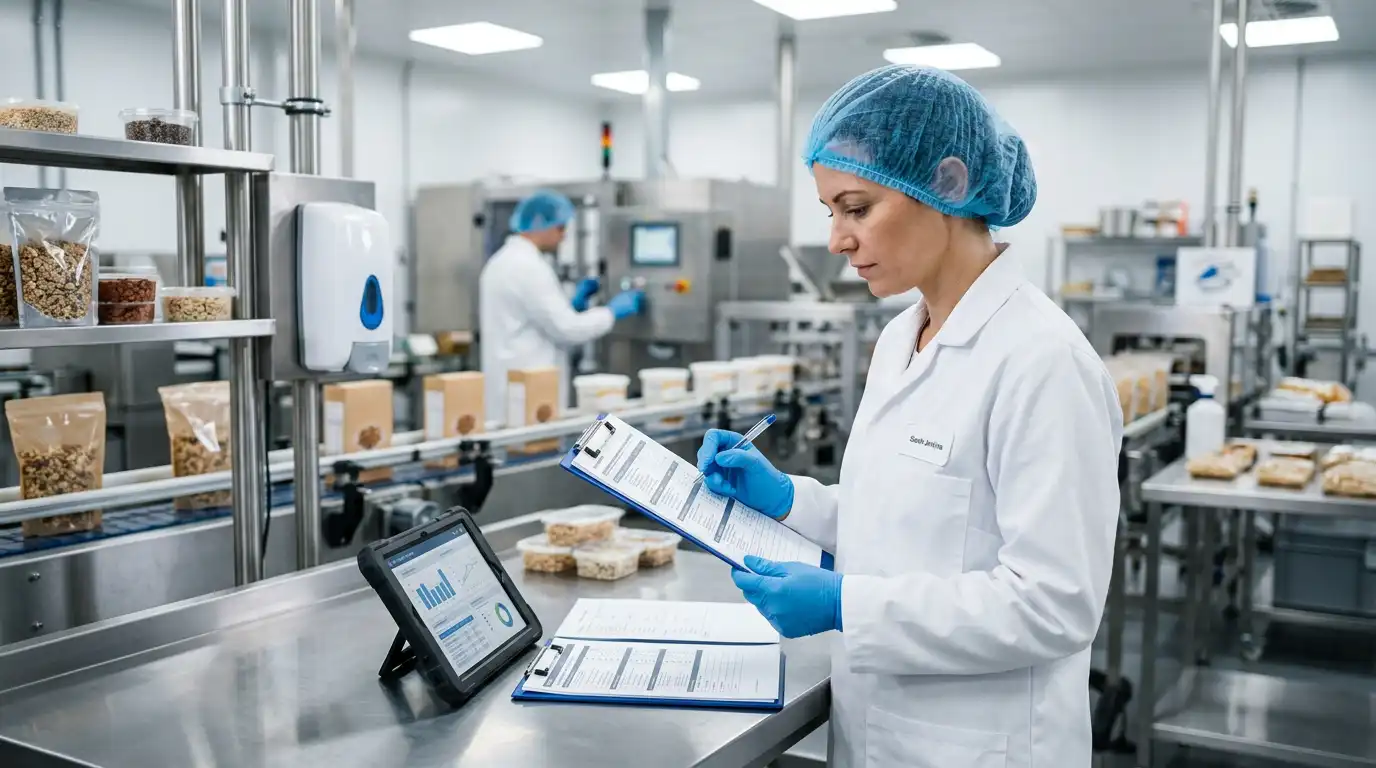
Що таке ISO 22002 і чому програми-передумови (PRP) є фундаментом харчової безпеки
У класичній піраміді харчової безпеки, сформованій Комісією Codex Alimentarius (Загальні принципи гігієни харчових продуктів CXC 1-1969), програми-передумови (Prerequisite Programs, PRP) становлять базовий інфраструктурний та санітарний фундамент, на якому будується аналіз небезпечних чинників і критичні контрольні точки (НАССР). Без дієвих програм-передумов група НАССР змушена була б оголошувати критичною контрольною точкою кожну побутову операцію в цеху: від миття рук оператора до температури в приміщенні приймання сировини. Така перевантажена система стає некерованою в реальному виробничому режимі.
Міжнародний стандарт ISO 22000:2018 у підрозділі 7.2 зобов'язує кожне підприємство харчового ланцюга впровадити PRP, які відповідають контексту організації, проте у пункті 7.2.3 містить лише стислий перелік із 12 напрямів (від конструкції будівель до особистої гігієни) без деталізації технічних нормативів. Саме цей розрив свого часу став головною причиною, чому Глобальна ініціатива з безпечності харчових продуктів (GFSI) відмовилася визнавати ізольований сертифікат ISO 22000: рітейлерам та транснаціональним переробникам були потрібні конкретні вимоги до проєктування дренажу, фільтрації повітря, контролю скла, управління алергенами та захисту продукції від навмисного забруднення.
Серія стандартів ISO 22002 (яка історично розвинулася з британської специфікації PAS 220 та технічних специфікацій ISO/TS 22002) закриває цю прогалину. У поєднанні з ISO 22000 та додатковими вимогами Фонду FSSC вона формує сертифікаційну схему FSSC 22000 (офіційний сайт FSSC). Під час сертифікаційного аудиту аудитор перевіряє виробничий майданчик саме за пунктами відповідної частини ISO 22002: не за загальною декларацією «підприємство підтримує чистоту», а за тим, чи має підлога ухил до трапів без застійних калюж, чи захищені світильники від розлітання уламків і чи валідована концентрація мийних розчинів у системі CIP.
Архітектура серії ISO 22002:2025 та прив'язка до категорій FSSC 22000
У липні 2025 року Міжнародна організація зі стандартизації провела фундаментальну реструктуризацію всієї лінійки стандартів з програм-передумов. Замість розрізнених технічних специфікацій (ISO/TS), де базові вимоги до інфраструктури, утиліт, гігієни персоналу та поводження з відходами дублювалися з відмінностями у формулюваннях, було впроваджено єдину модульну архітектуру. Усі спільні вимоги, застосовні до будь-якої ланки ланцюга постачання їжі та кормів, винесені в базовий парасольковий стандарт ISO 22002-100:2025 (детальний розбір його структури читайте у нашому окремому матеріалі про новий фундамент PRP ISO 22002-100:2025).
Галузеві стандарти (частини 1, 2, 4, 5, 6, 7) отримали статус повноцінних міжнародних стандартів ISO (без префікса TS) і тепер застосовуються виключно у зв'язці з ISO 22002-100:2025. Якщо підприємство виробляє і харчовий продукт, і власну полімерну тару для його фасування (наприклад, преформи та ПЕТ-пляшки або термоформовані стаканчики), таке об'єднання усуває дублювання документації: загальні програми-передумови ведуться за ISO 22002-100, а специфічні ризики переробки та пакування регламентуються частинами 1 та 4.
| Стандарт серії ISO 22002 | Сфера застосування у харчовому ланцюгу | Категорія FSSC 22000 | Ключовий інженерно-операційний фокус |
|---|---|---|---|
| ISO 22002-100:2025 | Спільні програми-передумови для всього ланцюга постачання їжі, кормів та пакування | Усі категорії (базовий модуль) | Будівлі, інженерні мережі, санітарія, боротьба зі шкідниками, гігієна персоналу, контроль відходів, простежуваність, культура безпечності |
| ISO 22002-1:2025 | Виробництво харчових продуктів (переробка м'яса, молока, зерна, олії, напоїв, кондитерських виробів) | Категорії C (CI, CII, CIII, CIV) та K | Санітарне зонування цехів, термічні та мікробіологічні контури, CIP/COP миття, контроль алергенів, переробка браку (rework) |
| ISO 22002-2:2025 | Громадське харчування (кейтеринг, фабрики-кухні, бортове харчування, HoReCa, харчоблоки) | Категорія E | Холодний та гарячий ланцюги видачі, дефростація, порціонування, швидке охолодження (blast chilling), миття оборотного інвентарю |
| ISO/TS 22002-3 | Первинне сільськогосподарське виробництво (рослинництво, тваринництво, аквакультура) | Категорія A ( поза межами FSSC v6) | Якість поливної води, агрохімікати та ветеринарні препарати, карантинні терміни очікування, біобезпека ферм |
| ISO 22002-4:2025 | Виробництво пакувальних матеріалів для харчових продуктів (плівки, картон, скло, жерсть, туби) | Категорія I | Контроль міграції хімічних речовин, управління фарбами, клеями та розчинниками (NIAS), запобігання переплутуванню друкованих етикеток |
| ISO 22002-5:2025 | Транспортування та зберігання (холодильні логістичні хаби, зернові елеватори, автопарки) | Категорія G | Чистота кузовів і трюмів після попередніх вантажів, безперервний моніторинг температури рефрижераторів, пломбування, крос-докінг |
| ISO 22002-6:2025 | Виробництво кормів для тварин, преміксів, кормових добавок та раціонів для домашніх тварин | Категорія D | Контроль залишкового переносу (carry-over) медикаментозних компонентів і кокцидіостатиків, гомогенність змішування, аспірація пилу |
| ISO 22002-7:2025 | Роздрібна, оптова торгівля та електронна комерція харчовими продуктами | Категорія F | Управління вітринами та холодильними регалами, ротація FEFO/FIFO, власна кулінарія та пекарні супермаркетів, доставка останньої милі |
Детальне порівняння змін по кожному пункту оновлених стандартів ми зібрали в аналітичному огляді оновлення серії ISO 22002:2025.
Матриця розмежування PRP, OPRP та CCP за ISO 22000 (Розділи 7.2 та 8.5)
Однією з найпоширеніших методичних помилок під час розробки системи менеджменту безпечності харчових продуктів є плутанина між базовими програмами-передумовами (PRP), операційними програмами-передумовами (OPRP) та критичними контрольними точками (CCP). Стандарт ISO 22000 проводить чітку інженерну межу між цими трьома рівнями захисту.
Базові PRP (Розділ 7.2 ISO 22000 та серія ISO 22002) створюють загальне гігієнічне середовище і впроваджуються до проведення аналізу небезпечних чинників. Вони не спрямовані на конкретний ідентифікований патоген чи чужорідне тіло на окремому кроці технологічного процесу, а знижують фонову ймовірність забруднення по всьому заводу. Натомість OPRP та CCP визначаються групою НАССР після аналізу небезпек (Розділ 8.5 ISO 22000) для контролю специфічних суттєвих небезпечних чинників на конкретних технологічних етапах.
| Критерій порівняння | Базова програма-передумова (PRP за ISO 22002) | Операційна програма-передумова (OPRP) | Критична контрольна точка (CCP) |
|---|---|---|---|
| Нормативна прив'язка в ISO 22000 | Розділ 7.2 (у зв'язці з ISO 22002-100 та галузевою частиною ISO 22002) | Розділ 8.5.2 та 8.5.4 (План керування небезпеками) | Розділ 8.5.2 та 8.5.4 (План НАССР / керування небезпеками) |
| Етап визначення у системі | Встановлюється до аналізу небезпечних чинників (базова умова роботи цеху) | Визначається за результатами оцінки ризиків суттєвих небезпек на технологічному кроці | Визначається за результатами оцінки ризиків суттєвих небезпек, де збій несе пряму загрозу життю чи здоров'ю |
| Прив'язка до небезпечного чинника | Загальносистемна (підтримує гігієну середовища, обладнання, персоналу) | Спрямована на конкретний суттєвий небезпечний чинник (біологічний, хімічний, фізичний або алерген) | Спрямована на критичний небезпечний чинник, який неможливо усунути на наступних етапах |
| Нормативний поріг контролю | Гігієнічні нормативи та операційні інструкції (СОП, графіки прибирання, норми освітленості) | Критерій дії (Action Criterion): вимірний або спостережуваний параметр процесу | Критична межа (Critical Limit): жорсткий числовий поріг (температура, час, pH, чутливість детектора), що відділяє прийнятний продукт від неприйнятного |
| Моніторинг та фіксація | Періодична перевірка за графіком (щозмінні санітарні обходи, журнали ППР, інспекції пасток) | Регулярний моніторинг із частотою, достатньою для вчасного виявлення відхилення критерію дії | Безперервний або високочастотний моніторинг у реальному часі з негайним блокуванням при виході за межу |
| Статус продукції у разі збою | Зазвичай не вимагає автоматичного блокування партії (якщо не доведено прямий контакт із продуктом) | Оцінка причин збою, аналіз наслідків для безпеки партії та коригувальні дії | Партія автоматично набуває статусу потенційно небезпечного продукту і підлягає негайній ізоляції |
| Вимога до попередньої валідації | Валідуються окремі критичні процедури (наприклад, режими CIP миття), решта підлягає верифікації | Обов'язкова попередня валідація заходу керування (п. 8.5.3 ISO 22000) | Обов'язкова науково-інженерна валідація критичних меж та здатності обладнання їх утримувати |
| Приклад на виробництві | Захист світильників у цеху, графік дератизації, санітарний шлюз на вході в чисту зону | Візуальний та лабораторний контроль цілісності сит просіювача борошна або промивання обладнання після алергену | Пастеризація молока при 72 °C протягом 15 с або фінальний металодетектор на фасованій лінії |
Якщо аудитор FSSC 22000 бачить, що підприємство перенесло звичайне прибирання підлоги або перевірку цілісності спецодягу до таблиці OPRP, це фіксується як невідповідність за розділом 8.5.2: базова санітарія має управлятися через PRP за ISO 22002, не розмиваючи увагу операторів на критичних технологічних точках.
Інженерні вимоги ISO 22002 до виробничої інфраструктури та гігієни
На відміну від паперових регламентів, виконання стандартів серії ISO 22002 перевіряється безпосередньо у виробничих цехах, котельнях, компресорних, складах та побутових приміщеннях. Розглянемо чотири найкритичніші інженерні блоки, які формують левову частку зауважень під час зовнішніх аудитів.
Санітарне зонування, потоковість та захист від перехресного забруднення
Стандарти ISO 22002-100 та ISO 22002-1 вимагають, щоб внутрішнє планування підприємства забезпечувало односпрямований рух (принцип «потоковості» вперед без перетинів) для п'яти контурів: сировини, напівфабрикатів, готової продукції, пакувальних матеріалів, персоналу та виробничих відходів. Якщо фізичне розділення траєкторій у старих корпусах неможливе через капітальні стіни, стандарт вимагає впровадження жорсткого часового розділення операцій із проміжною санітарною обробкою коридорів і ліфтів.
Виробничі площі поділяються на санітарні зони залежно від мікробіологічного ризику для продукту:
- Невиробничі та зовнішні зони: територія заводу, котельні, майстерні механіків, адміністративні офіси.
- Зони базової гігієни (Basic Hygiene / Low Risk): склади тарних вантажів, ділянки приймання необробленої сировини, первинне миття коренеплодів або сортування зерна.
- Зони середнього ризику (Medium Care): технологічні дільниці, де продукт проходить обробку в закритих лініях або підлягає подальшій термічній стерилізації/випіканню.
- Зони високої уваги та високого ризику (High Care / High Risk): ділянки охолодження, нарізання, дозування та фасування готових до споживання продуктів (Ready-to-Eat, RTE) після термічної обробки до моменту герметичного пакування.
Перехід персоналу в чисту зону (High Care) має відбуватися виключно через санітарний шлюз зі зміною взуття (або миттям і дезінфекцією чобіт на автоматичних щіткових станціях), миттям рук безконтактними змішувачами, антисептичною обробкою з турнікетом-блокіратором та одяганням чистого спецодягу без зовнішніх кишень і ґудзиків. Дренажні канали мають бути спроєктовані так, щоб потік стічних вод ніколи не рухався від «брудної» сировинної зони через зону готової продукції.
Інженерні мережі: водопідготовка, стиснене повітря, вентиляція та освітлення
Інженерні комунікації (Utilities) часто залишаються поза увагою служби якості, оскільки підпорядковуються головному інженеру або енергетику, проте в ISO 22002 їм присвячено окремий суворий розділ:
- Водопостачання та технологічна пара: уся вода, а також лід і кулінарна пара, що безпосередньо контактують із харчовим продуктом або поверхнями обладнання, повинні відповідати вимогам до питної води (в Україні за ДСанПіН 2.2.4-171-10 та директивами ЄС). Якщо на заводі існує окремий контур технічної води (для градирень, пожежогасіння або первинного охолодження аміачних компресорів), трубопроводи мають бути чітко промарковані різними кольорами, не мати жодних перемичок із питним контуром і бути обладнані зворотними клапанами (backflow preventers).
- Стиснене повітря та технологічні гази: якщо стиснене повітря використовується для видування ПЕТ-тари, пневмотранспорту борошна/цукру, перемішування продукту або обдування пакувальної плівки, воно має проходити каскадну фільтрацію від вологи, твердих часток, мікроорганізмів та мастильних аерозолів (рекомендовано використання безмасляних компресорів або мастил із харчовим допуском NSF H1 та контроль чистоти за ISO 8573-1).
- Вентиляція, кондиціонування та надлишковий тиск: у зонах відкритого фасування чутливих продуктів припливна вентиляція повинна створювати надлишковий позитивний тиск повітря (positive air pressure), щоб при відкриванні дверей неочищене повітря з коридорів не засмоктувалося всередину чистої зони. Припливні установки комплектуються фільтрами тонкого очищення (класи F7-F9 або HEPA H13 для високоризикових зон) із затвердженим графіком заміни касет за перепадом тиску (диференціальними манометрами).
- Освітлення: рівень освітленості на робочих місцях інспекції, сортування та лабораторного контролю має забезпечувати точну візуальну оцінку кольору і чистоти продукту, а всі лампи та світлодіодні панелі над виробничими та складськими зонами повинні мати захисні небиткі плафони (shatterproof) класу IP65.
Санітарний дизайн обладнання, миття CIP/COP та валідація санітарії
Вимоги ISO 22002 до технологічного обладнання базуються на принципах гігієнічного інжинірингу (EHEDG): поверхні, що контактують із продуктом, мають виготовлятися з інертної корозійностійкої сталі (зазвичай AISI 304 або AISI 316L для кислих і солоних середовищ), мати гладкі зварні шви без раковин, радіусні кути для легкого вимивання та конструкцію, що виключає «мертві зони» (dead legs) у трубопроводах, де може застоюватися рідина і формуватися біоплівка Listeria monocytogenes або Salmonella.
Програми прибирання, миття та дезінфекції за ISO 22002 поділяються на:
- CIP (Cleaning-in-Place): автоматизоване безрозбірне миття закритих ємностей, пастеризаторів, трубопроводів і розливних машин за принципом Синера (TACT: Temperature: температура, Action: гідродинамічна швидкість потоку в трубі не менше 1,5 м/с для турбулентного режиму, Concentration: концентрація лугу/кислоти за провідністю, Time: час циркуляції).
- COP (Cleaning-out-of-Place) та пінне миття: розбірне миття знімних вузлів (клапанів, форсунок, ножів кутерів) у мийних ваннах та нанесення лужних/кислотних пін низького тиску на відкриті конвеєри.
- Сухе прибирання (Dry Cleaning): для виробництв борошна, сухого молока, какао, спецій, сухих сніданків та комбікормів, де введення води у виробничу зону категорично заборонено або обмежено, оскільки волога миттєво запускає ріст плісняви та сальмонели. Тут застосовуються промислові вакуумні системи з HEPA-фільтрацією, скребки з кольоровим кодуванням і локальна спиртова дезінфекція.
В оновленій серії ISO 22002:2025 особливий акцент зроблено на розмежуванні валідації та верифікації санітарії. Валідація доводить, що обраний режим миття здатен видалити забруднення та алергени до безпечного рівня (проводиться при запуску лінії або зміні хімії), тоді як верифікація підтверджує, що миття було якісно виконано конкретною зміною (візуальний огляд до запуску, АТФ-люмінометрія на органічні залишки, тест-смужки на повноту змивання мийного засобу pH та планові мікробіологічні змиви).
Управління сторонніми включеннями, крихкими матеріалами, алергенами та шкідниками (IPM)
Захист продукту від фізичної, хімічної та біологічної контамінації у процесі поточної діяльності охоплює три обов'язкові операційні програми:
- Політика контролю скла, твердого пластику та металу: у виробничих і пакувальних зонах забороняється використання незахищеного скла, кераміки та деревини. Підприємство веде поіменний Реєстр скла і крихкого пластику (оглядові вікна реакторів, циферблати манометрів, індикаторні трубки, екрани терміналів) і проводить періодичний поштучний огляд їхньої цілісності. Якщо скляна тара є частиною технології (розлив соусів, соків, консервації у скляні банки/пляшки), розробляється чіткий регламент дій при бою скла на лінії: зупинка конвеєра, радіус відбракування сусідніх банок, очищення машини та документальний дозвіл служби якості на повторний пуск. Усі канцелярські ножі замінюються на безпечні металодетектовані різаки без відламних лез, а працівники користуються виключно синіми металодетектованими пластирями.
- Управління алергенами: для кожної сировини та рецептури складається матриця алергенів (з урахуванням 14 обов'язкових алергенів за Регламентом ЄС № 1169/2011 та українським Законом № 2639-VIII, а при експорті до США чи Японії: специфічних переліків FDA/CAA). Складське зберігання алергенної сировини організовується окремо або тільки на нижніх ярусах стелажів (щоб унеможливити просипання на неалергенні інгредієнти), інвентар маркується окремим кольором, а виробничі графіки формуються так, щоб алергенні продукти виготовлялися наприкінці циклу перед генеральним валідованим миттям.
- Інтегрований контроль шкідників (Integrated Pest Management, IPM): програма не зводиться до розкладання принад підрядником. Першим рубежем є інженерна герметизація будівлі (pest-proofing): щіткові ущільнювачі на воротах доків, автоматичні доводчики дверей, москітні сітки з осередком не більше 1-2 мм, гідрозатвори та решітки на трапах. На зовнішньому периметрі встановлюються закриті пронумеровані контейнери з токсичними родентицидами, тоді як усередині виробничих і складських приміщень використання отруйних принад заборонено: застосовуються лише механічні живоловки або клейові пастки та інсектицидні лампи з клейовим екраном (а не високовольтні «електроشوкери», які розкидають фрагменти комах у радіусі кількох метрів). За результатами щомісячних ревізій будується карта активності та аналіз трендів по кожній точці контролю.
Гармонізація ISO 22002 із законодавством України: Закон № 2639-VIII та Наказ № 590
Для українських операторів ринку харчових продуктів впровадження програм-передумов є не лише добровільною вимогою міжнародних сертифікаційних органів, а й прямим імперативом національного законодавства. Базовий Закон України «Про основні принципи та вимоги до безпечності та якості харчових продуктів» та Вимоги щодо розробки, запровадження та застосування постійно діючих процедур, заснованих на принципах Системи управління безпечністю харчових продуктів (НАССР), затверджені Наказом Мінагрополітики № 590, зобов'язують кожну потужність впровадити 13 обов'язкових програм-передумов.
Під час планових і позапланових інспекцій фахівці Держпродспоживслужби України перевіряють підприємство за офіційним уніфікованим актом, де кожен розділ прямо кореспондує з пунктами Наказу № 590. Багато українських заводів припускаються помилки, створюючи дві паралельні папки документів: одну «для державного інспектора за Наказом № 590», а другу «для аудитора за ISO 22002». Таке дублювання неминуче призводить до розбіжностей у записах і плутанини серед майстрів змін. Правильне інженерне рішення полягає у створенні єдиної інтегрованої системи програм-передумов, де кожен стандарт операційної процедури (СОП) одночасно закриває обидва нормативні контури.
| № п/п | Програма-передумова за Наказом Мінагрополітики № 590 (Україна) | Відповідний розділ у серії ISO 22002 (ISO 22002-100 та ISO 22002-1) | Що саме додати до процедури за Наказом № 590 для відповідності FSSC 22000 |
|---|---|---|---|
| 1 | Належне планування виробничих, допоміжних та побутових приміщень | Розділ 4 (Конструкція і планування будівель) та Розділ 5 (Планування приміщень і робочих зон) | Карта санітарного зонування (Basic / Medium / High Care), контроль надлишкового тиску повітря, захист зовнішнього периметра (Food Defense) |
| 2 | Вимоги до стану приміщень, обладнання, проведення ремонтних робіт, ТО та калібрування | Розділ 8 (Придатність обладнання, чищення та обслуговування) | Реєстр харчових мастил із допуском NSF H1, процедура тимчасових ремонтів (заборона скотчу, дроту та картону), санітарний допуск обладнання в роботу після ремонту |
| 3 | Вимоги до планування та стану комунікацій (вентиляції, водопроводів, електро- та газопостачання, освітлення) | Розділ 6 (Інженерні мережі: повітря, вода, енергія) | Мікробіологічний і хімічний контроль технологічної пари, льоду та стисненого повітря, що контактує з продуктом |
| 4 | Безпечність води, льоду, пари, допоміжних матеріалів для переробки, предметів і матеріалів, що контактують з продуктами | Розділ 6 (Водопостачання) та Розділ 9 (Управління закупленими матеріалами) | Декларації відповідності на пакувальні матеріали (міграційні тести), аудит та затвердження постачальників сировини й упаковки, процедура аварійних закупівель |
| 5 | Чистота поверхонь, процедури прибирання, миття і дезінфекції виробничих, допоміжних та побутових приміщень | Розділ 11 (Прибирання, миття та дезінфекція) | Формалізована валідація режимів CIP/COP, кольорове кодування прибирального інвентарю по зонах ризику, контроль залишкових мийних засобів та алергенів |
| 6 | Здоров'я та гігієна персоналу | Розділ 13 (Особиста гігієна та приміщення для персоналу) | Політика щодо ювелірних прикрас, накладних нігтів/вій, синіх металодетектованих пластирів, зберігання особистих ліків і порядок прання спецодягу за зонами |
| 7 | Захист продуктів від сторонніх домішок, поводження з відходами та сміттям, їх збір та видалення з потужності | Розділ 7 (Утилізація відходів) та Розділ 10 (Запобігання перехресному забрудненню) | Реєстр скла та крихкого пластику з чек-листами періодичної перевірки, знищення брендованого бракованого пакування для захисту від фальсифікації (Food Fraud) |
| 8 | Контроль за шкідниками, визначення виду, запобігання їх появі, засоби профілактики та боротьби | Розділ 12 (Контроль шкідників / Pest Control) | Аналіз трендів активності шкідників по кожній пастці, заборона токсичних принад усередині виробничих зон, сертифікати безпечності пестицидів (MSDS/SDS) |
| 9 | Зберігання та використання токсичних сполук і речовин | Розділ 9 та Розділ 11 (Хімічний контроль) | Окремі замкнені вентильовані склади мийних засобів, дезінфектантів і лабораторних реактивів з обмеженим доступом та піддонами для локалізації розливів |
| 10 | Специфікації (вимоги) до сировини та контроль за постачальниками | Розділ 9 (Управління закупленими матеріалами та послугами) | Оцінка вразливості сировини до економічно вмотивованої фальсифікації (VACCP / Food Fraud) і затвердження постачальників критичних послуг (пральня, пест-контроль, калібрування) |
| 11 | Зберігання та транспортування | Розділ 16 (Складування та транспортування) і стандарт ISO 22002-5 | Правила ротації FEFO (First Expired, First Out) на додаток до FIFO, перевірка історії попередніх перевезень транспорту, пломбування та захист вантажу в дорозі |
| 12 | Контроль за технологічними процесами | Розділ 10 (Запобігання перехресному забрудненню) та Розділ 14 (Переробка / Rework) | Суворі правила ідентифікації, простежуваності та додавання зворотного продукту (rework) із тією самою рецептурою та алергенним профілем |
| 13 | Маркування харчових продуктів та поінформованість споживачів | Розділ 17 (Інформація про продукт та обізнаність споживачів) | Верифікація макетів етикеток, автоматичні або візуальні перевірки правильності пакування на лінії при зміні продукту (line clearance), управління претензіями |
Покроковий план впровадження та модернізації PRP за 90 днів
Коли підприємство готується до первинного сертифікаційного аудиту ISO 22000 чи FSSC 22000 або переводить діючу систему на оновлену серію ISO 22002:2025 (детальний графік міграції описано у нашому плані переходу на ISO 22002-100:2025), основне навантаження припадає не на написання інструкцій, а на приведення виробничого цеху у фізичну відповідність. Нижче наведено перевірений 90-денний план робіт, який ми застосовуємо під час проєктів із впровадження стандартів.
Дні 1-30: інженерна діагностика, картування зон і реєстр невідповідностей інфраструктури
Перший місяць присвячується наскрізному інженерно-санітарному обстеженню майданчика (професійний діагностичний аудит дозволяє виявити до 95% інфраструктурних вузьких місць ще на старті):
- Фізичний обхід за чек-листом ISO 22002-100 + галузева частина: спільна інспекція керівника служби якості, головного інженера та начальника виробництва від огорожі території й даху до підвалів, компресорної та складів упаковки.
- Оцінка потоків і зонування: нанесення на архітектурні плани цехів маршрутів руху сировини, готової продукції, тарі, відходів і персоналу; виявлення точок перетину та проєктування санітарних шлюзів.
- Формування дефектної відомості (CAPEX/OPEX з бюджетом): перелік необхідних ремонтних робіт (герметизація стиків стін і підлоги, заміна пошкодженої плитки, монтаж захисних плафонів на світильники, встановлення сіток і доводчиків дверей, ремонт трапів) із затвердженням термінів і фінансування у директора заводу.
- Інвентаризація скла та крихкого пластику: повний перепис усіх потенційних джерел уламків у цехах та вилучення всього зайвого скла і деревини.
Дні 31-60: стандартизація санітарії, ППР з мастилами H1, контроль скла та навчання
На другому місяці, поки технічна служба усуває будівельні та інженерні дефекти, впроваджуються операційні процедури та робочі журнали:
- Ревізія санітарної програми та CIP/COP: розробка візуальних покрокових карт миття для кожної одиниці обладнання (із фотографіями вузлів, які потрібно розбирати), закупівля прибирального інвентарю з кольоровим кодуванням по зонах та облаштування сушильних станцій.
- Перебудова системи технічного обслуговування (ППР): виділення в окрему шафу мастильних матеріалів із харчовим допуском NSF H1, маркування точок змащування та запровадження «Листа санітарного допуску обладнання після ремонту» (механік здає прибране робоче місце і перераховані інструменти/болти, а майстер зміни або лаборант підтверджує якість санітарної обробки перед пуском).
- Оновлення договору та програми Pest Control: перегляд схем розміщення пасток з підрядною компанією, заміна будь-яких токсичних принад усередині будівель на нетоксичні моніторингові пастки та запровадження квартального аналізу трендів.
- Практичні тренінги на робочих місцях: навчання операторів, слюсарів-ремонтників, комірників та прибиральників правилам поведінки у санітарних зонах, алгоритму дій при розбитті скла чи порізі пальця та правилам роботи з алергенами.
Дні 61-90: мікробіологічна валідація змивів, тест простежуваності та внутрішній аудит
Третій місяць формує доказову базу результативності системи перед зовнішнім сертифікаційним аудитом:
- Валідація санітарної обробки та очищення від алергенів: проведення трьох послідовних циклів миття найскладніших ліній із відбором змивів з важкодоступних місць (ущільнювачів, мертвих зон клапанів, нижніх поверхонь конвеєрних стрічок) на загальне мікробне число (КМАФАнМ), БГКП, патогени (Listeria spp., Salmonella) та експрес-тести на залишковий білок специфічного алергену.
- Лабораторне підтвердження безпечності інженерних середовищ: отримання протоколів аналізу питної води на вході та в дальніх точках мережі, льоду, конденсату технологічної пари та мікробіологічних посівів стисненого повітря.
- Тестування простежуваності (Traceability Test) та навчального відкликання (Mock Recall): перевірка здатності команди за 2-4 години відстежити баланс мас конкретної партії сировини та пакувальної плівки в обидва боки (від постачальника до кінцевих покупців і зворотного переробленого браку).
- Внутрішній перехресний аудит за ISO 22002: перевірка кожного цеху незалежними внутрішніми аудиторами або під час супроводу аудиту для закриття дрібних операційних зауважень до приїзду органу сертифікації.
Типові невідповідності PRP під час сертифікаційних аудитів FSSC 22000 та ISO 22000
За статистикою сертифікаційних аудитів у харчовій промисловості, до 65-70% усіх виявлених невідповідностей (Minor та Major NC) стосуються не математичних розрахунків у плані НАССР, а саме фактичного стану програм-передумов за ISO 22002 безпосередньо в цехах:
- Конденсат і відшарування покриттів над відкритим продуктом: краплі конденсату на корпусах повітроохолоджувачів або стельових балках безпосередньо над відкритим конвеєром чи ємністю є прямою передумовою мікробіологічної контамінації Listeria monocytogenes і часто класифікуються аудиторами як суттєва невідповідність (Major NC).
- Тимчасові («кустарні») ремонти на лінії: використання ізоляційної стрічки, пакувального скотчу, картону, пластикових стяжок або дроту для фіксації кожухів, датчиків і течок продукту замість штатного гігієнічного кріплення з нержавіючої сталі.
- Порушення цілісності захисного контуру будівель: щілини під секційними воротами рамп, крізь які проникає денне світло (і миші), незагерметизовані отвори в стінах після прокладання нових кабелів чи труб, або заблоковані відкриті двері між цехами «для провітрювання» у літню спеку.
- Зберігання технічної хімії разом із харчовою: спільне зберігання стандартних індустріальних мастил (H2) і харчових мастил (NSF H1) на одній полиці в майстерні слюсаря без чіткого фізичного розділення, або переливання мийних засобів у немарковані пляшки з-під питної води.
- Некерований зворотний брак (Rework): зберігання в холодильних камерах або цехах контейнерів із напівфабрикатом чи обрізками на переробку без етикеток із назвою продукту, датою вироблення, номером вихідної партії та переліком алергенів.
Висновок: перетворення програм-передумов на надійний інженерний бар'єр
Серія стандартів ISO 22002 у новій редакції 2025 року остаточно закріпила підхід, за яким безпечність харчових продуктів починається не з паперових звітів, а з інженерної культури виробництва: правильного зонування цехів, контрольованих інженерних мереж, валідованої санітарії та дисципліни технічного обслуговування. Коли програми-передумови побудовані системно та об'єднані з вимогами українського Наказу Мінагрополітики № 590 в єдиний робочий контур, підприємство одночасно захищає свій продукт від відкликань, без стресу проходить перевірки Держпродспоживслужби та підтверджує відповідність міжнародній схемі FSSC 22000.
Якщо вашому підприємству потрібна фахова оцінка стану виробничої інфраструктури за ISO 22002-100:2025 та галузевими частинами, розробка єдиної документації PRP або щорічна підтримка системи між наглядовими аудитами, звертайтеся до експертів Ekontrol для проведення діагностики та побудови працездатної системи харчової безпеки.
Потрібна консультація щодо сертифікації?
Безкоштовна консультаціяЗміст сторінки
- Що таке ISO 22002 і чому програми-передумови (PRP) є фундаментом харчової безпеки
- Архітектура серії ISO 22002:2025 та прив'язка до категорій FSSC 22000
- Матриця розмежування PRP, OPRP та CCP за ISO 22000 (Розділи 7.2 та 8.5)
- Інженерні вимоги ISO 22002 до виробничої інфраструктури та гігієни
- Гармонізація ISO 22002 із законодавством України: Закон № 2639-VIII та Наказ № 590
- Покроковий план впровадження та модернізації PRP за 90 днів
- Типові невідповідності PRP під час сертифікаційних аудитів FSSC 22000 та ISO 22000
- Висновок: перетворення програм-передумов на надійний інженерний бар'єр
Що таке ISO 22002 і чому програми-передумови (PRP) є фундаментом харчової безпеки
У класичній піраміді харчової безпеки, сформованій Комісією Codex Alimentarius (Загальні принципи гігієни харчових продуктів CXC 1-1969), програми-передумови (Prerequisite Programs, PRP) становлять базовий інфраструктурний та санітарний фундамент, на якому будується аналіз небезпечних чинників і критичні контрольні точки (НАССР). Без дієвих програм-передумов група НАССР змушена була б оголошувати критичною контрольною точкою кожну побутову операцію в цеху: від миття рук оператора до температури в приміщенні приймання сировини. Така перевантажена система стає некерованою в реальному виробничому режимі.
Міжнародний стандарт ISO 22000:2018 у підрозділі 7.2 зобов'язує кожне підприємство харчового ланцюга впровадити PRP, які відповідають контексту організації, проте у пункті 7.2.3 містить лише стислий перелік із 12 напрямів (від конструкції будівель до особистої гігієни) без деталізації технічних нормативів. Саме цей розрив свого часу став головною причиною, чому Глобальна ініціатива з безпечності харчових продуктів (GFSI) відмовилася визнавати ізольований сертифікат ISO 22000: рітейлерам та транснаціональним переробникам були потрібні конкретні вимоги до проєктування дренажу, фільтрації повітря, контролю скла, управління алергенами та захисту продукції від навмисного забруднення.
Серія стандартів ISO 22002 (яка історично розвинулася з британської специфікації PAS 220 та технічних специфікацій ISO/TS 22002) закриває цю прогалину. У поєднанні з ISO 22000 та додатковими вимогами Фонду FSSC вона формує сертифікаційну схему FSSC 22000 (офіційний сайт FSSC). Під час сертифікаційного аудиту аудитор перевіряє виробничий майданчик саме за пунктами відповідної частини ISO 22002: не за загальною декларацією «підприємство підтримує чистоту», а за тим, чи має підлога ухил до трапів без застійних калюж, чи захищені світильники від розлітання уламків і чи валідована концентрація мийних розчинів у системі CIP.
Архітектура серії ISO 22002:2025 та прив'язка до категорій FSSC 22000
У липні 2025 року Міжнародна організація зі стандартизації провела фундаментальну реструктуризацію всієї лінійки стандартів з програм-передумов. Замість розрізнених технічних специфікацій (ISO/TS), де базові вимоги до інфраструктури, утиліт, гігієни персоналу та поводження з відходами дублювалися з відмінностями у формулюваннях, було впроваджено єдину модульну архітектуру. Усі спільні вимоги, застосовні до будь-якої ланки ланцюга постачання їжі та кормів, винесені в базовий парасольковий стандарт ISO 22002-100:2025 (детальний розбір його структури читайте у нашому окремому матеріалі про новий фундамент PRP ISO 22002-100:2025).
Галузеві стандарти (частини 1, 2, 4, 5, 6, 7) отримали статус повноцінних міжнародних стандартів ISO (без префікса TS) і тепер застосовуються виключно у зв'язці з ISO 22002-100:2025. Якщо підприємство виробляє і харчовий продукт, і власну полімерну тару для його фасування (наприклад, преформи та ПЕТ-пляшки або термоформовані стаканчики), таке об'єднання усуває дублювання документації: загальні програми-передумови ведуться за ISO 22002-100, а специфічні ризики переробки та пакування регламентуються частинами 1 та 4.
| Стандарт серії ISO 22002 | Сфера застосування у харчовому ланцюгу | Категорія FSSC 22000 | Ключовий інженерно-операційний фокус |
|---|---|---|---|
| ISO 22002-100:2025 | Спільні програми-передумови для всього ланцюга постачання їжі, кормів та пакування | Усі категорії (базовий модуль) | Будівлі, інженерні мережі, санітарія, боротьба зі шкідниками, гігієна персоналу, контроль відходів, простежуваність, культура безпечності |
| ISO 22002-1:2025 | Виробництво харчових продуктів (переробка м'яса, молока, зерна, олії, напоїв, кондитерських виробів) | Категорії C (CI, CII, CIII, CIV) та K | Санітарне зонування цехів, термічні та мікробіологічні контури, CIP/COP миття, контроль алергенів, переробка браку (rework) |
| ISO 22002-2:2025 | Громадське харчування (кейтеринг, фабрики-кухні, бортове харчування, HoReCa, харчоблоки) | Категорія E | Холодний та гарячий ланцюги видачі, дефростація, порціонування, швидке охолодження (blast chilling), миття оборотного інвентарю |
| ISO/TS 22002-3 | Первинне сільськогосподарське виробництво (рослинництво, тваринництво, аквакультура) | Категорія A ( поза межами FSSC v6) | Якість поливної води, агрохімікати та ветеринарні препарати, карантинні терміни очікування, біобезпека ферм |
| ISO 22002-4:2025 | Виробництво пакувальних матеріалів для харчових продуктів (плівки, картон, скло, жерсть, туби) | Категорія I | Контроль міграції хімічних речовин, управління фарбами, клеями та розчинниками (NIAS), запобігання переплутуванню друкованих етикеток |
| ISO 22002-5:2025 | Транспортування та зберігання (холодильні логістичні хаби, зернові елеватори, автопарки) | Категорія G | Чистота кузовів і трюмів після попередніх вантажів, безперервний моніторинг температури рефрижераторів, пломбування, крос-докінг |
| ISO 22002-6:2025 | Виробництво кормів для тварин, преміксів, кормових добавок та раціонів для домашніх тварин | Категорія D | Контроль залишкового переносу (carry-over) медикаментозних компонентів і кокцидіостатиків, гомогенність змішування, аспірація пилу |
| ISO 22002-7:2025 | Роздрібна, оптова торгівля та електронна комерція харчовими продуктами | Категорія F | Управління вітринами та холодильними регалами, ротація FEFO/FIFO, власна кулінарія та пекарні супермаркетів, доставка останньої милі |
Детальне порівняння змін по кожному пункту оновлених стандартів ми зібрали в аналітичному огляді оновлення серії ISO 22002:2025.
Матриця розмежування PRP, OPRP та CCP за ISO 22000 (Розділи 7.2 та 8.5)
Однією з найпоширеніших методичних помилок під час розробки системи менеджменту безпечності харчових продуктів є плутанина між базовими програмами-передумовами (PRP), операційними програмами-передумовами (OPRP) та критичними контрольними точками (CCP). Стандарт ISO 22000 проводить чітку інженерну межу між цими трьома рівнями захисту.
Базові PRP (Розділ 7.2 ISO 22000 та серія ISO 22002) створюють загальне гігієнічне середовище і впроваджуються до проведення аналізу небезпечних чинників. Вони не спрямовані на конкретний ідентифікований патоген чи чужорідне тіло на окремому кроці технологічного процесу, а знижують фонову ймовірність забруднення по всьому заводу. Натомість OPRP та CCP визначаються групою НАССР після аналізу небезпек (Розділ 8.5 ISO 22000) для контролю специфічних суттєвих небезпечних чинників на конкретних технологічних етапах.
| Критерій порівняння | Базова програма-передумова (PRP за ISO 22002) | Операційна програма-передумова (OPRP) | Критична контрольна точка (CCP) |
|---|---|---|---|
| Нормативна прив'язка в ISO 22000 | Розділ 7.2 (у зв'язці з ISO 22002-100 та галузевою частиною ISO 22002) | Розділ 8.5.2 та 8.5.4 (План керування небезпеками) | Розділ 8.5.2 та 8.5.4 (План НАССР / керування небезпеками) |
| Етап визначення у системі | Встановлюється до аналізу небезпечних чинників (базова умова роботи цеху) | Визначається за результатами оцінки ризиків суттєвих небезпек на технологічному кроці | Визначається за результатами оцінки ризиків суттєвих небезпек, де збій несе пряму загрозу життю чи здоров'ю |
| Прив'язка до небезпечного чинника | Загальносистемна (підтримує гігієну середовища, обладнання, персоналу) | Спрямована на конкретний суттєвий небезпечний чинник (біологічний, хімічний, фізичний або алерген) | Спрямована на критичний небезпечний чинник, який неможливо усунути на наступних етапах |
| Нормативний поріг контролю | Гігієнічні нормативи та операційні інструкції (СОП, графіки прибирання, норми освітленості) | Критерій дії (Action Criterion): вимірний або спостережуваний параметр процесу | Критична межа (Critical Limit): жорсткий числовий поріг (температура, час, pH, чутливість детектора), що відділяє прийнятний продукт від неприйнятного |
| Моніторинг та фіксація | Періодична перевірка за графіком (щозмінні санітарні обходи, журнали ППР, інспекції пасток) | Регулярний моніторинг із частотою, достатньою для вчасного виявлення відхилення критерію дії | Безперервний або високочастотний моніторинг у реальному часі з негайним блокуванням при виході за межу |
| Статус продукції у разі збою | Зазвичай не вимагає автоматичного блокування партії (якщо не доведено прямий контакт із продуктом) | Оцінка причин збою, аналіз наслідків для безпеки партії та коригувальні дії | Партія автоматично набуває статусу потенційно небезпечного продукту і підлягає негайній ізоляції |
| Вимога до попередньої валідації | Валідуються окремі критичні процедури (наприклад, режими CIP миття), решта підлягає верифікації | Обов'язкова попередня валідація заходу керування (п. 8.5.3 ISO 22000) | Обов'язкова науково-інженерна валідація критичних меж та здатності обладнання їх утримувати |
| Приклад на виробництві | Захист світильників у цеху, графік дератизації, санітарний шлюз на вході в чисту зону | Візуальний та лабораторний контроль цілісності сит просіювача борошна або промивання обладнання після алергену | Пастеризація молока при 72 °C протягом 15 с або фінальний металодетектор на фасованій лінії |
Якщо аудитор FSSC 22000 бачить, що підприємство перенесло звичайне прибирання підлоги або перевірку цілісності спецодягу до таблиці OPRP, це фіксується як невідповідність за розділом 8.5.2: базова санітарія має управлятися через PRP за ISO 22002, не розмиваючи увагу операторів на критичних технологічних точках.
Інженерні вимоги ISO 22002 до виробничої інфраструктури та гігієни
На відміну від паперових регламентів, виконання стандартів серії ISO 22002 перевіряється безпосередньо у виробничих цехах, котельнях, компресорних, складах та побутових приміщеннях. Розглянемо чотири найкритичніші інженерні блоки, які формують левову частку зауважень під час зовнішніх аудитів.
Санітарне зонування, потоковість та захист від перехресного забруднення
Стандарти ISO 22002-100 та ISO 22002-1 вимагають, щоб внутрішнє планування підприємства забезпечувало односпрямований рух (принцип «потоковості» вперед без перетинів) для п'яти контурів: сировини, напівфабрикатів, готової продукції, пакувальних матеріалів, персоналу та виробничих відходів. Якщо фізичне розділення траєкторій у старих корпусах неможливе через капітальні стіни, стандарт вимагає впровадження жорсткого часового розділення операцій із проміжною санітарною обробкою коридорів і ліфтів.
Виробничі площі поділяються на санітарні зони залежно від мікробіологічного ризику для продукту:
- Невиробничі та зовнішні зони: територія заводу, котельні, майстерні механіків, адміністративні офіси.
- Зони базової гігієни (Basic Hygiene / Low Risk): склади тарних вантажів, ділянки приймання необробленої сировини, первинне миття коренеплодів або сортування зерна.
- Зони середнього ризику (Medium Care): технологічні дільниці, де продукт проходить обробку в закритих лініях або підлягає подальшій термічній стерилізації/випіканню.
- Зони високої уваги та високого ризику (High Care / High Risk): ділянки охолодження, нарізання, дозування та фасування готових до споживання продуктів (Ready-to-Eat, RTE) після термічної обробки до моменту герметичного пакування.
Перехід персоналу в чисту зону (High Care) має відбуватися виключно через санітарний шлюз зі зміною взуття (або миттям і дезінфекцією чобіт на автоматичних щіткових станціях), миттям рук безконтактними змішувачами, антисептичною обробкою з турнікетом-блокіратором та одяганням чистого спецодягу без зовнішніх кишень і ґудзиків. Дренажні канали мають бути спроєктовані так, щоб потік стічних вод ніколи не рухався від «брудної» сировинної зони через зону готової продукції.
Інженерні мережі: водопідготовка, стиснене повітря, вентиляція та освітлення
Інженерні комунікації (Utilities) часто залишаються поза увагою служби якості, оскільки підпорядковуються головному інженеру або енергетику, проте в ISO 22002 їм присвячено окремий суворий розділ:
- Водопостачання та технологічна пара: уся вода, а також лід і кулінарна пара, що безпосередньо контактують із харчовим продуктом або поверхнями обладнання, повинні відповідати вимогам до питної води (в Україні за ДСанПіН 2.2.4-171-10 та директивами ЄС). Якщо на заводі існує окремий контур технічної води (для градирень, пожежогасіння або первинного охолодження аміачних компресорів), трубопроводи мають бути чітко промарковані різними кольорами, не мати жодних перемичок із питним контуром і бути обладнані зворотними клапанами (backflow preventers).
- Стиснене повітря та технологічні гази: якщо стиснене повітря використовується для видування ПЕТ-тари, пневмотранспорту борошна/цукру, перемішування продукту або обдування пакувальної плівки, воно має проходити каскадну фільтрацію від вологи, твердих часток, мікроорганізмів та мастильних аерозолів (рекомендовано використання безмасляних компресорів або мастил із харчовим допуском NSF H1 та контроль чистоти за ISO 8573-1).
- Вентиляція, кондиціонування та надлишковий тиск: у зонах відкритого фасування чутливих продуктів припливна вентиляція повинна створювати надлишковий позитивний тиск повітря (positive air pressure), щоб при відкриванні дверей неочищене повітря з коридорів не засмоктувалося всередину чистої зони. Припливні установки комплектуються фільтрами тонкого очищення (класи F7-F9 або HEPA H13 для високоризикових зон) із затвердженим графіком заміни касет за перепадом тиску (диференціальними манометрами).
- Освітлення: рівень освітленості на робочих місцях інспекції, сортування та лабораторного контролю має забезпечувати точну візуальну оцінку кольору і чистоти продукту, а всі лампи та світлодіодні панелі над виробничими та складськими зонами повинні мати захисні небиткі плафони (shatterproof) класу IP65.
Санітарний дизайн обладнання, миття CIP/COP та валідація санітарії
Вимоги ISO 22002 до технологічного обладнання базуються на принципах гігієнічного інжинірингу (EHEDG): поверхні, що контактують із продуктом, мають виготовлятися з інертної корозійностійкої сталі (зазвичай AISI 304 або AISI 316L для кислих і солоних середовищ), мати гладкі зварні шви без раковин, радіусні кути для легкого вимивання та конструкцію, що виключає «мертві зони» (dead legs) у трубопроводах, де може застоюватися рідина і формуватися біоплівка Listeria monocytogenes або Salmonella.
Програми прибирання, миття та дезінфекції за ISO 22002 поділяються на:
- CIP (Cleaning-in-Place): автоматизоване безрозбірне миття закритих ємностей, пастеризаторів, трубопроводів і розливних машин за принципом Синера (TACT: Temperature: температура, Action: гідродинамічна швидкість потоку в трубі не менше 1,5 м/с для турбулентного режиму, Concentration: концентрація лугу/кислоти за провідністю, Time: час циркуляції).
- COP (Cleaning-out-of-Place) та пінне миття: розбірне миття знімних вузлів (клапанів, форсунок, ножів кутерів) у мийних ваннах та нанесення лужних/кислотних пін низького тиску на відкриті конвеєри.
- Сухе прибирання (Dry Cleaning): для виробництв борошна, сухого молока, какао, спецій, сухих сніданків та комбікормів, де введення води у виробничу зону категорично заборонено або обмежено, оскільки волога миттєво запускає ріст плісняви та сальмонели. Тут застосовуються промислові вакуумні системи з HEPA-фільтрацією, скребки з кольоровим кодуванням і локальна спиртова дезінфекція.
В оновленій серії ISO 22002:2025 особливий акцент зроблено на розмежуванні валідації та верифікації санітарії. Валідація доводить, що обраний режим миття здатен видалити забруднення та алергени до безпечного рівня (проводиться при запуску лінії або зміні хімії), тоді як верифікація підтверджує, що миття було якісно виконано конкретною зміною (візуальний огляд до запуску, АТФ-люмінометрія на органічні залишки, тест-смужки на повноту змивання мийного засобу pH та планові мікробіологічні змиви).
Управління сторонніми включеннями, крихкими матеріалами, алергенами та шкідниками (IPM)
Захист продукту від фізичної, хімічної та біологічної контамінації у процесі поточної діяльності охоплює три обов'язкові операційні програми:
- Політика контролю скла, твердого пластику та металу: у виробничих і пакувальних зонах забороняється використання незахищеного скла, кераміки та деревини. Підприємство веде поіменний Реєстр скла і крихкого пластику (оглядові вікна реакторів, циферблати манометрів, індикаторні трубки, екрани терміналів) і проводить періодичний поштучний огляд їхньої цілісності. Якщо скляна тара є частиною технології (розлив соусів, соків, консервації у скляні банки/пляшки), розробляється чіткий регламент дій при бою скла на лінії: зупинка конвеєра, радіус відбракування сусідніх банок, очищення машини та документальний дозвіл служби якості на повторний пуск. Усі канцелярські ножі замінюються на безпечні металодетектовані різаки без відламних лез, а працівники користуються виключно синіми металодетектованими пластирями.
- Управління алергенами: для кожної сировини та рецептури складається матриця алергенів (з урахуванням 14 обов'язкових алергенів за Регламентом ЄС № 1169/2011 та українським Законом № 2639-VIII, а при експорті до США чи Японії: специфічних переліків FDA/CAA). Складське зберігання алергенної сировини організовується окремо або тільки на нижніх ярусах стелажів (щоб унеможливити просипання на неалергенні інгредієнти), інвентар маркується окремим кольором, а виробничі графіки формуються так, щоб алергенні продукти виготовлялися наприкінці циклу перед генеральним валідованим миттям.
- Інтегрований контроль шкідників (Integrated Pest Management, IPM): програма не зводиться до розкладання принад підрядником. Першим рубежем є інженерна герметизація будівлі (pest-proofing): щіткові ущільнювачі на воротах доків, автоматичні доводчики дверей, москітні сітки з осередком не більше 1-2 мм, гідрозатвори та решітки на трапах. На зовнішньому периметрі встановлюються закриті пронумеровані контейнери з токсичними родентицидами, тоді як усередині виробничих і складських приміщень використання отруйних принад заборонено: застосовуються лише механічні живоловки або клейові пастки та інсектицидні лампи з клейовим екраном (а не високовольтні «електроشوкери», які розкидають фрагменти комах у радіусі кількох метрів). За результатами щомісячних ревізій будується карта активності та аналіз трендів по кожній точці контролю.
Гармонізація ISO 22002 із законодавством України: Закон № 2639-VIII та Наказ № 590
Для українських операторів ринку харчових продуктів впровадження програм-передумов є не лише добровільною вимогою міжнародних сертифікаційних органів, а й прямим імперативом національного законодавства. Базовий Закон України «Про основні принципи та вимоги до безпечності та якості харчових продуктів» та Вимоги щодо розробки, запровадження та застосування постійно діючих процедур, заснованих на принципах Системи управління безпечністю харчових продуктів (НАССР), затверджені Наказом Мінагрополітики № 590, зобов'язують кожну потужність впровадити 13 обов'язкових програм-передумов.
Під час планових і позапланових інспекцій фахівці Держпродспоживслужби України перевіряють підприємство за офіційним уніфікованим актом, де кожен розділ прямо кореспондує з пунктами Наказу № 590. Багато українських заводів припускаються помилки, створюючи дві паралельні папки документів: одну «для державного інспектора за Наказом № 590», а другу «для аудитора за ISO 22002». Таке дублювання неминуче призводить до розбіжностей у записах і плутанини серед майстрів змін. Правильне інженерне рішення полягає у створенні єдиної інтегрованої системи програм-передумов, де кожен стандарт операційної процедури (СОП) одночасно закриває обидва нормативні контури.
| № п/п | Програма-передумова за Наказом Мінагрополітики № 590 (Україна) | Відповідний розділ у серії ISO 22002 (ISO 22002-100 та ISO 22002-1) | Що саме додати до процедури за Наказом № 590 для відповідності FSSC 22000 |
|---|---|---|---|
| 1 | Належне планування виробничих, допоміжних та побутових приміщень | Розділ 4 (Конструкція і планування будівель) та Розділ 5 (Планування приміщень і робочих зон) | Карта санітарного зонування (Basic / Medium / High Care), контроль надлишкового тиску повітря, захист зовнішнього периметра (Food Defense) |
| 2 | Вимоги до стану приміщень, обладнання, проведення ремонтних робіт, ТО та калібрування | Розділ 8 (Придатність обладнання, чищення та обслуговування) | Реєстр харчових мастил із допуском NSF H1, процедура тимчасових ремонтів (заборона скотчу, дроту та картону), санітарний допуск обладнання в роботу після ремонту |
| 3 | Вимоги до планування та стану комунікацій (вентиляції, водопроводів, електро- та газопостачання, освітлення) | Розділ 6 (Інженерні мережі: повітря, вода, енергія) | Мікробіологічний і хімічний контроль технологічної пари, льоду та стисненого повітря, що контактує з продуктом |
| 4 | Безпечність води, льоду, пари, допоміжних матеріалів для переробки, предметів і матеріалів, що контактують з продуктами | Розділ 6 (Водопостачання) та Розділ 9 (Управління закупленими матеріалами) | Декларації відповідності на пакувальні матеріали (міграційні тести), аудит та затвердження постачальників сировини й упаковки, процедура аварійних закупівель |
| 5 | Чистота поверхонь, процедури прибирання, миття і дезінфекції виробничих, допоміжних та побутових приміщень | Розділ 11 (Прибирання, миття та дезінфекція) | Формалізована валідація режимів CIP/COP, кольорове кодування прибирального інвентарю по зонах ризику, контроль залишкових мийних засобів та алергенів |
| 6 | Здоров'я та гігієна персоналу | Розділ 13 (Особиста гігієна та приміщення для персоналу) | Політика щодо ювелірних прикрас, накладних нігтів/вій, синіх металодетектованих пластирів, зберігання особистих ліків і порядок прання спецодягу за зонами |
| 7 | Захист продуктів від сторонніх домішок, поводження з відходами та сміттям, їх збір та видалення з потужності | Розділ 7 (Утилізація відходів) та Розділ 10 (Запобігання перехресному забрудненню) | Реєстр скла та крихкого пластику з чек-листами періодичної перевірки, знищення брендованого бракованого пакування для захисту від фальсифікації (Food Fraud) |
| 8 | Контроль за шкідниками, визначення виду, запобігання їх появі, засоби профілактики та боротьби | Розділ 12 (Контроль шкідників / Pest Control) | Аналіз трендів активності шкідників по кожній пастці, заборона токсичних принад усередині виробничих зон, сертифікати безпечності пестицидів (MSDS/SDS) |
| 9 | Зберігання та використання токсичних сполук і речовин | Розділ 9 та Розділ 11 (Хімічний контроль) | Окремі замкнені вентильовані склади мийних засобів, дезінфектантів і лабораторних реактивів з обмеженим доступом та піддонами для локалізації розливів |
| 10 | Специфікації (вимоги) до сировини та контроль за постачальниками | Розділ 9 (Управління закупленими матеріалами та послугами) | Оцінка вразливості сировини до економічно вмотивованої фальсифікації (VACCP / Food Fraud) і затвердження постачальників критичних послуг (пральня, пест-контроль, калібрування) |
| 11 | Зберігання та транспортування | Розділ 16 (Складування та транспортування) і стандарт ISO 22002-5 | Правила ротації FEFO (First Expired, First Out) на додаток до FIFO, перевірка історії попередніх перевезень транспорту, пломбування та захист вантажу в дорозі |
| 12 | Контроль за технологічними процесами | Розділ 10 (Запобігання перехресному забрудненню) та Розділ 14 (Переробка / Rework) | Суворі правила ідентифікації, простежуваності та додавання зворотного продукту (rework) із тією самою рецептурою та алергенним профілем |
| 13 | Маркування харчових продуктів та поінформованість споживачів | Розділ 17 (Інформація про продукт та обізнаність споживачів) | Верифікація макетів етикеток, автоматичні або візуальні перевірки правильності пакування на лінії при зміні продукту (line clearance), управління претензіями |
Покроковий план впровадження та модернізації PRP за 90 днів
Коли підприємство готується до первинного сертифікаційного аудиту ISO 22000 чи FSSC 22000 або переводить діючу систему на оновлену серію ISO 22002:2025 (детальний графік міграції описано у нашому плані переходу на ISO 22002-100:2025), основне навантаження припадає не на написання інструкцій, а на приведення виробничого цеху у фізичну відповідність. Нижче наведено перевірений 90-денний план робіт, який ми застосовуємо під час проєктів із впровадження стандартів.
Дні 1-30: інженерна діагностика, картування зон і реєстр невідповідностей інфраструктури
Перший місяць присвячується наскрізному інженерно-санітарному обстеженню майданчика (професійний діагностичний аудит дозволяє виявити до 95% інфраструктурних вузьких місць ще на старті):
- Фізичний обхід за чек-листом ISO 22002-100 + галузева частина: спільна інспекція керівника служби якості, головного інженера та начальника виробництва від огорожі території й даху до підвалів, компресорної та складів упаковки.
- Оцінка потоків і зонування: нанесення на архітектурні плани цехів маршрутів руху сировини, готової продукції, тарі, відходів і персоналу; виявлення точок перетину та проєктування санітарних шлюзів.
- Формування дефектної відомості (CAPEX/OPEX з бюджетом): перелік необхідних ремонтних робіт (герметизація стиків стін і підлоги, заміна пошкодженої плитки, монтаж захисних плафонів на світильники, встановлення сіток і доводчиків дверей, ремонт трапів) із затвердженням термінів і фінансування у директора заводу.
- Інвентаризація скла та крихкого пластику: повний перепис усіх потенційних джерел уламків у цехах та вилучення всього зайвого скла і деревини.
Дні 31-60: стандартизація санітарії, ППР з мастилами H1, контроль скла та навчання
На другому місяці, поки технічна служба усуває будівельні та інженерні дефекти, впроваджуються операційні процедури та робочі журнали:
- Ревізія санітарної програми та CIP/COP: розробка візуальних покрокових карт миття для кожної одиниці обладнання (із фотографіями вузлів, які потрібно розбирати), закупівля прибирального інвентарю з кольоровим кодуванням по зонах та облаштування сушильних станцій.
- Перебудова системи технічного обслуговування (ППР): виділення в окрему шафу мастильних матеріалів із харчовим допуском NSF H1, маркування точок змащування та запровадження «Листа санітарного допуску обладнання після ремонту» (механік здає прибране робоче місце і перераховані інструменти/болти, а майстер зміни або лаборант підтверджує якість санітарної обробки перед пуском).
- Оновлення договору та програми Pest Control: перегляд схем розміщення пасток з підрядною компанією, заміна будь-яких токсичних принад усередині будівель на нетоксичні моніторингові пастки та запровадження квартального аналізу трендів.
- Практичні тренінги на робочих місцях: навчання операторів, слюсарів-ремонтників, комірників та прибиральників правилам поведінки у санітарних зонах, алгоритму дій при розбитті скла чи порізі пальця та правилам роботи з алергенами.
Дні 61-90: мікробіологічна валідація змивів, тест простежуваності та внутрішній аудит
Третій місяць формує доказову базу результативності системи перед зовнішнім сертифікаційним аудитом:
- Валідація санітарної обробки та очищення від алергенів: проведення трьох послідовних циклів миття найскладніших ліній із відбором змивів з важкодоступних місць (ущільнювачів, мертвих зон клапанів, нижніх поверхонь конвеєрних стрічок) на загальне мікробне число (КМАФАнМ), БГКП, патогени (Listeria spp., Salmonella) та експрес-тести на залишковий білок специфічного алергену.
- Лабораторне підтвердження безпечності інженерних середовищ: отримання протоколів аналізу питної води на вході та в дальніх точках мережі, льоду, конденсату технологічної пари та мікробіологічних посівів стисненого повітря.
- Тестування простежуваності (Traceability Test) та навчального відкликання (Mock Recall): перевірка здатності команди за 2-4 години відстежити баланс мас конкретної партії сировини та пакувальної плівки в обидва боки (від постачальника до кінцевих покупців і зворотного переробленого браку).
- Внутрішній перехресний аудит за ISO 22002: перевірка кожного цеху незалежними внутрішніми аудиторами або під час супроводу аудиту для закриття дрібних операційних зауважень до приїзду органу сертифікації.
Типові невідповідності PRP під час сертифікаційних аудитів FSSC 22000 та ISO 22000
За статистикою сертифікаційних аудитів у харчовій промисловості, до 65-70% усіх виявлених невідповідностей (Minor та Major NC) стосуються не математичних розрахунків у плані НАССР, а саме фактичного стану програм-передумов за ISO 22002 безпосередньо в цехах:
- Конденсат і відшарування покриттів над відкритим продуктом: краплі конденсату на корпусах повітроохолоджувачів або стельових балках безпосередньо над відкритим конвеєром чи ємністю є прямою передумовою мікробіологічної контамінації Listeria monocytogenes і часто класифікуються аудиторами як суттєва невідповідність (Major NC).
- Тимчасові («кустарні») ремонти на лінії: використання ізоляційної стрічки, пакувального скотчу, картону, пластикових стяжок або дроту для фіксації кожухів, датчиків і течок продукту замість штатного гігієнічного кріплення з нержавіючої сталі.
- Порушення цілісності захисного контуру будівель: щілини під секційними воротами рамп, крізь які проникає денне світло (і миші), незагерметизовані отвори в стінах після прокладання нових кабелів чи труб, або заблоковані відкриті двері між цехами «для провітрювання» у літню спеку.
- Зберігання технічної хімії разом із харчовою: спільне зберігання стандартних індустріальних мастил (H2) і харчових мастил (NSF H1) на одній полиці в майстерні слюсаря без чіткого фізичного розділення, або переливання мийних засобів у немарковані пляшки з-під питної води.
- Некерований зворотний брак (Rework): зберігання в холодильних камерах або цехах контейнерів із напівфабрикатом чи обрізками на переробку без етикеток із назвою продукту, датою вироблення, номером вихідної партії та переліком алергенів.
Висновок: перетворення програм-передумов на надійний інженерний бар'єр
Серія стандартів ISO 22002 у новій редакції 2025 року остаточно закріпила підхід, за яким безпечність харчових продуктів починається не з паперових звітів, а з інженерної культури виробництва: правильного зонування цехів, контрольованих інженерних мереж, валідованої санітарії та дисципліни технічного обслуговування. Коли програми-передумови побудовані системно та об'єднані з вимогами українського Наказу Мінагрополітики № 590 в єдиний робочий контур, підприємство одночасно захищає свій продукт від відкликань, без стресу проходить перевірки Держпродспоживслужби та підтверджує відповідність міжнародній схемі FSSC 22000.
Якщо вашому підприємству потрібна фахова оцінка стану виробничої інфраструктури за ISO 22002-100:2025 та галузевими частинами, розробка єдиної документації PRP або щорічна підтримка системи між наглядовими аудитами, звертайтеся до експертів Ekontrol для проведення діагностики та побудови працездатної системи харчової безпеки.