Архітектура підготовки до сертифікації ISO 22000:2018 у реальному виробництві
Сертифікація за стандартом ISO 22000 (ISO 22000:2018, в Україні гармонізований як ДСТУ ISO 22000:2019) є інженерним і управлінським процесом побудови Системи менеджменту безпечності харчових продуктів (СМБХП / FSMS). На відміну від локального впровадження санітарних інструкцій, міжнародний стандарт інтегрує методологію аналізу небезпечних факторів HACCP у високорівневу структуру управління бізнес-ризиками High Level Structure (HLS). Для підприємств харчової промисловості, агропереробників, елеваторів, логістичних хабів і виробників пакувальних матеріалів це означає необхідність довести аудиторам не просто наявність паперових регламентів, а відтворювану здатність технологічної лінії випускати безпечний продукт у кожній зміні.
Підготовка до сертифікаційного аудиту часто буксує через фундаментальну помилку: спробу написати документацію у відриві від фізичної інфраструктури цеху, реальних маршрутів руху сировини та кваліфікації операторів. Сертифікаційний орган оцінює насамперед дієвість контролю в виробничих зонах: точність дозування мийних розчинів, калібрування термометрів у пастеризаційних установках, чутливість металодетекторів, дисципліну ведення записів при виникненні технологічних збоїв і швидкість блокування невідповідної партії.
Цей посібник розроблено для технічних директорів, керівників груп безпечності харчових продуктів (FSTL), головних технологів та менеджерів з якості. Матеріал розбирає підготовку до сертифікації ISO 22000:2018 на рівні конкретних пунктів стандарту: від проектування подвійного циклу PDCA і класифікації програм-передумов до математичного розрахунку масового балансу під час тестового відкликання продукції та проходження Етапу 1 і Етапу 2 зовнішнього аудиту.
Подвійний цикл PDCA та гармонізація з харчовим законодавством України
Архітектура ISO 22000:2018 базується на одночасній роботі двох взаємопов'язаних циклів Plan-Do-Check-Act (PDCA), які функціонують на різних рівнях управління підприємством і з'єднуються між собою у Розділі 8 стандарту:
- Організаційний цикл PDCA (контур стратегічного управління СМБХП): охоплює Розділи 4, 5, 6, 7 (фаза
Planта ресурсне забезпечення), Розділ 8 (фазаDo), Розділ 9 (фазаCheck: моніторинг системи, внутрішній аудит та аналіз з боку керівництва) і Розділ 10 (фазаAct: невідповідності, коригувальні дії та постійне поліпшення). На цьому рівні вище керівництво аналізує зовнішній і внутрішній контекст компанії (п. 4.1), вимоги зацікавлених сторін (п. 4.2) та оцінює організаційні ризики і можливості (п. 6.1), наприклад: ризик дефіциту кваліфікованого персоналу, нестабільність енергопостачання холодових камер або перебої у ланцюгу постачання інгредієнтів. - Операційний цикл PDCA (виробничий контур безпечності всередині Розділу 8): фокусується виключно на біологічних, хімічних, фізичних, радіологічних небезпеках та алергенах безпосередньо в технологічному процесі. Фаза
Planтут включає розроблення програм-передумов (PRP, п. 8.2), системи простежуваності (п. 8.3), готовності до надзвичайних ситуацій (п. 8.4), проведення аналізу небезпечних факторів і валідацію заходів контролю (п. 8.5.1-8.5.3). ФазаDoохоплює виконання плану контролю небезпек (OPRPтаCCP) у виробничих змінах. ФазаCheckреалізується через планову верифікаціюPRPі плануHACCP(п. 8.8) та контроль засобів вимірювальної техніки (п. 8.7). ФазаActзапускається при перевищенні критичних меж або критеріїв дії через процедури корекції, коригувальних дій та управління потенційно небезпечним продуктом (п. 8.9).
Розуміння різниці між організаційними ризиками (п. 6.1) та операційними небезпечними факторами (п. 8.5.2) є обов'язковою вимогою під час сертифікації. Аудитори фіксують невідповідність, якщо підприємство змішує бізнес-ризики (коливання валютного курсу або затримку логістики) з мікробіологічними небезпеками (Salmonella spp., Listeria monocytogenes) в одній таблиці оцінювання без розмежування методології.
Співвідношення національних вимог HACCP та міжнародної сертифікації
Для українських операторів ринку харчових продуктів впровадження процедур, заснованих на принципах HACCP, є прямою законодавчою вимогою, тоді як сертифікація за ISO 22000 є добровільним підтвердженням зрілості системи перед контрагентами. Під час підготовки до аудиту всі внутрішні процедури підприємства мають бути узгоджені з нормативною базою:
- Закон України № 771/97-ВР «Про основні принципи та вимоги до безпечності та якості харчових продуктів»: статті 20 та 21 зобов'язують операторів ринку розробити, ввести в дію та застосовувати постійно діючі процедури, засновані на принципах системи аналізу небезпечних факторів та контролю у критичних точках, а також забезпечувати простежуваність за принципом «крок назад - крок вперед» (стаття 22).
- Закон України № 2042-VIII «Про державний контроль за дотриманням законодавства про харчові продукти, корми, побічні продукти тваринного походження, здоров'я та благополуччя тварин»: регламентує інспектування та державний аудит системи
HACCPінспекторами Держпродспоживслужби на основі ризик-орієнтованого підходу. - Наказ Мінагрополітики України № 590 «Про затвердження Вимог щодо розроблення, впровадження та застосування постійно діючих процедур, заснованих на принципах Системи управління безпечністю харчових продуктів (НАССР)»: деталізує національні вимоги до програм-передумов (стан приміщень, водопостачання, перехресне забруднення, боротьба зі шкідниками, здоров'я персоналу) та 7 принципів
HACCP. - Загальні принципи гігієни харчових продуктів Codex Alimentarius CXC 1-1969: міжнародний фундамент, на якому базуються як національне законодавство, так і стандарт
ISO 22000:2018.
Якщо на підприємстві вже діє система HACCP відповідно до Наказу № 590, при підготовці до ISO 22000 необхідно добудувати управлінський контур: контекст та ризики (Розділи 4 і 6), керування зовнішніми процесами та елементами системи (п. 7.1.5, 7.1.6), методику виділення операційних програм-передумов (OPRP), обов'язкову попередню валідацію заходів контролю (п. 8.5.3) та формалізований аналіз з боку керівництва (п. 9.3). Якщо ж компанія планує подальший вихід у транснаціональні торговельні мережі або експорт під власними торговими марками ритейлу (Private Label), варто одразу проектувати систему з урахуванням вимог GFSI-визнаних схем: FSSC 22000, BRCGS Food Safety або IFS Food.
Розділи 4-7: контекст організації, сфера сертифікації та ресурсний контур
Підготовка проекту починається з точного інженерного визначення сфери застосування СМБХП (п. 4.3). Формулювання сфери сертифікації, яке згодом буде надруковано у сертифікаті, має однозначно визначати категорію харчового ланцюга згідно з ISO/TS 22003-1:2022 (наприклад, категорія CI - перероблення швидкопсувних продуктів тваринного походження, CII - перероблення швидкопсувних рослинних продуктів, CIII - перероблення продуктів змішаного походження, CIV - виробництво продуктів тривалого зберігання за температури навколишнього середовища, G - транспортування та зберігання, I - виробництво пакувальних матеріалів). Сфера повинна охоплювати конкретні фізичні адреси виробничих майданчиків, технологічні лінії, види продукції та всі процеси (включно з аутсорсинговими операціями, такими як зовнішні склади заморожування або підрядний автотранспорт).
Відповідно до п. 5.3, вище керівництво наказом призначає Групу безпечності харчових продуктів (Food Safety Team) та її керівника (FSTL). Група не може складатися лише з менеджера з якості: до її складу обов'язково входять головний технолог, головний інженер (або керівник служби експлуатації та КВПіА), начальник виробництва, завідувач складу та фахівець із закупівель чи мікробіолог. Сукупна компетентність групи (п. 7.2) має бути підтверджена документально: дипломами про профільну освіту, сертифікатами про навчання за стандартом ISO 22000:2018 і внутрішнім аудитом відповідно до ISO 19011, а також протоколами оцінювання знань.
У межах Розділу 7 (Підтримування) особливу увагу під час підготовки слід приділити трьом пунктам, де аудитори найчастіше знаходять прогалини:
- Пункт 7.1.5 (Зовнішньо розроблені елементи СМБХП): якщо підприємство використовує типові галузеві гіди, зовнішні програмні комплекси або плани
HACCP, розроблені сторонніми експертами, необхідно документально довести, що ці елементи адаптовані до специфічних технологічних ліній підприємства та схвалені групою безпечності. - Пункт 7.1.6 (Контроль процесів, продуктів або послуг, що постачаються ззовні): впровадження процедури схвалення та періодичного оцінювання постачальників сировини, інгредієнтів, первинної упаковки, мийних засобів, мастильних матеріалів з допуском
NSF H1, а також послуг пест-контролю, калібрування і лабораторних випробувань. - Пункт 7.4 (Комунікація): встановлення регламенту зовнішньої комунікації (з Держпродспоживслужбою, постачальниками, клієнтами щодо специфікацій і алергенів) та внутрішньої комунікації. Внутрішня комунікація зобов'язує технічну службу, технологів і відділ закупівель завчасно інформувати групу
HACCPпро будь-які зміни: нову рецептуру, заміну постачальника плівки, модернізацію теплообмінника, перенесення трубопроводів або зміну графіка санітарних мийок.
Наскрізний інженерний чекліст готовності за розділами 4-10 стандарту ISO 22000
Для системного управління проектом впровадження доцільно перевіряти готовність підприємства за покроковим реєстром вимог ISO 22000:2018:
- Розділ 4 (Контекст організації): сформовано реєстр внутрішніх і зовнішніх чинників (PESTEL/SWOT з акцентом на харчову безпечність); складено матрицю вимог зацікавлених сторін (регуляторні органи, клієнти B2B, мережі, персонал, постачальники); затверджено документ про сферу застосування СМБХП з переліком товарних груп і схемою генерального плану майданчика.
- Розділ 5 (Лідерство): підписано та оприлюднено у виробничих цехах Політику у сфері безпечності харчових продуктів (п. 5.2); розподілено повноваження в посадових інструкціях і матриці відповідальності; призначено керівника та членів групи безпечності харчових продуктів.
- Розділ 6 (Планування): проведено оцінювання організаційних ризиків і можливостей із планом дій щодо їх опрацювання (п. 6.1); встановлено вимірювані цілі СМБХП із числовими індикаторами KPI, термінами, бюджетом і відповідальними (п. 6.2); впроваджено процедуру управління змінами (п. 6.3).
- Розділ 7 (Підтримування): проведено аудит інфраструктури та виробничого середовища (п. 7.1.3, 7.1.4); сформовано матрицю кваліфікації персоналу та виконано план навчань з перевіркою результативності (п. 7.2); впроваджено порядок управління документованою інформацією: кодування, контроль версій, архівування та захист електронних і паперових журналів від несанкціонованих виправлень (п. 7.5).
- Розділ 8 (Операційна діяльність): впроваджено програми-передумови
PRPз урахуванням профільного стандарту серіїISO/TS 22002(п. 8.2); налагоджено двосторонню ідентифікацію партій та простежуваність (п. 8.3); затверджено план реагування на аварійні ситуації та проведено практичні тренування (п. 8.4); розроблено, валідовано і введено в дію План контролю небезпечних факторів (п. 8.5); виконано повірку/калібрування вимірювального обладнання з прив'язкою до еталонів (п. 8.7); виконано графік верифікації (п. 8.8); відпрацьовано процедуру управління невідповідностями, корекціями та потенційно небезпечною продукцією (п. 8.9). - Розділ 9 (Оцінювання дієвості): налагоджено аналіз трендів за результатами моніторингу та верифікації (п. 9.1); проведено повний цикл внутрішніх аудитів усіх процесів і змін силами незалежних внутрішніх аудиторів (п. 9.2); проведено та запротокольовано засідання з аналізу СМБХП вищим керівництвом за всіма обов'язковими вхідними та вихідними даними (п. 9.3).
- Розділ 10 (Поліпшення): за кожною виявленою невідповідністю проведено аналіз кореневих причин (методами
5 Чомуабо діаграми Ісікави) та виконано коригувальні дії з перевіркою їх результативності (п. 10.1); задокументовано актуалізацію СМБХП (п. 10.3).
Інженерне розмежування PRP, OPRP та CCP згідно з п. 8.5.2 та 8.5.4
Найскладнішим технічним етапом підготовки до сертифікації ISO 22000:2018 є проведення аналізу небезпечних факторів (п. 8.5.2) та коректна класифікація заходів контролю на три категорії: базові програми-передумови (PRP), операційні програми-передумови (OPRP) та критичні контрольні точки (CCP). У версії стандарту 2018 року вимоги до розмежування OPRP і CCP суттєво конкретизовані.
Алгоритм інженерного проектування виглядає так:
- Попередні кроки аналізу (п. 8.5.1): група безпечності складає детальні специфікації на всю сировину, інгредієнти та матеріали, що контактують з продуктом (п. 8.5.1.2), а також специфікації на готову продукцію з зазначенням складу, фізико-хімічних параметрів ($pH$, активність води $a_w$, вологість), мікробіологічних критеріїв, умов зберігання, терміну придатності та цільової групи споживачів, включно з вразливими категоріями (п. 8.5.1.3-8.5.1.4). Далі будуються технологічні блок-схеми (
Flow Diagrams, п. 8.5.1.5) з позначенням точок введення сировини, води, пари, стисненого повітря, пакування, місць повернення продукту на повторну переробку (rework) та виходу відходів. Кожна блок-схема обов'язково верифікується безпосередньо в цеху під час роботи лінії. - Ідентифікація та оцінювання небезпечних факторів (п. 8.5.2.2-8.5.2.3): для кожного кроку технологічної схеми визначаються біологічні, хімічні, фізичні, радіологічні небезпеки та алергени. Оцінювання проводиться за двовимірною матрицею: ймовірність виникнення (Likelihood) до застосування заходів контролю та тяжкість наслідків для здоров'я споживача (Severity). Перетин цих параметрів визначає, чи є небезпечний фактор суттєвим (Significant Food Safety Hazard).
- Категоризація заходів контролю (п. 8.5.2.4): кожен суттєвий небезпечний фактор повинен керуватися за допомогою
OPRPабоCCP(або їх комбінації). Класифікація проводиться на основі оцінювання двох критеріїв: впливу заходу контролю на ідентифікований небезпечний фактор та можливості моніторингу і своєчасної корекції у разі збою.
Технічні критерії розмежування між трьома рівнями контролю:
- PRP (Програми-передумови, п. 8.2): базові гігієнічні та інфраструктурні умови виробничого середовища, що не прив'язані до одного конкретного небезпечного фактора на окремому кроці технології, а створюють загальний санітарний фундамент (прибирання приміщень, пест-контроль, гігієна персоналу, технічне обслуговування будівель, припливно-витяжна вентиляція).
- OPRP (Операційна програма-передумова, п. 8.5.4): захід контролю або комбінація заходів, де встановлено критерій дії (Action Criterion), який може бути вимірюваним (наприклад, перепад тиску на фільтрі або концентрація дезінфектанту) або спостережуваним (візуальний контроль цілісності сита № 1,2 мм, перевірка чистоти лінії після миття при переході з продукту, що містить арахіс або сою, на без-алергенний продукт, огляд скляної тари на інспекторах порожньої пляшки). Недотримання критерію дії в
OPRPсвідчить про підвищення ризику, але не обов'язково означає негайну появу критично небезпечного продукту в партії. - CCP (Критична контрольна точка, п. 8.5.4): крок у процесі, де захід контролю є вирішальним для запобігання або зниження суттєвого небезпечного фактора до прийнятного рівня, і для якого встановлено вимірювану критичну межу (Critical Limit). Моніторинг у
CCPдозволяє в реальному часі виявити будь-яку втрату контролю та здійснити своєчасну корекцію (відсікання потоку, блокування палети) до того, як продукт покине виробничий контур. ПрикладиCCP: пастеризація молока за температури $\ge 72\ ^\circ\text{C}$ з витримкою $\ge 15\ \text{с}$ (контроль термостійким датчиком і автоматичним зворотним клапаном), детекція металів на фінішному пакуванні з критичними межами чутливості ($Fe \le 1,5\ \text{мм}$, $Non\text{-}Fe \le 2,0\ \text{мм}$, $SUS\ 316 \le 2,5\ \text{мм}$), або рентген-інспекція (X-ray) скляних банок.
Валідація заходів контролю (п. 8.5.3), моніторинг та верифікація (п. 8.8)
На сертифікаційних аудитах ISO 22000:2018 значна частка невідповідностей виникає через те, що технологічна служба плутає три поняття: валідацію, моніторинг та верифікацію. Стандарт встановлює чітку хронологічну і функціональну межу між цими процесами:
- Валідація (Validation, п. 8.5.3): отримання об'єктивних доказів до моменту впровадження (або при внесенні змін), що обрані заходи контролю (
OPRPтаCCP) здатні стабільно забезпечувати заплановане зниження небезпечного фактора за дотримання критичних меж або критеріїв дії. Наприклад, валідацією режиму випікання або стерилізації є серія прогонів з термологами у «холодній точці» продукту та лабораторне підтвердження $5\text{-log}$ або $6\text{-log}$ редукції цільового патогена (або розрахунок летальності $F_0$), підкріплене посиланнями на наукові публікації, галузеві нормативи чи експериментальні протоколи. Валідацією очищення лінії від алергенів є серія змивів на специфічний білок методом ІФА (ELISA) у 3 послідовних циклах миття для доказу того, що затверджена інструкція миття видаляє залишки алергену нижче межі кількісного визначення ($< 5\ \text{ppm}$). - Моніторинг (Monitoring, п. 8.5.4.4): поточне спостереження або вимірювання безпосередньо під час виконання процесу для контролю дотримання критичних меж чи критеріїв дії (наприклад, безперервний запис температури на тренді SCADA кожні 10 секунд або перевірка металодетектора еталонними тест-зразками щогодини).
- Верифікація (Verification, п. 8.8): підтвердження на основі об'єктивних доказів після завершення операції, що встановлені вимоги були виконані. До заходів верифікації належать: періодичні мікробіологічні випробування готової продукції та змивів з поверхонь у акредитованій лабораторії, перевірка заповнених журналів моніторингу
CCPначальником зміни, калібрування датчиків температури, а також внутрішні аудити.
Простежуваність, масовий баланс та тренувальне відкликання за 4 години (п. 8.3, 8.4 та 8.9.4)
Згідно з п. 8.3, система простежуваності має однозначно ідентифікувати вхідні партії сировини, первинного пакування та допоміжних матеріалів і пов'язувати їх з партіями готової продукції та маршрутами відвантаження першим клієнтам у ланцюгу постачання. Обов'язковою умовою є простежуваність операцій повторної переробки (rework), проміжних напівфабрикатів у буферних танках чи силосах та розподілу пакувальної плівки.
Для підтвердження працездатності процедур готовності до надзвичайних ситуацій (п. 8.4) та вилучення/відкликання (п. 8.9.5) підприємство зобов'язане щонайменше раз на рік проводити імітаційний тест відкликання (Mock Recall) у поєднанні з тестом вертикальної простежуваності та розрахунком масового балансу (Mass Balance). У практиці міжнародних сертифікаційних аудитів (зокрема при інтеграції з FSSC 22000, BRCGS та IFS) норматив часу на повний цикл тесту становить не більше 4 годин.
Під час тестового прогону аудитор обирає випадкову партію готового продукту (або партію сировини/упаковки), і команда має надати документальне зведення:
- Простежуваність «назад» (Backward Traceability): усі партії сировини, інгредієнтів і первинного пакування, використані у виробництві обраної партії, їхні сертифікати аналізу (
CoA), протоколи вхідного контролю та виробничі рецептурні листи. - Технологічна історія партії: журнали моніторингу всіх
CCPіOPRPза час виробництва цієї партії, графіки миття лінії до початку зміни, записи про доданийrework. - Простежуваність «вперед» (Forward Traceability): усі накладні відвантаження (ТТН), перелік контрагентів, адреси складів отримувачів, залишки цієї партії на власному складі підприємства та зразки в архівній кімнаті (музеї зразків).
- Зведення масового балансу: математичне співвідношення між кількістю використаної сировини (або випущеної продукції) та сумою відвантаженої продукції, складських залишків, архівних проб і задокументованого технологічного браку/усушки. Розбіжність масового балансу зазвичай має перебувати в межах технологічної норми ($98,5%-101,5%$). Якщо баланс не сходиться на $5%-10%$, аудитор класифікує це як втрату простежуваності.
Окремо перевіряється знання процедури поводження з потенційно небезпечною продукцією (п. 8.9.4): кожна партія, вироблена в період перевищення критичної межі в CCP, підлягає фізичному блокуванню (карантину з червоним маркуванням або блокуванням статусу в ERP/WMS системі) і не може бути випущена без документальної оцінки ризику та офіційного рішення уповноваженої особи.
Внутрішній аудит (п. 9.2) та аналіз з боку керівництва (п. 9.3)
Сертифікаційний орган не приймає заявку на проведення Етапу 2 аудиту, якщо на підприємстві не завершено повний цикл внутрішніх аудитів (п. 9.2) та не проведено аналіз СМБХП з боку вищого керівництва (п. 9.3).
Програма внутрішніх аудитів має враховувати важливість процесів, зміни в системі та результати попередніх перевірок. Головне правило об'єктивності: аудитор не має права перевіряти власну роботу (наприклад, керівник групи HACCP не може самостійно аудитувати розроблений ним план аналізу небезпек; для цього залучається навчений внутрішній аудитор з іншого підрозділу або проводиться незалежний діагностичний аудит). Перевірка повинна охоплювати не тільки офісну документацію, а й виробничі цехи, зокрема роботу в нічні зміни та вихідні дні.
Після закриття або запуску коригувальних дій за результатами внутрішнього аудиту проводиться засідання вищого керівництва згідно з п. 9.3. Протокол аналізу з боку керівництва має обов'язково містити всі вхідні дані за п. 9.3.2:
- статус виконання рішень попередніх аналізів;
- зміни у зовнішніх та внутрішніх чинниках, що стосуються СМБХП;
- інформацію про дієвість і результативність системи: ступінь досягнення цілей, результати моніторингу і вимірювань, аналіз результатів верифікації
PRPта плану контролю небезпек, невідповідності і коригувальні дії, результати внутрішніх та зовнішніх аудитів, інспекцій клієнтів і Держпродспоживслужби; - оцінку роботи зовнішніх постачальників;
- аналіз адекватності ресурсів;
- огляд будь-яких аварійних ситуацій, інцидентів, вилучень чи відкликань;
- можливості для постійного поліпшення.
Вихідними даними протоколу (п. 9.3.3) мають бути конкретні управлінські рішення з виділенням бюджету, ресурсів і переглядом цілей на наступний період.
Механіка сертифікаційного аудиту: чим відрізняються Етап 1 та Етап 2
Первинний сертифікаційний аудит за стандартом ISO 22000:2018 завжди проводиться у два послідовні етапи відповідно до правил ISO/IEC 17021-1 та ISO/TS 22003-1:2022. Тривалість аудиту (в аудито-днях) розраховується сертифікаційним органом за формулою, яка враховує базовий час для категорії харчового ланцюга, кількість окремих досліджень HACCP (різних технологічних процесів), площу виробничих приміщень та чисельність персоналу в перерахунку на повну зайнятість (FTE).
Етап 1 (Аудит готовності та аналіз документації):
Мета першого етапу полягає в оцінюванні того, чи розроблена документація СМБХП відповідає всім розділам ISO 22000:2018 і чи готовий майданчик до проведення поглибленої перевірки на місці. Аудитор перевіряє:
- коректність визначення сфери сертифікації та категорії харчового ланцюга;
- адекватність програм-передумов (
PRP) інфраструктурі та профілю підприємства; - методологію аналізу небезпечних факторів, логіку вибору
OPRPіCCPта наявність протоколів попередньої валідації заходів контролю; - докази проведення повного циклу внутрішніх аудитів та аналізу з боку керівництва;
- дозвільну документацію (експлуатаційний дозвіл або державну реєстрацію потужності, договори на вивезення відходів, пест-контроль, лабораторні дослідження води та продукції).
За підсумками Етапу 1 аудитор формує звіт із переліком зауважень (Areas of Concern). Між Етапом 1 та Етапом 2 зазвичай відводиться від 2 тижнів до 3 місяців (максимальний інтервал за правилами акредитації становить 6 місяців), протягом яких підприємство усуває виявлені прогалини.
Етап 2 (Оцінювання впровадження та результативності в реальних умовах): На другому етапі від $60%$ до $75%$ часу аудитор проводить безпосередньо у виробничих цехах, складах, лабораторії, котельні, компресорній та на прилеглій території. Перевірка включає:
- спостереження за роботою операторів на
CCPтаOPRP, проведення контрольних тестів (Challenge Tests) металодетекторів, чеквейєрів, рентген-сканерів і пастеризаторів; - інтерв'ю з лінійним персоналом щодо розуміння критичних меж і порядку дій при виявленні відхилення;
- перевірку санітарного стану обладнання, цілісності сит, фільтрів, ущільнювачів, дотримання правил особистої гігієни в санітарних шлюзах;
- звірку фактичних показників температури/вологості в складах із записами в журналах моніторингу;
- проведення тренувального тесту на простежуваність і масовий баланс у режимі реального часу;
- перевірку журналів технічного обслуговування, реєстру скляних і крихких предметів (
Glass & Brittle Plastic Policy), зберігання хімічних реагентів та алергенів.
Щоб пройти обидва етапи прогнозовано і без зриву контрактних строків, підприємства залучають профільний аудит-супровід, який включає попередню імітацію сертифікаційної перевірки.
Типові невідповідності на аудитах та методи їх усунення
Аналіз протоколів сертифікаційних аудитів українських харчових підприємств та елеваторів виявляє 7 системних невідповідностей, які найчастіше призводять до відтермінування видачі сертифіката:
- Відсутність доказів валідації заходів контролю (п. 8.5.3): критичні межі для термічної обробки, сушіння або концентрації дезінфікуючих засобів записані в плані
HACCP, але компанія не може пояснити та документально підтвердити, звідки взяті ці цифри і чому вони гарантують загибель патогенів чи видалення алергенів. - Порушення управління змінами (п. 6.3 та 8.5.2): у цеху встановлено новий пакувальний автомат, змінено рецептуру або розпочато випуск нового фасування, але на технологічній блок-схемі та в аналізі небезпек ці зміни не відображені.
- Формальні або незавершені коригувальні дії (п. 10.1): при виявленні невідповідності (наприклад, перевищення загального мікробного числа у змиві з конвеєра) підприємство обмежується лише корекцією (повторним миттям лінії), але не проводить аналіз кореневої причини (чому штатна мийка не спрацювала: знос форсунки, падіння температури води чи порушення часу експозиції піни) і не розробляє дію для запобігання повторенню.
- Недостатній контроль приладів вимірювання (п. 8.7): робочі термометри, ваги або pH-метри на критичних точках не мають свідоцтв про калібрування чи внутрішню звірку з еталонним приладом, або у разі виявлення похибки приладу не проведено оцінку безпечності продукції, випущеної з моменту попередньої успішної перевірки.
- Прогалини в контролі перехресного забруднення алергенами та сторонніми предметами (п. 8.2): використання інвентарю без кольорового кодування, зберігання інгредієнтів з алергенами (сухе молоко, гірчиця, соєвий лецитин, кунжут, глютен) над без-алергенною сировиною, використання дерев'яних піддонів або канцелярських ножів з відламними лезами у відкритих зонах виробництва.
- Формальний контроль підрядників і пест-контролю: на території встановлені пастки для гризунів та інсектицидні лампи, але відсутні тренд-аналіз вилову шкідників, паспорти безпеки (
SDS) і реєстраційні посвідчення на родентициди, або приманки з токсичними речовинами розміщені всередині виробничих приміщень замість механічних чи клейових пасток. - Заповнення журналів моніторингу «наперед» або «заднім числом»: виявлення записів за години, які ще не настали у поточній зміні, або абсолютно ідентичних показників температури без природних коливань протягом кількох місяців.
Календарний графік впровадження та фактори формування бюджету
Реалістичний термін підготовки виробничого підприємства до сертифікації за стандартом ISO 22000:2018 становить від 3 до 6 місяців. Спроби скоротити цей горизонт до 3-4 тижнів зазвичай впираються у вимогу сертифікаційних органів щодо наявності історії функціонування системи (операційних записів) щонайменше за 2-3 місяці до моменту проведення Етапу 2.
Бюджет проекту складається з чотирьох складових:
- Інфраструктурна модернізація під вимоги PRP (
ISO/TS 22002-1): облаштування санітарних шлюзів з безконтактними рукомийниками, захист світильників від розбиття, встановлення антимоскітних сіток і повітряних завіс, заміна пошкодженого підлогового покриття, закупівля кольорового прибирального інвентарю та калібрування датчиків. - Методологічний супровід та розробка системи (впровадження): проведення початкового Gap-аналізу, проектування блок-схем, розрахунок ризиків, розроблення процедур, інструкцій та форм записів під специфіку обладнання.
- Лабораторна програма верифікації та навчання персоналу: фінансування фізико-хімічних і мікробіологічних досліджень сировини, питної води, змивів і готового продукту згідно з графіком верифікації, а також навчання групи
HACCPта внутрішніх аудиторів. - Послуги органу з сертифікації: оплата аудито-днів Етапу 1 та Етапу 2, а також подальших щорічних наглядових аудитів у межах трирічного сертифікаційного циклу.
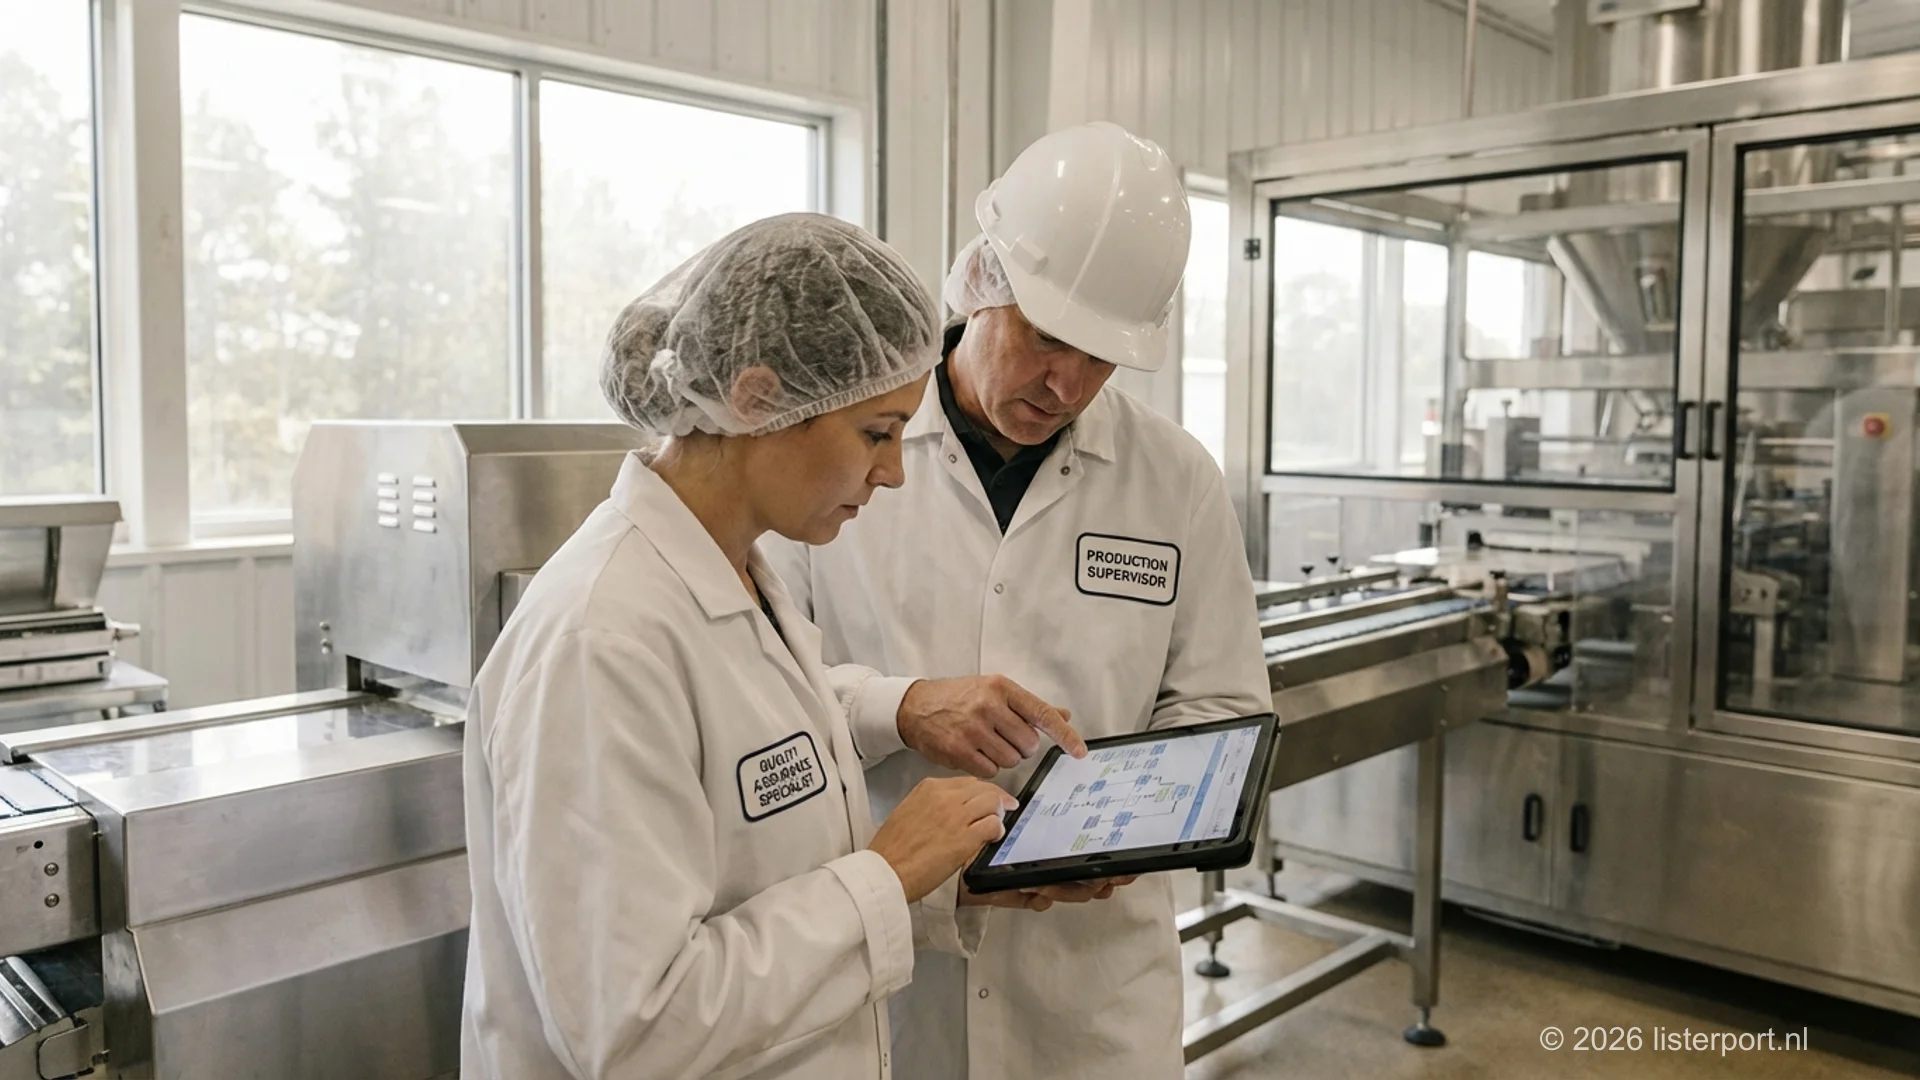
Критична помилка при підготовці до ISO 22000:2018: копіювання шаблонних планів HACCP без фізичної верифікації технологічних блок-схем у цеху. Якщо на схемі пропущено лінію повернення браку (rework), проміжне буферне зберігання, подачу технологічної пари або стисненого повітря, що контактує з продуктом, аудитор зафіксує суттєву невідповідність за п. 8.5.1.5 ще на першому етапі.
Плануєте вихід на сертифікацію без зупинок виробництва та зайвих капітальних витрат? Почніть із професійного діагностичного аудиту: ми проведемо покроковий Gap-аналіз ваших цехів і документації відносно вимог ISO 22000:2018, оцінимо стан PRP і сформуємо точний план робіт.
| Критерій порівняння | Програма-передумова (PRP, п. 8.2) | Операційна програма-передумова (OPRP, п. 8.5.4) | Критична контрольна точка (CCP, п. 8.5.4) |
|---|---|---|---|
| Цільове призначення | Підтримання загального гігієнічного середовища виробництва та зберігання | Контроль конкретного суттєвого небезпечного фактора на етапі процесу | Вирішальний контроль суттєвого небезпечного фактора з високою тяжкістю наслідків |
| Підстава для запровадження | Галузеві вимоги ISO/TS 22002-1 та базові санітарні норми | Результати аналізу небезпек і оцінювання ризиків за п. 8.5.2 | Результати аналізу небезпек і категоризації за п. 8.5.2.4 |
| Критерій управління | Санітарні нормативи та стандарти виконання операцій (SOP) | Критерій дії (Action Criterion): вимірюваний або спостережуваний | Критична межа (Critical Limit): виключно кількісно вимірюваний параметр |
| Вимога до попередньої валідації (п. 8.5.3) | Не вимагається стандартом (застосовується верифікація) | Обов'язкова документальна валідація до впровадження | Обов'язкова документальна валідація до впровадження |
| Статус продукції у разі виходу за межі норми | Оцінювання впливу на середовище; партія не блокується автоматично | Оцінювання причин та потенційного впливу на безпечність партії (п. 8.9.2) | Автоматичне визнання партії потенційно небезпечною та блокування (п. 8.9.4) |
| Інженерний приклад у виробництві | Пест-контроль, графік прибирання підлоги, гігієна персоналу у шлюзі | Контроль цілісності сита борошна, перевірка чистоти лінії після миття від алергенів | Температура/час пастеризації, детекція металів або рентген-контроль на фасуванні |
| Фаза проєкту | Інженерні та управлінські завдання | Вихідні документи та докази для аудитора | Тривалість |
|---|---|---|---|
| 1. Діагностика та проектування сфери (Розділи 4-5) | Обстеження майданчика, визначення меж СМБХП, призначення групи HACCP та FSTL | Звіт Gap-аналізу, Наказ про групу безпечності, Політика, Контекст та сфера СМБХП | 2-3 тижні |
| 2. Модернізація та запуск PRP (п. 8.2) | Усунення інфраструктурних невідповідностей, зонування, санітарія, пест-контроль, алергени | Затверджені процедури PRP, схеми зонування і руху потоків, чеклісти санітарного контролю | 4-6 тижнів |
| 3. Аналіз небезпек і валідація плану (п. 8.5) | Верифікація блок-схем, розрахунок ризиків, виділення OPRP/CCP, валідація критичних меж | Специфікації сировини і продукту, верифіковані блок-схеми, План контролю небезпек, протоколи валідації | 3-5 тижнів |
| 4. Операційне напрацювання та тренінги (Розділи 7-8) | Навчання операторів, ведення записів моніторингу, тест простежуваності та імітація відкликання | Протоколи перевірки знань, заповнені журнали CCP/OPRP за 2-3 місяці, звіт Mock Recall (< 4 год) | 6-8 тижнів |
| 5. Перевірка дієвості та вихід на аудит (Розділи 9-10) | Проведення внутрішнього аудиту, закриття невідповідностей (RCA), аналіз з боку керівництва | Звіт внутрішнього аудиту, листи коригувальних дій, Протокол аналізу керівництва, готовність до Етапу 1 і 2 | 2-3 тижні |
Практика сертифікаційних проєктів свідчить: підприємства, які проводять попередню інструментальну валідацію CCP/OPRP і повноцінний 4-годинний тест масового балансу до подачі заявки в орган сертифікації, проходять Етап 1 та Етап 2 з першої спроби без жодної суттєвої (Major) невідповідності.
Висновки: як перетворити систему менеджменту безпечності на операційний актив
Сертифікація за стандартом ISO 22000 виводить управління безпечністю харчових продуктів із площини ситуативного гасіння проблем у режим точного інженерного контролю. Коли подвійний цикл PDCA налаштований коректно, кожен оператор знає критичні межі своєї ділянки, служба головного інженера синхронізує планово-попереджувальні ремонти з вимогами гігієнічного дизайну, а відділ закупівель допускає до цеху лише верифіковану сировину.
Крім виконання законодавчих вимог України та безперешкодного проходження державних інспекцій, сертифікована система відкриває доступ до тендерів національних ритейл-мереж, B2B-постачань для транснаціональних переробників та експортних контрактів, а також створює готову базу для подальшої сертифікації за схемами FSSC 22000, BRCGS або IFS. Якщо вашому підприємству потрібна експертна допомога з проектування системи або підготовки до зовнішньої перевірки, ознайомтеся з нашими рішеннями з системного впровадження стандартів та супроводу під час аудиту.
Готуєте виробництво до сертифікації ISO 22000?
Проведемо технічну діагностику майданчика, розробимо і валідуємо план контролю небезпек (PRP, OPRP, CCP), навчимо команду та супроводимо підприємство до отримання сертифіката.
Замовити консультацію
Потрібна консультація щодо сертифікації?
Безкоштовна консультаціяЗміст сторінки
- Архітектура підготовки до сертифікації ISO 22000:2018 у реальному виробництві
- Подвійний цикл PDCA та гармонізація з харчовим законодавством України
- Розділи 4-7: контекст організації, сфера сертифікації та ресурсний контур
- Наскрізний інженерний чекліст готовності за розділами 4-10 стандарту ISO 22000
- Інженерне розмежування PRP, OPRP та CCP згідно з п. 8.5.2 та 8.5.4
- Простежуваність, масовий баланс та тренувальне відкликання за 4 години (п. 8.3, 8.4 та 8.9.4)
- Механіка сертифікаційного аудиту: чим відрізняються Етап 1 та Етап 2
- Висновки: як перетворити систему менеджменту безпечності на операційний актив
Архітектура підготовки до сертифікації ISO 22000:2018 у реальному виробництві
Сертифікація за стандартом ISO 22000 (ISO 22000:2018, в Україні гармонізований як ДСТУ ISO 22000:2019) є інженерним і управлінським процесом побудови Системи менеджменту безпечності харчових продуктів (СМБХП / FSMS). На відміну від локального впровадження санітарних інструкцій, міжнародний стандарт інтегрує методологію аналізу небезпечних факторів HACCP у високорівневу структуру управління бізнес-ризиками High Level Structure (HLS). Для підприємств харчової промисловості, агропереробників, елеваторів, логістичних хабів і виробників пакувальних матеріалів це означає необхідність довести аудиторам не просто наявність паперових регламентів, а відтворювану здатність технологічної лінії випускати безпечний продукт у кожній зміні.
Підготовка до сертифікаційного аудиту часто буксує через фундаментальну помилку: спробу написати документацію у відриві від фізичної інфраструктури цеху, реальних маршрутів руху сировини та кваліфікації операторів. Сертифікаційний орган оцінює насамперед дієвість контролю в виробничих зонах: точність дозування мийних розчинів, калібрування термометрів у пастеризаційних установках, чутливість металодетекторів, дисципліну ведення записів при виникненні технологічних збоїв і швидкість блокування невідповідної партії.
Цей посібник розроблено для технічних директорів, керівників груп безпечності харчових продуктів (FSTL), головних технологів та менеджерів з якості. Матеріал розбирає підготовку до сертифікації ISO 22000:2018 на рівні конкретних пунктів стандарту: від проектування подвійного циклу PDCA і класифікації програм-передумов до математичного розрахунку масового балансу під час тестового відкликання продукції та проходження Етапу 1 і Етапу 2 зовнішнього аудиту.
Подвійний цикл PDCA та гармонізація з харчовим законодавством України
Архітектура ISO 22000:2018 базується на одночасній роботі двох взаємопов'язаних циклів Plan-Do-Check-Act (PDCA), які функціонують на різних рівнях управління підприємством і з'єднуються між собою у Розділі 8 стандарту:
- Організаційний цикл PDCA (контур стратегічного управління СМБХП): охоплює Розділи 4, 5, 6, 7 (фаза
Planта ресурсне забезпечення), Розділ 8 (фазаDo), Розділ 9 (фазаCheck: моніторинг системи, внутрішній аудит та аналіз з боку керівництва) і Розділ 10 (фазаAct: невідповідності, коригувальні дії та постійне поліпшення). На цьому рівні вище керівництво аналізує зовнішній і внутрішній контекст компанії (п. 4.1), вимоги зацікавлених сторін (п. 4.2) та оцінює організаційні ризики і можливості (п. 6.1), наприклад: ризик дефіциту кваліфікованого персоналу, нестабільність енергопостачання холодових камер або перебої у ланцюгу постачання інгредієнтів. - Операційний цикл PDCA (виробничий контур безпечності всередині Розділу 8): фокусується виключно на біологічних, хімічних, фізичних, радіологічних небезпеках та алергенах безпосередньо в технологічному процесі. Фаза
Planтут включає розроблення програм-передумов (PRP, п. 8.2), системи простежуваності (п. 8.3), готовності до надзвичайних ситуацій (п. 8.4), проведення аналізу небезпечних факторів і валідацію заходів контролю (п. 8.5.1-8.5.3). ФазаDoохоплює виконання плану контролю небезпек (OPRPтаCCP) у виробничих змінах. ФазаCheckреалізується через планову верифікаціюPRPі плануHACCP(п. 8.8) та контроль засобів вимірювальної техніки (п. 8.7). ФазаActзапускається при перевищенні критичних меж або критеріїв дії через процедури корекції, коригувальних дій та управління потенційно небезпечним продуктом (п. 8.9).
Розуміння різниці між організаційними ризиками (п. 6.1) та операційними небезпечними факторами (п. 8.5.2) є обов'язковою вимогою під час сертифікації. Аудитори фіксують невідповідність, якщо підприємство змішує бізнес-ризики (коливання валютного курсу або затримку логістики) з мікробіологічними небезпеками (Salmonella spp., Listeria monocytogenes) в одній таблиці оцінювання без розмежування методології.
Співвідношення національних вимог HACCP та міжнародної сертифікації
Для українських операторів ринку харчових продуктів впровадження процедур, заснованих на принципах HACCP, є прямою законодавчою вимогою, тоді як сертифікація за ISO 22000 є добровільним підтвердженням зрілості системи перед контрагентами. Під час підготовки до аудиту всі внутрішні процедури підприємства мають бути узгоджені з нормативною базою:
- Закон України № 771/97-ВР «Про основні принципи та вимоги до безпечності та якості харчових продуктів»: статті 20 та 21 зобов'язують операторів ринку розробити, ввести в дію та застосовувати постійно діючі процедури, засновані на принципах системи аналізу небезпечних факторів та контролю у критичних точках, а також забезпечувати простежуваність за принципом «крок назад - крок вперед» (стаття 22).
- Закон України № 2042-VIII «Про державний контроль за дотриманням законодавства про харчові продукти, корми, побічні продукти тваринного походження, здоров'я та благополуччя тварин»: регламентує інспектування та державний аудит системи
HACCPінспекторами Держпродспоживслужби на основі ризик-орієнтованого підходу. - Наказ Мінагрополітики України № 590 «Про затвердження Вимог щодо розроблення, впровадження та застосування постійно діючих процедур, заснованих на принципах Системи управління безпечністю харчових продуктів (НАССР)»: деталізує національні вимоги до програм-передумов (стан приміщень, водопостачання, перехресне забруднення, боротьба зі шкідниками, здоров'я персоналу) та 7 принципів
HACCP. - Загальні принципи гігієни харчових продуктів Codex Alimentarius CXC 1-1969: міжнародний фундамент, на якому базуються як національне законодавство, так і стандарт
ISO 22000:2018.
Якщо на підприємстві вже діє система HACCP відповідно до Наказу № 590, при підготовці до ISO 22000 необхідно добудувати управлінський контур: контекст та ризики (Розділи 4 і 6), керування зовнішніми процесами та елементами системи (п. 7.1.5, 7.1.6), методику виділення операційних програм-передумов (OPRP), обов'язкову попередню валідацію заходів контролю (п. 8.5.3) та формалізований аналіз з боку керівництва (п. 9.3). Якщо ж компанія планує подальший вихід у транснаціональні торговельні мережі або експорт під власними торговими марками ритейлу (Private Label), варто одразу проектувати систему з урахуванням вимог GFSI-визнаних схем: FSSC 22000, BRCGS Food Safety або IFS Food.
Розділи 4-7: контекст організації, сфера сертифікації та ресурсний контур
Підготовка проекту починається з точного інженерного визначення сфери застосування СМБХП (п. 4.3). Формулювання сфери сертифікації, яке згодом буде надруковано у сертифікаті, має однозначно визначати категорію харчового ланцюга згідно з ISO/TS 22003-1:2022 (наприклад, категорія CI - перероблення швидкопсувних продуктів тваринного походження, CII - перероблення швидкопсувних рослинних продуктів, CIII - перероблення продуктів змішаного походження, CIV - виробництво продуктів тривалого зберігання за температури навколишнього середовища, G - транспортування та зберігання, I - виробництво пакувальних матеріалів). Сфера повинна охоплювати конкретні фізичні адреси виробничих майданчиків, технологічні лінії, види продукції та всі процеси (включно з аутсорсинговими операціями, такими як зовнішні склади заморожування або підрядний автотранспорт).
Відповідно до п. 5.3, вище керівництво наказом призначає Групу безпечності харчових продуктів (Food Safety Team) та її керівника (FSTL). Група не може складатися лише з менеджера з якості: до її складу обов'язково входять головний технолог, головний інженер (або керівник служби експлуатації та КВПіА), начальник виробництва, завідувач складу та фахівець із закупівель чи мікробіолог. Сукупна компетентність групи (п. 7.2) має бути підтверджена документально: дипломами про профільну освіту, сертифікатами про навчання за стандартом ISO 22000:2018 і внутрішнім аудитом відповідно до ISO 19011, а також протоколами оцінювання знань.
У межах Розділу 7 (Підтримування) особливу увагу під час підготовки слід приділити трьом пунктам, де аудитори найчастіше знаходять прогалини:
- Пункт 7.1.5 (Зовнішньо розроблені елементи СМБХП): якщо підприємство використовує типові галузеві гіди, зовнішні програмні комплекси або плани
HACCP, розроблені сторонніми експертами, необхідно документально довести, що ці елементи адаптовані до специфічних технологічних ліній підприємства та схвалені групою безпечності. - Пункт 7.1.6 (Контроль процесів, продуктів або послуг, що постачаються ззовні): впровадження процедури схвалення та періодичного оцінювання постачальників сировини, інгредієнтів, первинної упаковки, мийних засобів, мастильних матеріалів з допуском
NSF H1, а також послуг пест-контролю, калібрування і лабораторних випробувань. - Пункт 7.4 (Комунікація): встановлення регламенту зовнішньої комунікації (з Держпродспоживслужбою, постачальниками, клієнтами щодо специфікацій і алергенів) та внутрішньої комунікації. Внутрішня комунікація зобов'язує технічну службу, технологів і відділ закупівель завчасно інформувати групу
HACCPпро будь-які зміни: нову рецептуру, заміну постачальника плівки, модернізацію теплообмінника, перенесення трубопроводів або зміну графіка санітарних мийок.
Наскрізний інженерний чекліст готовності за розділами 4-10 стандарту ISO 22000
Для системного управління проектом впровадження доцільно перевіряти готовність підприємства за покроковим реєстром вимог ISO 22000:2018:
- Розділ 4 (Контекст організації): сформовано реєстр внутрішніх і зовнішніх чинників (PESTEL/SWOT з акцентом на харчову безпечність); складено матрицю вимог зацікавлених сторін (регуляторні органи, клієнти B2B, мережі, персонал, постачальники); затверджено документ про сферу застосування СМБХП з переліком товарних груп і схемою генерального плану майданчика.
- Розділ 5 (Лідерство): підписано та оприлюднено у виробничих цехах Політику у сфері безпечності харчових продуктів (п. 5.2); розподілено повноваження в посадових інструкціях і матриці відповідальності; призначено керівника та членів групи безпечності харчових продуктів.
- Розділ 6 (Планування): проведено оцінювання організаційних ризиків і можливостей із планом дій щодо їх опрацювання (п. 6.1); встановлено вимірювані цілі СМБХП із числовими індикаторами KPI, термінами, бюджетом і відповідальними (п. 6.2); впроваджено процедуру управління змінами (п. 6.3).
- Розділ 7 (Підтримування): проведено аудит інфраструктури та виробничого середовища (п. 7.1.3, 7.1.4); сформовано матрицю кваліфікації персоналу та виконано план навчань з перевіркою результативності (п. 7.2); впроваджено порядок управління документованою інформацією: кодування, контроль версій, архівування та захист електронних і паперових журналів від несанкціонованих виправлень (п. 7.5).
- Розділ 8 (Операційна діяльність): впроваджено програми-передумови
PRPз урахуванням профільного стандарту серіїISO/TS 22002(п. 8.2); налагоджено двосторонню ідентифікацію партій та простежуваність (п. 8.3); затверджено план реагування на аварійні ситуації та проведено практичні тренування (п. 8.4); розроблено, валідовано і введено в дію План контролю небезпечних факторів (п. 8.5); виконано повірку/калібрування вимірювального обладнання з прив'язкою до еталонів (п. 8.7); виконано графік верифікації (п. 8.8); відпрацьовано процедуру управління невідповідностями, корекціями та потенційно небезпечною продукцією (п. 8.9). - Розділ 9 (Оцінювання дієвості): налагоджено аналіз трендів за результатами моніторингу та верифікації (п. 9.1); проведено повний цикл внутрішніх аудитів усіх процесів і змін силами незалежних внутрішніх аудиторів (п. 9.2); проведено та запротокольовано засідання з аналізу СМБХП вищим керівництвом за всіма обов'язковими вхідними та вихідними даними (п. 9.3).
- Розділ 10 (Поліпшення): за кожною виявленою невідповідністю проведено аналіз кореневих причин (методами
5 Чомуабо діаграми Ісікави) та виконано коригувальні дії з перевіркою їх результативності (п. 10.1); задокументовано актуалізацію СМБХП (п. 10.3).
Інженерне розмежування PRP, OPRP та CCP згідно з п. 8.5.2 та 8.5.4
Найскладнішим технічним етапом підготовки до сертифікації ISO 22000:2018 є проведення аналізу небезпечних факторів (п. 8.5.2) та коректна класифікація заходів контролю на три категорії: базові програми-передумови (PRP), операційні програми-передумови (OPRP) та критичні контрольні точки (CCP). У версії стандарту 2018 року вимоги до розмежування OPRP і CCP суттєво конкретизовані.
Алгоритм інженерного проектування виглядає так:
- Попередні кроки аналізу (п. 8.5.1): група безпечності складає детальні специфікації на всю сировину, інгредієнти та матеріали, що контактують з продуктом (п. 8.5.1.2), а також специфікації на готову продукцію з зазначенням складу, фізико-хімічних параметрів ($pH$, активність води $a_w$, вологість), мікробіологічних критеріїв, умов зберігання, терміну придатності та цільової групи споживачів, включно з вразливими категоріями (п. 8.5.1.3-8.5.1.4). Далі будуються технологічні блок-схеми (
Flow Diagrams, п. 8.5.1.5) з позначенням точок введення сировини, води, пари, стисненого повітря, пакування, місць повернення продукту на повторну переробку (rework) та виходу відходів. Кожна блок-схема обов'язково верифікується безпосередньо в цеху під час роботи лінії. - Ідентифікація та оцінювання небезпечних факторів (п. 8.5.2.2-8.5.2.3): для кожного кроку технологічної схеми визначаються біологічні, хімічні, фізичні, радіологічні небезпеки та алергени. Оцінювання проводиться за двовимірною матрицею: ймовірність виникнення (Likelihood) до застосування заходів контролю та тяжкість наслідків для здоров'я споживача (Severity). Перетин цих параметрів визначає, чи є небезпечний фактор суттєвим (Significant Food Safety Hazard).
- Категоризація заходів контролю (п. 8.5.2.4): кожен суттєвий небезпечний фактор повинен керуватися за допомогою
OPRPабоCCP(або їх комбінації). Класифікація проводиться на основі оцінювання двох критеріїв: впливу заходу контролю на ідентифікований небезпечний фактор та можливості моніторингу і своєчасної корекції у разі збою.
Технічні критерії розмежування між трьома рівнями контролю:
- PRP (Програми-передумови, п. 8.2): базові гігієнічні та інфраструктурні умови виробничого середовища, що не прив'язані до одного конкретного небезпечного фактора на окремому кроці технології, а створюють загальний санітарний фундамент (прибирання приміщень, пест-контроль, гігієна персоналу, технічне обслуговування будівель, припливно-витяжна вентиляція).
- OPRP (Операційна програма-передумова, п. 8.5.4): захід контролю або комбінація заходів, де встановлено критерій дії (Action Criterion), який може бути вимірюваним (наприклад, перепад тиску на фільтрі або концентрація дезінфектанту) або спостережуваним (візуальний контроль цілісності сита № 1,2 мм, перевірка чистоти лінії після миття при переході з продукту, що містить арахіс або сою, на без-алергенний продукт, огляд скляної тари на інспекторах порожньої пляшки). Недотримання критерію дії в
OPRPсвідчить про підвищення ризику, але не обов'язково означає негайну появу критично небезпечного продукту в партії. - CCP (Критична контрольна точка, п. 8.5.4): крок у процесі, де захід контролю є вирішальним для запобігання або зниження суттєвого небезпечного фактора до прийнятного рівня, і для якого встановлено вимірювану критичну межу (Critical Limit). Моніторинг у
CCPдозволяє в реальному часі виявити будь-яку втрату контролю та здійснити своєчасну корекцію (відсікання потоку, блокування палети) до того, як продукт покине виробничий контур. ПрикладиCCP: пастеризація молока за температури $\ge 72\ ^\circ\text{C}$ з витримкою $\ge 15\ \text{с}$ (контроль термостійким датчиком і автоматичним зворотним клапаном), детекція металів на фінішному пакуванні з критичними межами чутливості ($Fe \le 1,5\ \text{мм}$, $Non\text{-}Fe \le 2,0\ \text{мм}$, $SUS\ 316 \le 2,5\ \text{мм}$), або рентген-інспекція (X-ray) скляних банок.
Валідація заходів контролю (п. 8.5.3), моніторинг та верифікація (п. 8.8)
На сертифікаційних аудитах ISO 22000:2018 значна частка невідповідностей виникає через те, що технологічна служба плутає три поняття: валідацію, моніторинг та верифікацію. Стандарт встановлює чітку хронологічну і функціональну межу між цими процесами:
- Валідація (Validation, п. 8.5.3): отримання об'єктивних доказів до моменту впровадження (або при внесенні змін), що обрані заходи контролю (
OPRPтаCCP) здатні стабільно забезпечувати заплановане зниження небезпечного фактора за дотримання критичних меж або критеріїв дії. Наприклад, валідацією режиму випікання або стерилізації є серія прогонів з термологами у «холодній точці» продукту та лабораторне підтвердження $5\text{-log}$ або $6\text{-log}$ редукції цільового патогена (або розрахунок летальності $F_0$), підкріплене посиланнями на наукові публікації, галузеві нормативи чи експериментальні протоколи. Валідацією очищення лінії від алергенів є серія змивів на специфічний білок методом ІФА (ELISA) у 3 послідовних циклах миття для доказу того, що затверджена інструкція миття видаляє залишки алергену нижче межі кількісного визначення ($< 5\ \text{ppm}$). - Моніторинг (Monitoring, п. 8.5.4.4): поточне спостереження або вимірювання безпосередньо під час виконання процесу для контролю дотримання критичних меж чи критеріїв дії (наприклад, безперервний запис температури на тренді SCADA кожні 10 секунд або перевірка металодетектора еталонними тест-зразками щогодини).
- Верифікація (Verification, п. 8.8): підтвердження на основі об'єктивних доказів після завершення операції, що встановлені вимоги були виконані. До заходів верифікації належать: періодичні мікробіологічні випробування готової продукції та змивів з поверхонь у акредитованій лабораторії, перевірка заповнених журналів моніторингу
CCPначальником зміни, калібрування датчиків температури, а також внутрішні аудити.
Простежуваність, масовий баланс та тренувальне відкликання за 4 години (п. 8.3, 8.4 та 8.9.4)
Згідно з п. 8.3, система простежуваності має однозначно ідентифікувати вхідні партії сировини, первинного пакування та допоміжних матеріалів і пов'язувати їх з партіями готової продукції та маршрутами відвантаження першим клієнтам у ланцюгу постачання. Обов'язковою умовою є простежуваність операцій повторної переробки (rework), проміжних напівфабрикатів у буферних танках чи силосах та розподілу пакувальної плівки.
Для підтвердження працездатності процедур готовності до надзвичайних ситуацій (п. 8.4) та вилучення/відкликання (п. 8.9.5) підприємство зобов'язане щонайменше раз на рік проводити імітаційний тест відкликання (Mock Recall) у поєднанні з тестом вертикальної простежуваності та розрахунком масового балансу (Mass Balance). У практиці міжнародних сертифікаційних аудитів (зокрема при інтеграції з FSSC 22000, BRCGS та IFS) норматив часу на повний цикл тесту становить не більше 4 годин.
Під час тестового прогону аудитор обирає випадкову партію готового продукту (або партію сировини/упаковки), і команда має надати документальне зведення:
- Простежуваність «назад» (Backward Traceability): усі партії сировини, інгредієнтів і первинного пакування, використані у виробництві обраної партії, їхні сертифікати аналізу (
CoA), протоколи вхідного контролю та виробничі рецептурні листи. - Технологічна історія партії: журнали моніторингу всіх
CCPіOPRPза час виробництва цієї партії, графіки миття лінії до початку зміни, записи про доданийrework. - Простежуваність «вперед» (Forward Traceability): усі накладні відвантаження (ТТН), перелік контрагентів, адреси складів отримувачів, залишки цієї партії на власному складі підприємства та зразки в архівній кімнаті (музеї зразків).
- Зведення масового балансу: математичне співвідношення між кількістю використаної сировини (або випущеної продукції) та сумою відвантаженої продукції, складських залишків, архівних проб і задокументованого технологічного браку/усушки. Розбіжність масового балансу зазвичай має перебувати в межах технологічної норми ($98,5%-101,5%$). Якщо баланс не сходиться на $5%-10%$, аудитор класифікує це як втрату простежуваності.
Окремо перевіряється знання процедури поводження з потенційно небезпечною продукцією (п. 8.9.4): кожна партія, вироблена в період перевищення критичної межі в CCP, підлягає фізичному блокуванню (карантину з червоним маркуванням або блокуванням статусу в ERP/WMS системі) і не може бути випущена без документальної оцінки ризику та офіційного рішення уповноваженої особи.
Внутрішній аудит (п. 9.2) та аналіз з боку керівництва (п. 9.3)
Сертифікаційний орган не приймає заявку на проведення Етапу 2 аудиту, якщо на підприємстві не завершено повний цикл внутрішніх аудитів (п. 9.2) та не проведено аналіз СМБХП з боку вищого керівництва (п. 9.3).
Програма внутрішніх аудитів має враховувати важливість процесів, зміни в системі та результати попередніх перевірок. Головне правило об'єктивності: аудитор не має права перевіряти власну роботу (наприклад, керівник групи HACCP не може самостійно аудитувати розроблений ним план аналізу небезпек; для цього залучається навчений внутрішній аудитор з іншого підрозділу або проводиться незалежний діагностичний аудит). Перевірка повинна охоплювати не тільки офісну документацію, а й виробничі цехи, зокрема роботу в нічні зміни та вихідні дні.
Після закриття або запуску коригувальних дій за результатами внутрішнього аудиту проводиться засідання вищого керівництва згідно з п. 9.3. Протокол аналізу з боку керівництва має обов'язково містити всі вхідні дані за п. 9.3.2:
- статус виконання рішень попередніх аналізів;
- зміни у зовнішніх та внутрішніх чинниках, що стосуються СМБХП;
- інформацію про дієвість і результативність системи: ступінь досягнення цілей, результати моніторингу і вимірювань, аналіз результатів верифікації
PRPта плану контролю небезпек, невідповідності і коригувальні дії, результати внутрішніх та зовнішніх аудитів, інспекцій клієнтів і Держпродспоживслужби; - оцінку роботи зовнішніх постачальників;
- аналіз адекватності ресурсів;
- огляд будь-яких аварійних ситуацій, інцидентів, вилучень чи відкликань;
- можливості для постійного поліпшення.
Вихідними даними протоколу (п. 9.3.3) мають бути конкретні управлінські рішення з виділенням бюджету, ресурсів і переглядом цілей на наступний період.
Механіка сертифікаційного аудиту: чим відрізняються Етап 1 та Етап 2
Первинний сертифікаційний аудит за стандартом ISO 22000:2018 завжди проводиться у два послідовні етапи відповідно до правил ISO/IEC 17021-1 та ISO/TS 22003-1:2022. Тривалість аудиту (в аудито-днях) розраховується сертифікаційним органом за формулою, яка враховує базовий час для категорії харчового ланцюга, кількість окремих досліджень HACCP (різних технологічних процесів), площу виробничих приміщень та чисельність персоналу в перерахунку на повну зайнятість (FTE).
Етап 1 (Аудит готовності та аналіз документації):
Мета першого етапу полягає в оцінюванні того, чи розроблена документація СМБХП відповідає всім розділам ISO 22000:2018 і чи готовий майданчик до проведення поглибленої перевірки на місці. Аудитор перевіряє:
- коректність визначення сфери сертифікації та категорії харчового ланцюга;
- адекватність програм-передумов (
PRP) інфраструктурі та профілю підприємства; - методологію аналізу небезпечних факторів, логіку вибору
OPRPіCCPта наявність протоколів попередньої валідації заходів контролю; - докази проведення повного циклу внутрішніх аудитів та аналізу з боку керівництва;
- дозвільну документацію (експлуатаційний дозвіл або державну реєстрацію потужності, договори на вивезення відходів, пест-контроль, лабораторні дослідження води та продукції).
За підсумками Етапу 1 аудитор формує звіт із переліком зауважень (Areas of Concern). Між Етапом 1 та Етапом 2 зазвичай відводиться від 2 тижнів до 3 місяців (максимальний інтервал за правилами акредитації становить 6 місяців), протягом яких підприємство усуває виявлені прогалини.
Етап 2 (Оцінювання впровадження та результативності в реальних умовах): На другому етапі від $60%$ до $75%$ часу аудитор проводить безпосередньо у виробничих цехах, складах, лабораторії, котельні, компресорній та на прилеглій території. Перевірка включає:
- спостереження за роботою операторів на
CCPтаOPRP, проведення контрольних тестів (Challenge Tests) металодетекторів, чеквейєрів, рентген-сканерів і пастеризаторів; - інтерв'ю з лінійним персоналом щодо розуміння критичних меж і порядку дій при виявленні відхилення;
- перевірку санітарного стану обладнання, цілісності сит, фільтрів, ущільнювачів, дотримання правил особистої гігієни в санітарних шлюзах;
- звірку фактичних показників температури/вологості в складах із записами в журналах моніторингу;
- проведення тренувального тесту на простежуваність і масовий баланс у режимі реального часу;
- перевірку журналів технічного обслуговування, реєстру скляних і крихких предметів (
Glass & Brittle Plastic Policy), зберігання хімічних реагентів та алергенів.
Щоб пройти обидва етапи прогнозовано і без зриву контрактних строків, підприємства залучають профільний аудит-супровід, який включає попередню імітацію сертифікаційної перевірки.
Типові невідповідності на аудитах та методи їх усунення
Аналіз протоколів сертифікаційних аудитів українських харчових підприємств та елеваторів виявляє 7 системних невідповідностей, які найчастіше призводять до відтермінування видачі сертифіката:
- Відсутність доказів валідації заходів контролю (п. 8.5.3): критичні межі для термічної обробки, сушіння або концентрації дезінфікуючих засобів записані в плані
HACCP, але компанія не може пояснити та документально підтвердити, звідки взяті ці цифри і чому вони гарантують загибель патогенів чи видалення алергенів. - Порушення управління змінами (п. 6.3 та 8.5.2): у цеху встановлено новий пакувальний автомат, змінено рецептуру або розпочато випуск нового фасування, але на технологічній блок-схемі та в аналізі небезпек ці зміни не відображені.
- Формальні або незавершені коригувальні дії (п. 10.1): при виявленні невідповідності (наприклад, перевищення загального мікробного числа у змиві з конвеєра) підприємство обмежується лише корекцією (повторним миттям лінії), але не проводить аналіз кореневої причини (чому штатна мийка не спрацювала: знос форсунки, падіння температури води чи порушення часу експозиції піни) і не розробляє дію для запобігання повторенню.
- Недостатній контроль приладів вимірювання (п. 8.7): робочі термометри, ваги або pH-метри на критичних точках не мають свідоцтв про калібрування чи внутрішню звірку з еталонним приладом, або у разі виявлення похибки приладу не проведено оцінку безпечності продукції, випущеної з моменту попередньої успішної перевірки.
- Прогалини в контролі перехресного забруднення алергенами та сторонніми предметами (п. 8.2): використання інвентарю без кольорового кодування, зберігання інгредієнтів з алергенами (сухе молоко, гірчиця, соєвий лецитин, кунжут, глютен) над без-алергенною сировиною, використання дерев'яних піддонів або канцелярських ножів з відламними лезами у відкритих зонах виробництва.
- Формальний контроль підрядників і пест-контролю: на території встановлені пастки для гризунів та інсектицидні лампи, але відсутні тренд-аналіз вилову шкідників, паспорти безпеки (
SDS) і реєстраційні посвідчення на родентициди, або приманки з токсичними речовинами розміщені всередині виробничих приміщень замість механічних чи клейових пасток. - Заповнення журналів моніторингу «наперед» або «заднім числом»: виявлення записів за години, які ще не настали у поточній зміні, або абсолютно ідентичних показників температури без природних коливань протягом кількох місяців.
Календарний графік впровадження та фактори формування бюджету
Реалістичний термін підготовки виробничого підприємства до сертифікації за стандартом ISO 22000:2018 становить від 3 до 6 місяців. Спроби скоротити цей горизонт до 3-4 тижнів зазвичай впираються у вимогу сертифікаційних органів щодо наявності історії функціонування системи (операційних записів) щонайменше за 2-3 місяці до моменту проведення Етапу 2.
Бюджет проекту складається з чотирьох складових:
- Інфраструктурна модернізація під вимоги PRP (
ISO/TS 22002-1): облаштування санітарних шлюзів з безконтактними рукомийниками, захист світильників від розбиття, встановлення антимоскітних сіток і повітряних завіс, заміна пошкодженого підлогового покриття, закупівля кольорового прибирального інвентарю та калібрування датчиків. - Методологічний супровід та розробка системи (впровадження): проведення початкового Gap-аналізу, проектування блок-схем, розрахунок ризиків, розроблення процедур, інструкцій та форм записів під специфіку обладнання.
- Лабораторна програма верифікації та навчання персоналу: фінансування фізико-хімічних і мікробіологічних досліджень сировини, питної води, змивів і готового продукту згідно з графіком верифікації, а також навчання групи
HACCPта внутрішніх аудиторів. - Послуги органу з сертифікації: оплата аудито-днів Етапу 1 та Етапу 2, а також подальших щорічних наглядових аудитів у межах трирічного сертифікаційного циклу.
Критична помилка при підготовці до ISO 22000:2018: копіювання шаблонних планів HACCP без фізичної верифікації технологічних блок-схем у цеху. Якщо на схемі пропущено лінію повернення браку (rework), проміжне буферне зберігання, подачу технологічної пари або стисненого повітря, що контактує з продуктом, аудитор зафіксує суттєву невідповідність за п. 8.5.1.5 ще на першому етапі.
Плануєте вихід на сертифікацію без зупинок виробництва та зайвих капітальних витрат? Почніть із професійного діагностичного аудиту: ми проведемо покроковий Gap-аналіз ваших цехів і документації відносно вимог ISO 22000:2018, оцінимо стан PRP і сформуємо точний план робіт.
| Критерій порівняння | Програма-передумова (PRP, п. 8.2) | Операційна програма-передумова (OPRP, п. 8.5.4) | Критична контрольна точка (CCP, п. 8.5.4) |
|---|---|---|---|
| Цільове призначення | Підтримання загального гігієнічного середовища виробництва та зберігання | Контроль конкретного суттєвого небезпечного фактора на етапі процесу | Вирішальний контроль суттєвого небезпечного фактора з високою тяжкістю наслідків |
| Підстава для запровадження | Галузеві вимоги ISO/TS 22002-1 та базові санітарні норми | Результати аналізу небезпек і оцінювання ризиків за п. 8.5.2 | Результати аналізу небезпек і категоризації за п. 8.5.2.4 |
| Критерій управління | Санітарні нормативи та стандарти виконання операцій (SOP) | Критерій дії (Action Criterion): вимірюваний або спостережуваний | Критична межа (Critical Limit): виключно кількісно вимірюваний параметр |
| Вимога до попередньої валідації (п. 8.5.3) | Не вимагається стандартом (застосовується верифікація) | Обов'язкова документальна валідація до впровадження | Обов'язкова документальна валідація до впровадження |
| Статус продукції у разі виходу за межі норми | Оцінювання впливу на середовище; партія не блокується автоматично | Оцінювання причин та потенційного впливу на безпечність партії (п. 8.9.2) | Автоматичне визнання партії потенційно небезпечною та блокування (п. 8.9.4) |
| Інженерний приклад у виробництві | Пест-контроль, графік прибирання підлоги, гігієна персоналу у шлюзі | Контроль цілісності сита борошна, перевірка чистоти лінії після миття від алергенів | Температура/час пастеризації, детекція металів або рентген-контроль на фасуванні |
| Фаза проєкту | Інженерні та управлінські завдання | Вихідні документи та докази для аудитора | Тривалість |
|---|---|---|---|
| 1. Діагностика та проектування сфери (Розділи 4-5) | Обстеження майданчика, визначення меж СМБХП, призначення групи HACCP та FSTL | Звіт Gap-аналізу, Наказ про групу безпечності, Політика, Контекст та сфера СМБХП | 2-3 тижні |
| 2. Модернізація та запуск PRP (п. 8.2) | Усунення інфраструктурних невідповідностей, зонування, санітарія, пест-контроль, алергени | Затверджені процедури PRP, схеми зонування і руху потоків, чеклісти санітарного контролю | 4-6 тижнів |
| 3. Аналіз небезпек і валідація плану (п. 8.5) | Верифікація блок-схем, розрахунок ризиків, виділення OPRP/CCP, валідація критичних меж | Специфікації сировини і продукту, верифіковані блок-схеми, План контролю небезпек, протоколи валідації | 3-5 тижнів |
| 4. Операційне напрацювання та тренінги (Розділи 7-8) | Навчання операторів, ведення записів моніторингу, тест простежуваності та імітація відкликання | Протоколи перевірки знань, заповнені журнали CCP/OPRP за 2-3 місяці, звіт Mock Recall (< 4 год) | 6-8 тижнів |
| 5. Перевірка дієвості та вихід на аудит (Розділи 9-10) | Проведення внутрішнього аудиту, закриття невідповідностей (RCA), аналіз з боку керівництва | Звіт внутрішнього аудиту, листи коригувальних дій, Протокол аналізу керівництва, готовність до Етапу 1 і 2 | 2-3 тижні |
Практика сертифікаційних проєктів свідчить: підприємства, які проводять попередню інструментальну валідацію CCP/OPRP і повноцінний 4-годинний тест масового балансу до подачі заявки в орган сертифікації, проходять Етап 1 та Етап 2 з першої спроби без жодної суттєвої (Major) невідповідності.
Висновки: як перетворити систему менеджменту безпечності на операційний актив
Сертифікація за стандартом ISO 22000 виводить управління безпечністю харчових продуктів із площини ситуативного гасіння проблем у режим точного інженерного контролю. Коли подвійний цикл PDCA налаштований коректно, кожен оператор знає критичні межі своєї ділянки, служба головного інженера синхронізує планово-попереджувальні ремонти з вимогами гігієнічного дизайну, а відділ закупівель допускає до цеху лише верифіковану сировину.
Крім виконання законодавчих вимог України та безперешкодного проходження державних інспекцій, сертифікована система відкриває доступ до тендерів національних ритейл-мереж, B2B-постачань для транснаціональних переробників та експортних контрактів, а також створює готову базу для подальшої сертифікації за схемами FSSC 22000, BRCGS або IFS. Якщо вашому підприємству потрібна експертна допомога з проектування системи або підготовки до зовнішньої перевірки, ознайомтеся з нашими рішеннями з системного впровадження стандартів та супроводу під час аудиту.
Готуєте виробництво до сертифікації ISO 22000?
Проведемо технічну діагностику майданчика, розробимо і валідуємо план контролю небезпек (PRP, OPRP, CCP), навчимо команду та супроводимо підприємство до отримання сертифіката.
Замовити консультацію